




















O que verificar durante o teste de fábrica de um fabricante de geradores de turbina a gás
O que verificar durante um teste de fábrica de um fabricante de geradores de turbina a gás
Um teste de aceitação em fábrica não é simplesmente uma demonstração final de que um gerador de turbina a gás pode partir, operar e produzir energia elétrica. Para as equipes de qualidade e segurança, é a última oportunidade prática de comparar o pacote fornecido com a base de projeto aprovada antes que a unidade seja embalada, enviada, instalada e conectada aos sistemas do local.
A questão central é simples: o equipamento testado na fábrica corresponde ao equipamento especificado no contrato, às condições de processo esperadas no local e às normas aplicáveis ao projeto? Um fabricante competente degeradores de turbina a gás deve ser capaz de responder a essa pergunta com procedimentos controlados, instrumentos calibrados, registros testemunhados e documentação rastreável — e não apenas com um breve relatório de operação.
O escopo exato varia. Um gerador de emergência em pacote, uma unidade industrial de potência para serviço contínuo e uma turbina a gás destinada a operação em ciclo combinado não apresentam os mesmos riscos operacionais. Algumas garantias de desempenho só podem ser comprovadas após a instalação no local, pois as condições ambientais, as características do combustível, as perdas na admissão, a contrapressão do escape e o comportamento da rede são específicos do local. Ainda assim, muitos problemas dispendiosos podem ser identificados na fábrica se o teste for planejado em torno da operação real, e não de uma lista de verificação genérica.
Comece pela base de teste aprovada, não pela máquina em funcionamento
Antes de testemunhar o teste, verifique se o fabricante está utilizando os documentos aprovados mais recentes. Isso parece básico, mas alterações tardias na filosofia de controle, nas classificações do gerador, nos motores auxiliares, nos ajustes de proteção ou nas interfaces do cliente são fontes comuns de incompatibilidade. O procedimento de teste em fábrica deve identificar o número de série da unidade, a configuração, a revisão do software, o tipo de combustível, as limitações do teste, os pontos de medição, os critérios de aceitação e as responsabilidades de testemunho e aprovação.
Preste atenção especial às condições nominais. Pergunte se a potência declarada se baseia na temperatura ambiente do projeto, em uma condição de referência padrão ou no ambiente real do teste em fábrica. Se forem utilizadas curvas de correção, o método e as premissas subjacentes devem estar visíveis. Um resultado pode ser tecnicamente válido e, ainda assim, inadequado para a operação contratual se a temperatura de admissão, a umidade, o poder calorífico do combustível ou a resistência do sistema de escape tiverem sido tratados de forma diferente do projeto do empreendimento.
A mesma disciplina se aplica às classificações elétricas. Confirme a tensão nominal, a frequência, o fator de potência, a configuração de fases, o arranjo de aterramento do neutro, a capacidade de curto-circuito quando aplicável e o sistema de refrigeração do gerador. As normas de referência podem incluir a IEC 60034 para máquinas elétricas rotativas e requisitos de proteção específicos do projeto, mas os critérios de aceitação aplicáveis devem ser sempre aqueles estabelecidos no contrato e nos documentos de engenharia aprovados.
Verifique se a configuração de teste representa o pacote real
Um pacote de turbina a gás pode comportar-se de maneira muito diferente quando são adicionadas tubulações de campo, dutos de admissão, silenciamento de escape, condicionamento de combustível, painéis de distribuição e interfaces de controle da planta. A configuração de fábrica raramente reproduzirá todas as condições do local, mas os desvios devem ser listados explicitamente. Se for utilizado um suprimento temporário de combustível, se um banco de carga substituir uma conexão à rede ou se determinados auxiliares forem simulados, registre esse fato e identifique o que permanece para o comissionamento no local.
Confirme que a configuração testada inclui os principais equipamentos especificados: turbina, gerador acionado, caixa de engrenagens quando fornecida, sistema de óleo lubrificante, equipamentos de ventilação, sistema de partida, painel de controle local, interfaces de incêndio e gás quando incluídas e a instrumentação acordada. Vale a pena verificar fisicamente as placas de identificação e etiquetas. Uma incompatibilidade de etiqueta pode parecer pequena na fábrica, mas tornar-se um atraso grave no comissionamento quando listas de cabos, P&IDs, diagramas de causa e efeito e listas de peças sobressalentes deixarem de coincidir.
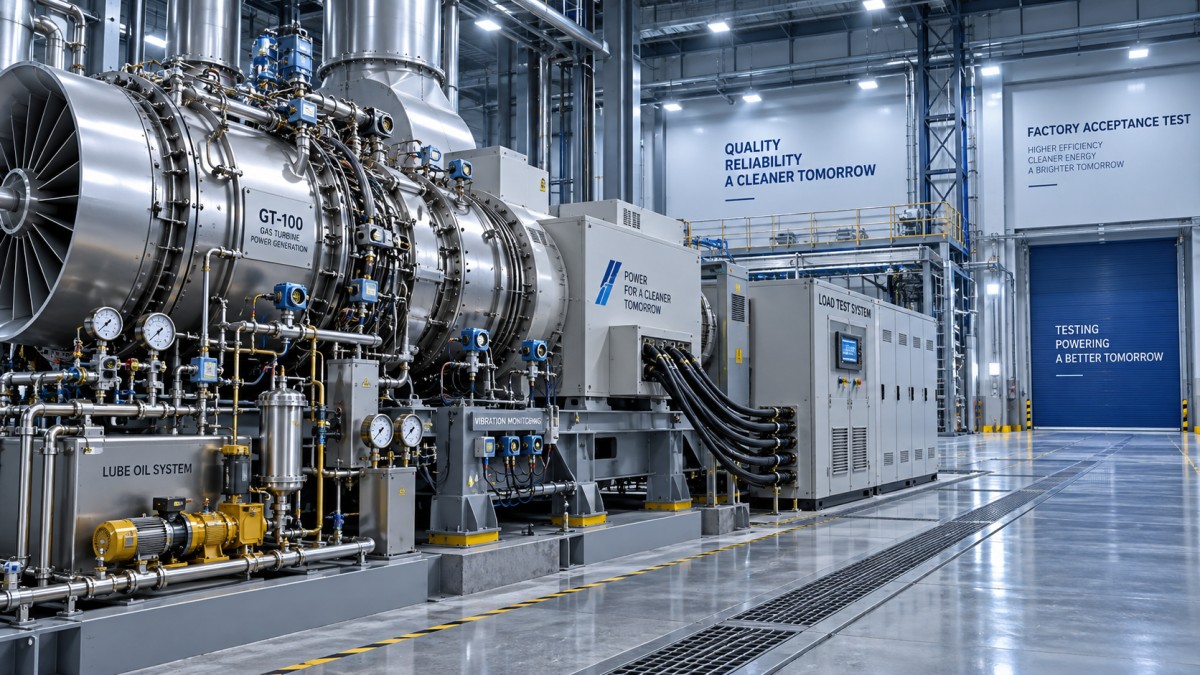
Os registros de calibração são importantes aqui. As medições de temperatura, pressão, vibração, velocidade, potência elétrica e vazão de combustível utilizadas para aceitação devem ser rastreáveis a certificados de calibração válidos. Um relatório de teste com muitas casas decimais não é necessariamente confiável se a cadeia de medição, a incerteza ou a validade da calibração não estiverem claras.
Observe o comportamento operacional em toda a faixa de carga acordada
Uma operação estável sem carga é útil, mas não comprova que o pacote suportará uma operação real. Quando as instalações de fábrica e o escopo contratual permitirem, testemunhe a operação em toda a faixa de carga acordada, incluindo etapas de aplicação e redução de carga. O objetivo não é apenas ver a potência aumentar. Observe como o regulador, o sistema de excitação, o controle de combustível, as temperaturas, a vibração e as pressões auxiliares respondem à medida que a unidade opera.
Para um gerador destinado a operar em paralelo com uma rede ou outro gerador, a lógica de sincronização e compartilhamento de carga merece atenção especial. Verifique as permissivas de sincronização, a correspondência de tensão, a correspondência de frequência, a sequência de fases, a realimentação de estado do disjuntor, o controle de potência ativa, o controle de potência reativa ou fator de potência e a resposta à perda de sinal de comunicação, se essa função estiver incluída. Uma demonstração manual não substitui a comprovação da sequência automática especificada para o projeto.
A capacidade de degrau de carga deve ser avaliada em relação à filosofia operacional especificada. Um gerador de emergência pode exigir uma resposta diferente de um pacote industrial contínuo. Revise o comportamento registrado de frequência e tensão, o tempo de recuperação, a margem de temperatura de escape e quaisquer limites de controle atingidos durante o degrau. Se o fabricante limitar o teste em fábrica a um degrau menor que a operação especificada, essa limitação deverá permanecer em aberto na lista de pendências, em vez de desaparecer em uma nota geral de comissionamento.
Trate vibração e temperaturas como informações de tendência, não como números isolados
As leituras de vibração são frequentemente analisadas como um item de aprovação ou reprovação, mas seu valor é maior quando interpretadas como um padrão. Confirme a localização e a direção de cada sonda ou captador, a velocidade na qual as leituras foram obtidas e se os valores correspondem à vibração relativa do eixo ou à vibração da carcaça. Os limites de vibração aplicáveis dependem da configuração da máquina, do tipo de mancal, da instrumentação e da norma de referência; portanto, um limite genérico copiado de outro pacote não é suficiente.
Procure alterações anormais durante a aceleração, aplicação de carga e desaceleração. Um valor dentro de um limite de aceitação ainda pode exigir investigação se aumentar acentuadamente em determinada velocidade ou carga. Cuidado semelhante se aplica às temperaturas do metal dos mancais, às temperaturas de alimentação e retorno do óleo lubrificante, à dispersão da temperatura de escape, às temperaturas do ar de resfriamento e às temperaturas dos enrolamentos do gerador, quando medidas. A preocupação não é apenas se um canal entra em alarme, mas se o comportamento térmico é consistente entre pontos comparáveis.
Para unidades integradas em sistemas de energia mais amplos, a discussão na fábrica também deve considerar o regime operacional a jusante. O escopo de turbomáquinas da SINO-QNP inclui turbinas a gás, compressores, geradores e equipamentos de ciclo a vapor. Em projetos de ciclo combinado, recuperação de calor residual, fornecimento de calor, biomassa ou geração térmica, as restrições operacionais de umaturbina a vapor interligada podem influenciar a estratégia de carregamento, a lógica de despacho e a coordenação de desligamentos do gerador de turbina a gás. Essas interfaces nem sempre podem ser totalmente testadas em uma única operação em fábrica, mas devem estar refletidas na documentação de controles e no plano de comissionamento.
Os testes de proteção e desligamento exigem testemunho disciplinado
As perguntas mais importantes em um teste de fábrica são frequentemente feitas quando a máquina não está produzindo energia. Verifique quais desarmes, alarmes, intertravamentos e permissivas são testados fisicamente e quais são simulados. Ambas as abordagens podem ser aceitáveis quando justificadas, mas o relatório deve distingui-las claramente.
As funções típicas a revisar incluem proteção contra sobrevelocidade, baixa pressão de óleo lubrificante, alta temperatura de mancal, alta vibração, entradas de desligamento por incêndio ou gás quando fornecidas, estações de parada de emergência, proteção elétrica do gerador, perda de excitação quando relevante, potência reversa, sobrecorrente, sobretensão e subtensão, além de sobrefrequência e subfrequência. As funções exigidas dependem do escopo do projeto e do esquema de proteção elétrica; nem todas as funções de relé são testadas da mesma maneira na fábrica do pacote.
Não aceite uma declaração de que “todos os desarmes foram verificados” sem evidências de suporte. O registro de teste deve mostrar a condição iniciadora, o ponto de ajuste esperado, a ação real, a sinalização de alarme ou desarme, a resposta do disjuntor quando aplicável, a ação de corte de combustível, a sequência de resfriamento e os requisitos de rearme. Também deve demonstrar que as funções de segurança não podem ser contornadas involuntariamente por meio de uma tela de operador ou modo de manutenção sem autorização controlada.
Inspecione controles, limites de cibersegurança e facilidade de manutenção
Um pacote moderno de gerador de turbina a gás depende tanto da lógica de controle quanto do hardware mecânico. Revise a matriz de causa e efeito em relação à lógica testada, verifique as prioridades de alarme e confirme que a autoridade de controle local e remoto é compreendida. Confirme as listas de sinais para o DCS da planta, os painéis de distribuição e os sistemas de desligamento de emergência. Um ponto de status ausente pode não impedir o teste em fábrica, mas pode deixar os operadores sem visibilidade de um problema em desenvolvimento no campo.
Quando estiverem incluídos acesso remoto, gateways de dados ou monitoramento de terceiros, esclareça a propriedade da rede, as permissões de acesso, a transferência de senhas, os procedimentos de backup e o limite entre o sistema de controle do pacote e a rede do local. Isso é cada vez mais uma questão de segurança e disponibilidade, e não apenas um detalhe de TI.
Faça uma inspeção ao redor do pacote antes da liberação. Verifique o acesso a filtros, drenos, válvulas, caixas de terminais, tampas de inspeção, pontos de içamento e áreas de manutenção de rotina. Um componente pode estar tecnicamente em conformidade, mas ser impraticável de manter após a instalação se as folgas não tiverem sido consideradas. Verifique os requisitos de preservação para transporte, listas de itens soltos, ferramentas especiais, peças sobressalentes recomendadas e limitações de armazenamento. Esses detalhes frequentemente determinam se uma unidade chega pronta para o comissionamento ou se exige trabalho corretivo evitável.
Saia da fábrica com um pacote de evidências controlado
A entrega final deve ser mais do que um certificado FAT assinado. Solicite o procedimento de teste aprovado, registros de desempenho brutos e corrigidos quando relevantes, certificados de calibração, resultados de testes elétricos, dados de vibração, folhas de teste de proteção, registros de revisão de software e configurações, desenhos marcados com as revisões finais, registros de inspeção, relatórios de não conformidade e uma lista clara de itens em aberto.
Um item em aberto não é automaticamente um motivo para rejeitar o envio. A questão prática é se ele afeta a segurança, o desempenho, a prontidão das interfaces ou a futura comprovação de conformidade. Cada item deve ter um responsável, uma ação corretiva, um método de verificação e um ponto de encerramento — antes do envio, durante a instalação ou durante os testes de aceitação no local. Fabricantes com amplas responsabilidades de engenharia, fabricação, EPC e serviços, como a SINO-QNP, geralmente estão melhor posicionados quando essa entrega é tratada como um registro contínuo, desde o projeto até o comissionamento, e não como um evento de testemunho de um único dia.
Um teste de fábrica bem conduzido não elimina o risco no local. No entanto, ele evita que problemas conhecidos sejam enviados através de uma fronteira, içados sobre uma fundação e descobertos apenas quando o cronograma da planta já está sob pressão. Esse é o padrão que vale a pena aplicar: cada resultado deve ser rastreável, cada limitação deve ser visível e cada função não comprovada deve ter um plano definido para verificação no local.
- ▶ Quando uma turbina a vapor de extração melhora a produção combinada de calor e eletricidade
- ▶ O que acontece quando a demanda de vapor de processo muda em uma turbina a vapor de extração
- ▶ Como adequar a pressão de extração da turbina a vapor à demanda do processo
- ▶ Quando a cobertura de assistência técnica local é importante para um fabricante de geradores de turbina a gás
- ▶ Como os prazos de entrega do fabricante podem alterar um projeto de gerador de turbina a gás
- ▶ Quais certificações são importantes ao escolher um fabricante de geradores de turbina a gás
Pesquise aqui
Deixe um recado
