




















Qué verificar durante una prueba de fábrica de un fabricante de generadores de turbina de gas
Qué verificar durante una prueba en fábrica de un fabricante de generadores de turbina de gas
Una prueba de aceptación en fábrica no es simplemente una demostración final de que un generador de turbina de gas puede arrancar, funcionar y producir energía eléctrica. Para los equipos de calidad y seguridad, es la última oportunidad práctica para comparar el paquete suministrado con la base de diseño aprobada antes de que la unidad sea embalada, enviada, instalada y conectada a los sistemas de la planta.
La pregunta central es sencilla: ¿el equipo probado en fábrica coincide con el equipo especificado en el contrato, las condiciones de proceso previstas en la planta y las normas aplicables al proyecto? Unfabricante de generadores de turbina de gas competente debe poder responder a esta pregunta mediante procedimientos controlados, instrumentos calibrados, registros presenciados y documentación trazable, no solo con un breve informe de funcionamiento.
El alcance exacto varía. Un generador de reserva empaquetado, una unidad de potencia industrial de servicio continuo y una turbina de gas destinada a servicio de ciclo combinado no presentan los mismos riesgos operativos. Algunas garantías de rendimiento solo pueden demostrarse después de la instalación en planta, ya que las condiciones ambientales, las características del combustible, las pérdidas de admisión, la contrapresión de escape y el comportamiento de la red son específicos de cada emplazamiento. Aun así, muchos problemas costosos pueden detectarse en fábrica si la prueba se planifica en función del servicio real y no de una lista de verificación genérica.
Comience con la base de prueba aprobada, no con la máquina en funcionamiento
Antes de presenciar la prueba, verifique que el fabricante esté utilizando los últimos documentos aprobados. Esto parece básico, pero los cambios tardíos en la filosofía de control, las potencias nominales del generador, los motores auxiliares, los ajustes de protección o las interfaces del cliente son fuentes habituales de discrepancias. El procedimiento de prueba en fábrica debe identificar el número de serie de la unidad, la configuración, la revisión del software, el tipo de combustible, las limitaciones de prueba, los puntos de medición, los criterios de aceptación y las responsabilidades de presenciación y aprobación.
Preste especial atención a las condiciones nominales. Pregunte si la potencia indicada se basa en la temperatura ambiente del proyecto, en una condición de referencia estándar o en el entorno real de la prueba en fábrica. Si se utilizan curvas de corrección, el método y los supuestos subyacentes deben ser visibles. Un resultado puede ser técnicamente válido y, sin embargo, inadecuado para el servicio contractual si la temperatura de admisión, la humedad, el poder calorífico del combustible o la resistencia del sistema de escape se han tratado de forma distinta al diseño del proyecto.
La misma disciplina se aplica a las especificaciones eléctricas. Confirme la tensión nominal, la frecuencia, el factor de potencia, la disposición de fases, la disposición de puesta a tierra del neutro, la capacidad de cortocircuito cuando corresponda y la configuración de refrigeración del generador. Las normas de referencia pueden incluir IEC 60034 para máquinas eléctricas rotativas y requisitos de protección específicos del proyecto, pero los criterios de aceptación rectores siempre deben ser los establecidos en el contrato y en los documentos de ingeniería aprobados.
Compruebe que la configuración de prueba represente el paquete real
Un paquete de turbina de gas puede comportarse de forma muy distinta una vez que se añaden las tuberías de campo, los conductos de admisión, los silenciadores de escape, el acondicionamiento de combustible, la aparamenta eléctrica y las interfaces de control de la planta. La configuración de fábrica rara vez reproducirá todas las condiciones de la planta, pero las desviaciones deben enumerarse explícitamente. Si se utiliza un suministro temporal de combustible, si el banco de carga sustituye una conexión a red o si se simulan determinados auxiliares, registre este hecho e identifique lo que queda pendiente para la puesta en marcha en planta.
Confirme que la configuración probada incluya los principales equipos especificados: turbina, generador accionado, caja de engranajes si se suministra, sistema de aceite lubricante, equipos de ventilación, sistema de arranque, panel de control local, interfaces contra incendio y gas cuando estén incluidas, e instrumentación acordada. Vale la pena comprobar físicamente las placas de identificación y las etiquetas. Una discrepancia en una etiqueta puede parecer menor en fábrica, pero convertirse después en un retraso grave de puesta en marcha cuando los listados de cables, los P&ID, los diagramas causa-efecto y las listas de repuestos ya no coinciden.
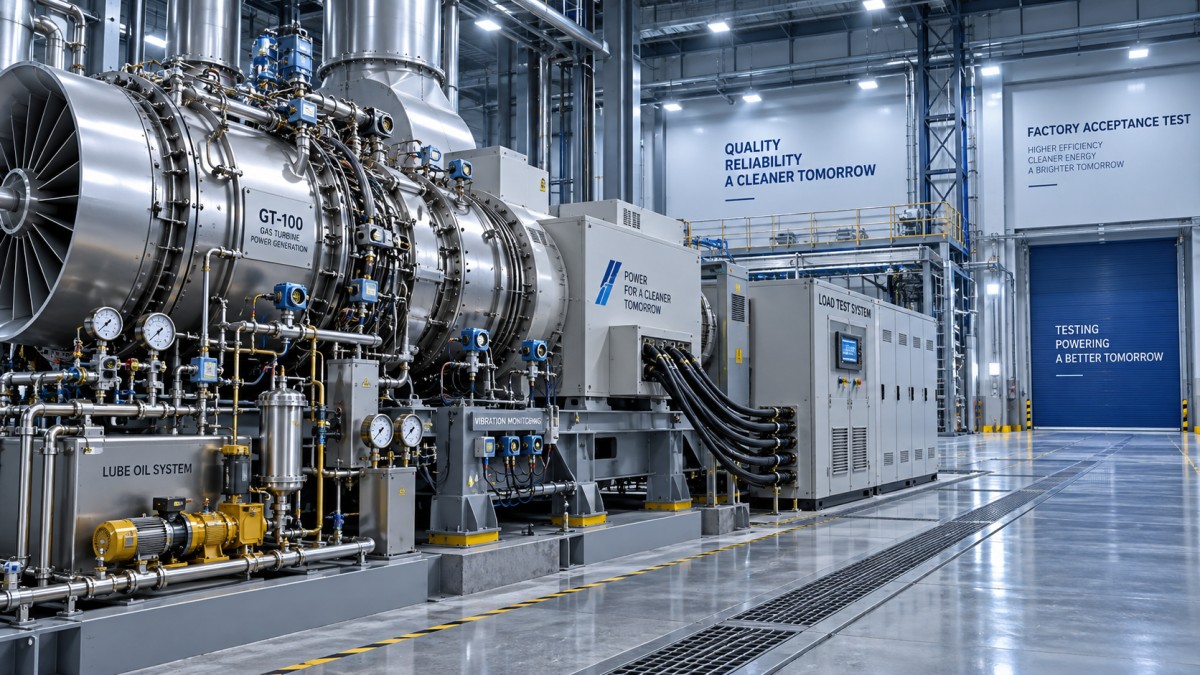
Los registros de calibración son importantes en este punto. Las mediciones de temperatura, presión, vibración, velocidad, potencia eléctrica y caudal de combustible utilizadas para la aceptación deben ser trazables a certificados de calibración vigentes. Un informe de prueba con muchos decimales no es necesariamente fiable si la cadena de medición, la incertidumbre o la vigencia de la calibración no están claras.
Observe el comportamiento operativo en todo el rango de carga acordado
Un funcionamiento estable sin carga es útil, pero no demuestra que el paquete pueda gestionar un servicio operativo real. Cuando las instalaciones de fábrica y el alcance contractual lo permitan, presencie la operación en todo el rango de carga acordado, incluidos los escalones de carga y descarga. El propósito no es solo ver aumentar la salida. Observe cómo responden el regulador, el sistema de excitación, el control de combustible, las temperaturas, la vibración y las presiones auxiliares a medida que la unidad opera.
Para un generador destinado a operar en paralelo con una red u otro generador, la lógica de sincronización y reparto de carga merece especial atención. Verifique los permisos de sincronización, la coincidencia de tensión, la coincidencia de frecuencia, la secuencia de fases, la realimentación del estado del interruptor, el control de potencia activa, el control de potencia reactiva o factor de potencia y la respuesta a la pérdida de una señal de comunicación si se incluye esta función. Una demostración manual no sustituye la comprobación de la secuencia automática especificada para el proyecto.
La capacidad de escalones de carga debe evaluarse frente a la filosofía operativa especificada. Un generador de emergencia puede requerir una respuesta diferente a la de un paquete industrial continuo. Revise el comportamiento registrado de frecuencia y tensión, el tiempo de recuperación, el margen de temperatura de escape y cualquier límite de control alcanzado durante el escalón. Si el fabricante limita la prueba en fábrica a un escalón menor que el servicio especificado, esta limitación debe permanecer abierta en la lista de pendientes en lugar de desaparecer en una nota general de puesta en marcha.
Trate las vibraciones y las temperaturas como información de tendencias, no como valores aislados
Las lecturas de vibración suelen revisarse como un criterio de aprobado/rechazado, pero su valor es mayor cuando se interpretan como un patrón. Confirme la ubicación y dirección de cada sonda o captador, la velocidad a la que se tomaron las lecturas y si los valores corresponden a vibración relativa del eje o de la carcasa. Los límites de vibración aplicables dependen de la disposición de la máquina, el tipo de cojinete, la instrumentación y la norma de referencia, por lo que no basta con un límite genérico copiado de otro paquete.
Busque cambios anormales durante la aceleración, la carga y la desaceleración. Un valor dentro de un límite de aceptación puede requerir investigación si aumenta bruscamente a una velocidad o carga determinada. Se aplica una precaución similar a las temperaturas del metal de los cojinetes, las temperaturas de suministro y retorno del aceite lubricante, la dispersión de temperatura de escape, las temperaturas del aire de refrigeración y las temperaturas de los devanados del generador cuando se midan. La preocupación no es simplemente si un canal genera una alarma, sino si el comportamiento térmico es uniforme entre puntos comparables.
Para unidades integradas en sistemas energéticos más amplios, la discusión en fábrica también debe considerar el régimen operativo posterior. El alcance de turbomaquinaria de SINO-QNP incluye turbinas de gas, compresores, generadores y equipos de ciclo de vapor. En proyectos de ciclo combinado, calor residual, suministro de calor, biomasa o generación térmica, las restricciones operativas de unaturbina de vapor vinculada pueden influir en la estrategia de carga, la lógica de despacho y la coordinación de disparos del generador de turbina de gas. Estas interfaces no siempre pueden probarse completamente en una única prueba de fábrica, pero deben reflejarse en la documentación de control y en el plan de puesta en marcha.
Las pruebas de protección y parada requieren una presenciación disciplinada
Las preguntas más importantes de las pruebas en fábrica suelen plantearse cuando la máquina no está produciendo energía. Verifique qué disparos, alarmas, enclavamientos y permisos se prueban físicamente y cuáles se simulan. Ambos enfoques pueden ser aceptables cuando están justificados, pero el informe debe diferenciarlos claramente.
Las funciones típicas que deben revisarse incluyen protección contra sobrevelocidad, baja presión de aceite lubricante, alta temperatura de cojinetes, alta vibración, entradas de parada por incendio o gas cuando se suministren, estaciones de parada de emergencia, protección eléctrica del generador, pérdida de excitación cuando corresponda, potencia inversa, sobrecorriente, sobretensión y subtensión, y sobrefrecuencia y subfrecuencia. Las funciones requeridas dependen del alcance del proyecto y del esquema de protección eléctrica; no todas las funciones de relé se prueban de la misma manera en la fábrica del paquete.
No acepte una declaración de que “se comprobaron todos los disparos” sin evidencia de respaldo. El registro de prueba debe mostrar la condición iniciadora, el punto de ajuste esperado, la acción real, la indicación de alarma o disparo, la respuesta del interruptor cuando corresponda, la acción de corte de combustible, la secuencia de enfriamiento y los requisitos de restablecimiento. También debe mostrar que las funciones de seguridad no pueden eludirse involuntariamente mediante una pantalla de operador o un modo de mantenimiento sin autorización controlada.
Inspeccione los controles, los límites de ciberseguridad y la mantenibilidad
Un paquete moderno de generador de turbina de gas depende tanto de la lógica de control como del hardware mecánico. Revise la matriz causa-efecto frente a la lógica probada, compruebe las prioridades de alarma y verifique que se comprenda la autoridad de control local y remoto. Confirme las listas de señales para el DCS de la planta, la aparamenta eléctrica y los sistemas de parada de emergencia. Un punto de estado faltante puede no detener la prueba en fábrica, pero puede dejar a los operadores sin visibilidad de un problema que se desarrolla en campo.
Cuando se incluyan acceso remoto, pasarelas de datos o monitorización de terceros, aclare la propiedad de la red, los permisos de acceso, la entrega de contraseñas, los procedimientos de copia de seguridad y el límite entre el sistema de control del paquete y la red de la planta. Esto es cada vez más una cuestión de seguridad y disponibilidad, no simplemente un detalle de TI.
Recorra el paquete antes de su liberación. Compruebe el acceso a filtros, drenajes, válvulas, cajas de terminales, cubiertas de inspección, puntos de elevación y áreas de mantenimiento rutinario. Un componente puede cumplir técnicamente, pero ser poco práctico de mantener después de la instalación si no se consideraron las holguras. Verifique los requisitos de preservación para el envío, las listas de elementos sueltos, las herramientas especiales, los repuestos recomendados y las limitaciones de almacenamiento. Estos detalles suelen determinar si una unidad llega lista para la puesta en marcha o requiere trabajos correctivos evitables.
Salga de la fábrica con un paquete de evidencias controlado
El entregable final debe ser más que un certificado FAT firmado. Solicite el procedimiento de prueba aprobado, los registros de rendimiento brutos y corregidos cuando corresponda, los certificados de calibración, los resultados de pruebas eléctricas, los datos de vibración, las hojas de prueba de protección, los registros de revisión de software y ajustes, los planos marcados con las revisiones finales, los registros de inspección, los informes de no conformidad y una lista clara de elementos abiertos.
Un elemento abierto no es automáticamente un motivo para rechazar el envío. La cuestión práctica es si afecta a la seguridad, el rendimiento, la preparación de las interfaces o la futura demostración de conformidad. Cada elemento debe tener un responsable, una acción correctiva, un método de verificación y un punto de cierre: antes del envío, durante la instalación o durante las pruebas de aceptación en planta. Los fabricantes con amplias responsabilidades de ingeniería, fabricación, EPC y servicio, como SINO-QNP, suelen estar mejor posicionados cuando esta transferencia se trata como un registro continuo desde el diseño hasta la puesta en marcha, en lugar de como un evento de presenciación de un solo día.
Una prueba en fábrica bien ejecutada no elimina el riesgo en planta. Sin embargo, evita que problemas conocidos se envíen a través de una frontera, se eleven sobre una cimentación y se descubran solo cuando el cronograma de la planta ya está bajo presión. Ese es el estándar que vale la pena aplicar: cada resultado debe ser trazable, cada limitación debe ser visible y cada función no comprobada debe tener un plan definido para su verificación en planta.
- ▶ Cuándo una turbina de vapor de extracción mejora la producción combinada de calor y electricidad
- ▶ Qué sucede cuando cambia la demanda de vapor de proceso en una turbina de vapor de extracción
- ▶ Cómo ajustar la presión de una turbina de vapor de extracción a la demanda del proceso
- ▶ Cuando la cobertura de servicio local es importante para un fabricante de generadores de turbina de gas
- ▶ Cómo los plazos de entrega del fabricante pueden alterar un proyecto de generador de turbina de gas
- ▶ Qué certificaciones son importantes al elegir un fabricante de grupos turbogeneradores de gas
Buscar aquí
Deja un mensaje
