




















ガスタービン発電機メーカーの工場試験で確認すべき事項
ガスタービン発電機メーカーの工場試験で確認すべき事項
工場受入試験は、ガスタービン発電機が始動、運転し、電力を出力できることを示す単なる最終実証ではありません。品質および安全チームにとって、ユニットが梱包、出荷、据付され、現地システムに接続される前に、納入されたパッケージが承認済みの設計基準と一致しているかを比較する最後の実質的な機会です。
中心となる問いは明確です。工場で試験される機器は、契約で規定された機器、現地で想定されるプロセス条件、および適用されるプロジェクト規格に適合しているでしょうか。有能なガスタービン発電機メーカーは、簡単な運転報告書だけではなく、管理された手順、校正済み計器、立会記録、追跡可能な文書によって、この問いに答えられるべきです。
正確な範囲は異なります。パッケージ化された非常用発電機、連続運転用の産業用電源ユニット、コンバインドサイクル用途向けのガスタービンでは、同じ運転リスクを負いません。一部の性能保証は、周囲条件、燃料特性、吸気損失、排気背圧、および系統の挙動が現地固有であるため、現地据付後にしか実証できません。それでも、一般的なチェックリストではなく実際の運転条件に基づいて試験を計画すれば、多くの高コストな問題を工場で発見できます。
運転中の機械ではなく、承認済みの試験基準から始める
試験に立ち会う前に、メーカーが最新の承認済み文書を使用していることを確認してください。これは基本的なことに聞こえますが、制御方針、発電機定格、補機モーター、保護設定、または顧客インターフェースの後期変更は、不一致の一般的な原因です。工場試験手順には、ユニットの製造番号、構成、ソフトウェア改訂版、燃料種別、試験上の制約、測定点、受入基準、立会および承認に関する責任を記載する必要があります。
定格条件には特に注意してください。記載されている出力が、プロジェクトの周囲温度、標準基準条件、または実際の工場試験環境のいずれに基づくものかを確認してください。補正曲線を使用する場合は、その方法および前提条件を明示する必要があります。吸気温度、湿度、燃料発熱量、または排気系統抵抗がプロジェクト設計とは異なる扱いになっている場合、結果は技術的に有効であっても、契約上の運転条件には適さない可能性があります。
同じ規律は電気定格にも適用されます。定格電圧、周波数、力率、相構成、中性点接地方式、該当する場合の短絡耐量、および発電機冷却方式を確認してください。参照規格には回転電気機械に関する IEC 60034 やプロジェクト固有の保護要件が含まれる場合がありますが、最終的な受入基準は常に契約書および承認済みエンジニアリング文書に記載されたものとすべきです。
試験セットアップが実際のパッケージを代表していることを確認する
ガスタービンパッケージは、現地配管、吸気ダクト、排気消音装置、燃料調整設備、スイッチギヤ、およびプラント制御インターフェースが追加されると、挙動が大きく異なる場合があります。工場セットアップで現地のすべての条件を再現することはほとんどありませんが、相違点は明確に列挙する必要があります。一時的な燃料供給を使用する場合、負荷バンクを系統接続の代替とする場合、または一部の補機を模擬する場合は、その事実を記録し、現地試運転に残る事項を特定してください。
試験済みの構成に、指定された主要機器が含まれていることを確認してください。すなわち、タービン、駆動される発電機、供給される場合はギヤボックス、潤滑油システム、換気設備、始動システム、ローカル制御盤、含まれる場合は火災・ガスインターフェース、および合意済みの計装です。銘板とタグを実際に確認することには価値があります。タグの不一致は工場では軽微に見えるかもしれませんが、ケーブルスケジュール、P&ID、因果関係チャート、予備品リストが一致しなくなると、重大な試運転遅延につながる可能性があります。
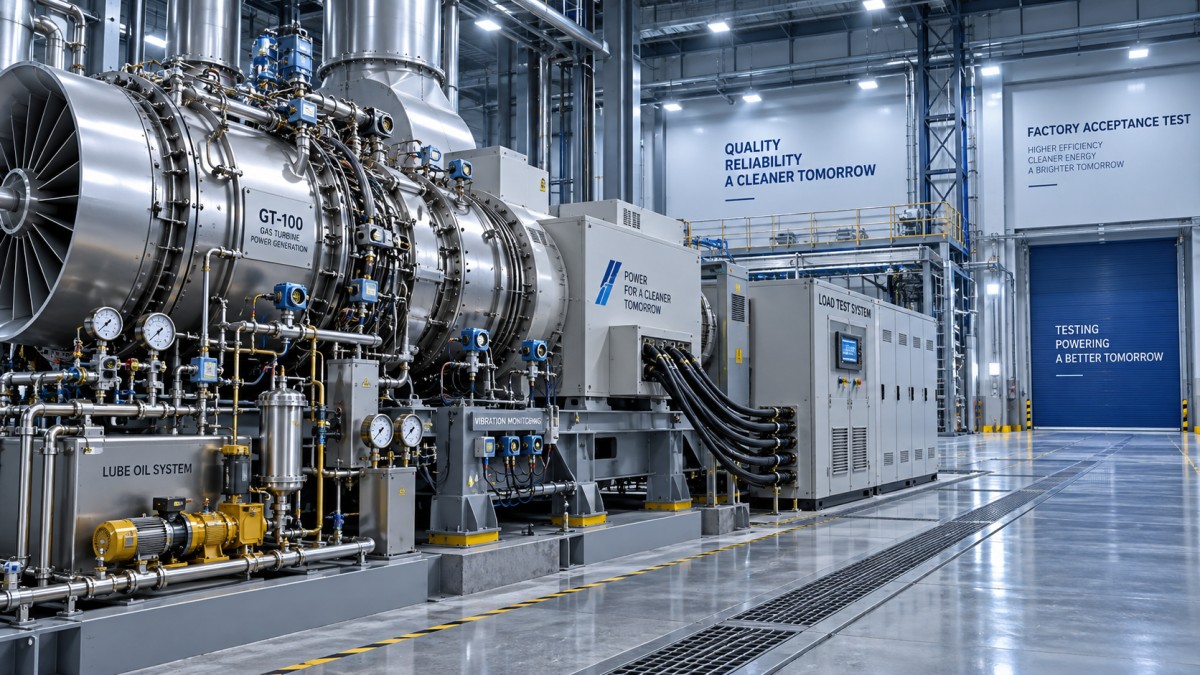
ここでは校正記録が重要です。受入に使用する温度、圧力、振動、速度、電力、および燃料流量の測定値は、有効な校正証明書に追跡可能である必要があります。測定チェーン、不確かさ、または校正の有効性が不明確であれば、小数点以下の桁数が多い試験報告書でも必ずしも信頼できるとは限りません。
合意済みの負荷範囲全体にわたる運転挙動を観察する
安定した無負荷運転は有用ですが、パッケージが実際の運転負荷に対応できることを証明するものではありません。工場設備および契約範囲が許す場合は、負荷投入および負荷遮断のステップを含め、合意済みの負荷範囲にわたる運転に立ち会ってください。目的は単に出力の上昇を見ることではありません。ユニットの運転状態が変化する際に、ガバナ、励磁システム、燃料制御、温度、振動、および補機圧力がどのように応答するかを観察してください。
系統または別の発電機と並列運転する発電機では、同期および負荷分担ロジックに細心の注意を払う必要があります。同期投入許可、電圧一致、周波数一致、相順、遮断器状態フィードバック、有効電力制御、無効電力または力率制御、およびその機能が含まれる場合の通信信号喪失時の応答を確認してください。手動での実演は、プロジェクトで指定された自動シーケンスの実証に代わるものではありません。
負荷ステップ能力は、指定された運転方針に照らして判断すべきです。非常用発電機には、連続運転用の産業パッケージとは異なる応答が求められる場合があります。記録された周波数および電圧の挙動、復帰時間、排気温度余裕、およびステップ中に到達した制御限界を確認してください。メーカーが工場試験を指定運転条件より小さいステップに制限する場合、その制限は一般的な試運転注記に埋もれさせるのではなく、パンチリスト上で未解決事項として残す必要があります。
振動と温度は孤立した数値ではなく、傾向情報として扱う
振動測定値は合否項目として確認されることが多いですが、パターンとして解釈することでより大きな価値を持ちます。各プローブまたはピックアップの位置と方向、測定時の回転速度、ならびに値が軸相対振動かケーシング振動かを確認してください。適用される振動限界は、機械構成、軸受の種類、計装、および参照規格に依存するため、別のパッケージから転用した一般的な限界値だけでは不十分です。
加速、負荷投入、惰走停止中の異常な変化を確認してください。特定の速度または負荷で急上昇する場合、値が受入限界内であっても調査が必要となることがあります。同様の注意は、軸受メタル温度、潤滑油供給・戻り温度、排気温度のばらつき、冷却空気温度、および測定される場合の発電機巻線温度にも適用されます。懸念点は、単に1つのチャンネルが警報を発するかどうかではなく、熱的挙動が比較可能な測定点間で一貫しているかどうかです。
より広範なエネルギーシステムに統合されるユニットでは、工場での検討において下流側の運転状態も考慮すべきです。SINO-QNPのターボ機械の対象範囲には、ガスタービン、圧縮機、発電機、および蒸気サイクル設備が含まれます。コンバインドサイクル、廃熱、熱供給、バイオマス、または火力発電プロジェクトでは、連結された蒸気タービンの運転制約が、ガスタービン発電機の負荷戦略、給電ロジック、およびトリップ協調に影響を与える可能性があります。これらのインターフェースは1回の工場運転ですべて試験できるとは限りませんが、制御文書および試運転計画に反映する必要があります。
保護および停止試験には規律ある立会が必要
最も重要な工場試験の質問は、機械が発電していないときに問われることが多いです。どのトリップ、警報、インターロック、および許可条件が実機で試験され、どれが模擬されるかを確認してください。根拠が示される場合はいずれの方法も許容できますが、報告書では明確に区別する必要があります。
確認すべき代表的な機能には、過速度保護、潤滑油低圧、軸受高温、高振動、供給される場合の火災またはガス停止入力、非常停止ステーション、発電機電気保護、該当する場合の励磁喪失、逆電力、過電流、過電圧・不足電圧、および過周波・不足周波が含まれます。必要な機能はプロジェクト範囲および電気保護方式によって異なります。すべてのリレー機能がパッケージ工場で同じ方法により試験されるわけではありません。
裏付けとなる証拠なしに「すべてのトリップを確認した」という説明を受け入れてはいけません。試験記録には、起動条件、期待設定値、実際の動作、警報またはトリップ表示、該当する場合の遮断器応答、燃料遮断動作、クールダウンシーケンス、およびリセット要件を示す必要があります。また、管理された承認なしに、オペレータ画面または保守モードを通じて安全機能が意図せずバイパスできないことも示す必要があります。
制御、サイバーセキュリティ境界、および保守性を点検する
最新のガスタービン発電機パッケージは、機械的ハードウェアと同様に制御ロジックにも依存しています。因果関係マトリクスを試験済みロジックと照合し、警報優先度を確認し、ローカルおよび遠隔制御の権限が理解されていることを検証してください。プラントDCS、スイッチギヤ、および緊急停止システム用の信号リストを確認してください。状態信号点が欠けていても工場試験は停止しないかもしれませんが、現地で問題が進行していることをオペレータが把握できなくなる可能性があります。
リモートアクセス、データゲートウェイ、または第三者監視が含まれる場合は、ネットワークの所有権、アクセス権限、パスワードの引渡し、バックアップ手順、およびパッケージ制御システムと現地ネットワークの境界を明確にしてください。これは単なるIT上の詳細ではなく、安全性および稼働率に関わる事項としてますます重要になっています。
出荷許可前にパッケージ周辺を確認してください。フィルター、ドレン、バルブ、端子箱、点検カバー、吊り上げ箇所、および定期保守エリアへのアクセスを確認します。コンポーネントは技術的には適合していても、据付後にクリアランスが考慮されていなければ保守が非現実的になる場合があります。出荷時の防錆・保全要件、ばら品リスト、特殊工具、推奨予備品、および保管上の制約を確認してください。これらの詳細によって、ユニットが試運転可能な状態で到着するか、回避可能な是正作業を必要とするかが決まることがよくあります。
管理された証拠パッケージを持って工場を離れる
最終納入物は、署名済みのFAT証明書以上のものであるべきです。承認済み試験手順、該当する場合の生データおよび補正済み性能記録、校正証明書、電気試験結果、振動データ、保護試験シート、ソフトウェアおよび設定改訂記録、最終改訂を記した図面、検査記録、不適合報告書、および未解決事項の明確な一覧を要求してください。
未解決事項があることは、自動的に出荷を拒否する理由にはなりません。実務上の問題は、それが安全性、性能、インターフェースの準備状況、または将来の適合性証明に影響するかどうかです。各項目には、担当者、是正措置、検証方法、および完了時点を設定する必要があります。すなわち、出荷前、据付中、または現地受入試験中です。SINO-QNPのように、幅広いエンジニアリング、製造、EPC、およびサービス責任を担うメーカーは、この引渡しを1日の立会イベントではなく、設計から試運転まで継続する記録として扱う場合に、一般的に最も有利な立場にあります。
適切に実施された工場試験でも、現地リスクをなくすことはできません。しかし、既知の問題が国境を越えて出荷され、基礎の上に据え付けられ、プラントスケジュールがすでに逼迫してから発見されることを防ぐことはできます。これが適用すべき基準です。すべての結果は追跡可能であり、すべての制約は可視化され、実証されていないすべての機能には現地検証のための明確な計画が必要です。
ここから検索
伝言を残す
