




















Was bei einer Werksabnahmeprüfung eines Gasturbinengeneratorherstellers zu überprüfen ist
Was bei einem Werksabnahmetest eines Gasturbinengeneratorherstellers zu prüfen ist
Ein Werksabnahmetest ist nicht einfach eine abschließende Vorführung, dass ein Gasturbinengenerator starten, laufen und elektrische Leistung erzeugen kann. Für Qualitäts- und Sicherheitsteams ist er die letzte praktische Gelegenheit, das gelieferte Paket mit der genehmigten Auslegungsgrundlage abzugleichen, bevor die Einheit verpackt, versandt, installiert und an die Anlagensysteme angeschlossen wird.
Die zentrale Frage ist einfach: Entspricht die im Werk geprüfte Ausrüstung der im Vertrag spezifizierten Ausrüstung, den am Standort erwarteten Prozessbedingungen und den geltenden Projektstandards? Ein kompetenterGasturbinengeneratorhersteller sollte diese Frage mit kontrollierten Verfahren, kalibrierten Messgeräten, dokumentierten Beobachtungen und rückverfolgbarer Dokumentation beantworten können – und nicht allein mit einem kurzen Laufbericht.
Der genaue Umfang variiert. Ein gekapselter Notstromgenerator, eine industrielle Dauerlastanlage und eine für den Kombibetrieb vorgesehene Gasturbine bergen nicht dieselben Betriebsrisiken. Manche Leistungsgarantien können erst nach der Installation am Standort nachgewiesen werden, da Umgebungsbedingungen, Brennstoffeigenschaften, Einlassverluste, Abgasgegendruck und Netzverhalten standortspezifisch sind. Dennoch können viele kostspielige Probleme bereits im Werk erkannt werden, wenn der Test auf die tatsächliche Betriebsaufgabe statt auf eine allgemeine Checkliste ausgerichtet wird.
Mit der genehmigten Prüfgrundlage beginnen, nicht mit der laufenden Maschine
Prüfen Sie vor der Testbeobachtung, ob der Hersteller die neuesten genehmigten Unterlagen verwendet. Das klingt grundlegend, doch späte Änderungen an Steuerungsphilosophie, Generatornennwerten, Hilfsmotoren, Schutzeinstellungen oder Kundenschnittstellen sind häufige Ursachen für Abweichungen. Das Werksprüfverfahren sollte die Seriennummer der Einheit, Konfiguration, Softwareversion, Brennstoffart, Testeinschränkungen, Messpunkte, Abnahmekriterien sowie Verantwortlichkeiten für Beobachtung und Freigabe angeben.
Achten Sie besonders auf die Nennbedingungen. Fragen Sie, ob die angegebene Leistung auf der projektspezifischen Umgebungstemperatur, einer Standardreferenzbedingung oder der tatsächlichen Werksprüfumgebung basiert. Werden Korrekturkurven verwendet, sollten die Methode und die zugrunde liegenden Annahmen ersichtlich sein. Ein Ergebnis kann technisch gültig sein, aber dennoch für die vertragliche Betriebsaufgabe ungeeignet sein, wenn Einlasstemperatur, Luftfeuchtigkeit, Brennstoffheizwert oder Widerstand des Abgassystems anders als in der Projektauslegung behandelt wurden.
Dieselbe Sorgfalt gilt für elektrische Nennwerte. Bestätigen Sie Nennspannung, Frequenz, Leistungsfaktor, Phasenanordnung, Neutralerdungsanordnung, gegebenenfalls Kurzschlussfähigkeit und die Kühlanordnung des Generators. Referenznormen können IEC 60034 für rotierende elektrische Maschinen und projektspezifische Schutzanforderungen umfassen, maßgeblich für die Abnahme sollten jedoch stets die im Vertrag und in den genehmigten technischen Unterlagen festgelegten Kriterien sein.
Prüfen, ob der Prüfaufbau das tatsächliche Paket abbildet
Ein Gasturbinenpaket kann sich sehr anders verhalten, sobald Feldverrohrung, Ansaugkanäle, Abgasschalldämpfung, Brennstoffaufbereitung, Schaltanlagen und Schnittstellen zur Anlagensteuerung hinzugefügt werden. Der Werksaufbau wird nur selten jede Standortbedingung nachbilden, Abweichungen sollten jedoch ausdrücklich aufgeführt werden. Wird eine temporäre Brennstoffversorgung genutzt, ersetzt eine Lastbank den Netzanschluss oder werden bestimmte Hilfssysteme simuliert, dokumentieren Sie dies und legen Sie fest, was für die Inbetriebnahme vor Ort verbleibt.
Bestätigen Sie, dass die geprüfte Konfiguration die spezifizierte Hauptausrüstung umfasst: Turbine, angetriebener Generator, Getriebe falls geliefert, Schmierölsystem, Lüftungseinrichtung, Startsystem, lokale Schalttafel, Feuer- und Gasschnittstellen soweit enthalten sowie die vereinbarte Instrumentierung. Eine physische Prüfung von Typenschildern und Kennzeichnungen ist sinnvoll. Eine Abweichung bei einer Kennzeichnung kann im Werk geringfügig erscheinen, später jedoch zu einer erheblichen Verzögerung bei der Inbetriebnahme führen, wenn Kabelpläne, P&IDs, Ursache-Wirkungs-Diagramme und Ersatzteillisten nicht mehr übereinstimmen.
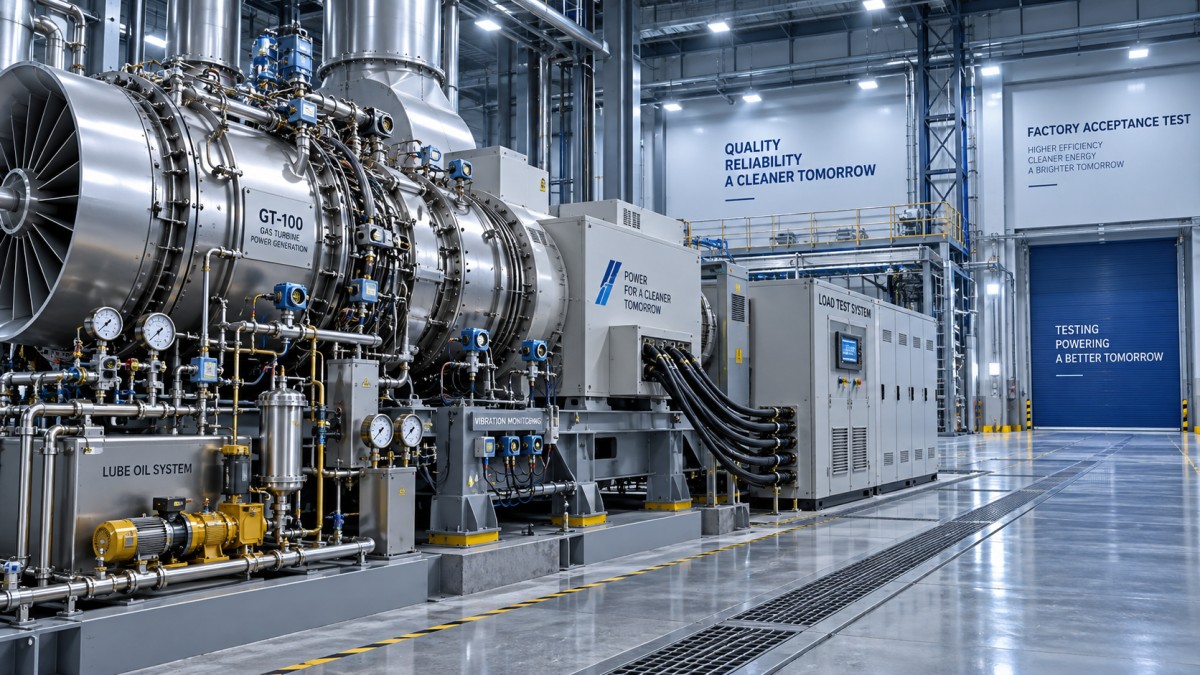
Kalibrierunterlagen sind hier wichtig. Temperatur-, Druck-, Schwingungs-, Drehzahl-, elektrische Leistungs- und Brennstoffdurchflussmessungen, die für die Abnahme verwendet werden, sollten auf gültige Kalibrierzertifikate rückverfolgbar sein. Ein Prüfbericht mit vielen Dezimalstellen ist nicht zwingend zuverlässig, wenn Messkette, Unsicherheit oder Gültigkeit der Kalibrierung unklar sind.
Das Betriebsverhalten über den vereinbarten Lastbereich beobachten
Ein stabiler Leerlauf ist nützlich, beweist jedoch nicht, dass das Paket eine tatsächliche Betriebsaufgabe bewältigen kann. Soweit die Werkseinrichtungen und der Vertragsumfang es zulassen, beobachten Sie den Betrieb über den vereinbarten Lastbereich hinweg, einschließlich Lastauf- und -abschaltungen. Es geht nicht nur darum, die steigende Leistung zu sehen. Beobachten Sie, wie Drehzahlregler, Erregersystem, Brennstoffregelung, Temperaturen, Schwingungen und Hilfsdrücke reagieren, wenn sich der Betriebszustand der Einheit verändert.
Bei einem Generator, der parallel mit einem Netz oder einem anderen Generator betrieben werden soll, verdienen Synchronisierungs- und Lastaufteilungslogik besondere Aufmerksamkeit. Prüfen Sie Synchronisierungsfreigaben, Spannungsanpassung, Frequenzanpassung, Phasenfolge, Rückmeldung des Schalterstatus, Wirkleistungsregelung, Blindleistungs- oder Leistungsfaktorregelung sowie die Reaktion auf den Verlust eines Kommunikationssignals, falls diese Funktion enthalten ist. Eine manuelle Vorführung ersetzt nicht den Nachweis der für das Projekt spezifizierten automatischen Sequenz.
Die Fähigkeit zu Lastsprüngen sollte anhand der spezifizierten Betriebsphilosophie beurteilt werden. Ein Notstromgenerator kann eine andere Reaktion erfordern als ein industrielles Dauerlastpaket. Prüfen Sie das aufgezeichnete Frequenz- und Spannungsverhalten, die Erholungszeit, die Abgastemperaturreserve und sämtliche während des Sprungs erreichten Regelgrenzen. Beschränkt der Hersteller den Werksversuch auf einen kleineren Schritt als die spezifizierte Betriebsaufgabe, sollte diese Einschränkung als offener Punkt auf der Restpunktliste bleiben, anstatt in einer allgemeinen Inbetriebnahmebemerkung zu verschwinden.
Schwingungen und Temperaturen als Trendinformationen behandeln, nicht als Einzelwerte
Schwingungswerte werden häufig als Bestanden/Nicht bestanden geprüft, ihr Wert ist jedoch größer, wenn sie als Muster interpretiert werden. Bestätigen Sie den Ort und die Richtung jeder Sonde oder jedes Aufnehmers, die Drehzahl, bei der die Werte erfasst wurden, sowie ob es sich um wellenrelative oder Gehäuseschwingungen handelt. Anwendbare Schwingungsgrenzwerte hängen von Maschinenanordnung, Lagertyp, Instrumentierung und der referenzierten Norm ab; ein allgemeiner, aus einem anderen Paket übernommener Grenzwert reicht daher nicht aus.
Achten Sie auf ungewöhnliche Änderungen während Beschleunigung, Belastung und Auslauf. Ein Wert innerhalb eines Abnahmegrenzwerts kann dennoch untersucht werden müssen, wenn er bei einer bestimmten Drehzahl oder Last stark ansteigt. Ähnliche Vorsicht gilt für Lagermetalltemperaturen, Vor- und Rücklauftemperaturen des Schmieröls, die Spreizung der Abgastemperatur, Kühllufttemperaturen und gegebenenfalls Generatorwicklungstemperaturen. Entscheidend ist nicht nur, ob ein Kanal alarmiert; entscheidend ist, ob das thermische Verhalten an vergleichbaren Punkten konsistent ist.
Bei Einheiten, die in umfassendere Energiesysteme integriert sind, sollte die Werksbesprechung auch die nachgelagerten Betriebsbedingungen berücksichtigen. Das Turbomaschinenportfolio von SINO-QNP umfasst Gasturbinen, Verdichter, Generatoren und Dampfkraftanlagen. Bei Kombikraftwerks-, Abwärme-, Wärmeversorgungs-, Biomasse- oder thermischen Erzeugungsprojekten können die Betriebsbeschränkungen einer angeschlossenenDampfturbine die Belastungsstrategie, Einsatzlogik und Auslösekoordination des Gasturbinengenerators beeinflussen. Diese Schnittstellen lassen sich nicht immer vollständig in einem Werkslauf prüfen, sollten jedoch in der Steuerungsdokumentation und im Inbetriebnahmeplan berücksichtigt werden.
Schutz- und Abschalttests erfordern eine sorgfältige Beobachtung
Die wichtigsten Fragen bei der Werksprüfung werden oft gestellt, wenn die Maschine keine Leistung erzeugt. Prüfen Sie, welche Auslösungen, Alarme, Verriegelungen und Freigaben physisch getestet und welche simuliert werden. Beide Vorgehensweisen können bei entsprechender Begründung akzeptabel sein, der Bericht sollte sie jedoch klar unterscheiden.
Typische zu prüfende Funktionen umfassen Überdrehzahlschutz, niedrigen Schmieröldruck, hohe Lagertemperatur, hohe Schwingungen, Feuer- oder Gasabschalteingänge soweit geliefert, Not-Halt-Stationen, elektrischen Generatorschutz, gegebenenfalls Erregerausfall, Rückleistung, Überstrom, Über- und Unterspannung sowie Über- und Unterfrequenz. Die erforderlichen Funktionen hängen vom Projektumfang und Schutzkonzept ab; nicht jede Relaisfunktion wird im Paketwerk auf dieselbe Weise geprüft.
Akzeptieren Sie keine Aussage, dass „alle Auslösungen geprüft wurden“, ohne unterstützende Nachweise. Das Prüfprotokoll sollte den Auslösezustand, den erwarteten Sollwert, die tatsächliche Aktion, Alarm- oder Auslöseanzeige, gegebenenfalls die Reaktion des Leistungsschalters, die Brennstoffabsperrung, die Abkühlsequenz und die Rückstellanforderungen zeigen. Es sollte außerdem nachweisen, dass Sicherheitsfunktionen nicht unbeabsichtigt über eine Bedieneranzeige oder einen Wartungsmodus ohne kontrollierte Autorisierung umgangen werden können.
Steuerungen, Cybersicherheitsgrenzen und Wartbarkeit prüfen
Ein modernes Gasturbinengeneratorpaket ist ebenso von der Steuerungslogik abhängig wie von mechanischer Hardware. Vergleichen Sie die Ursache-Wirkungs-Matrix mit der getesteten Logik, prüfen Sie Alarmprioritäten und stellen Sie sicher, dass die lokale und ferngesteuerte Steuerungsbefugnis eindeutig ist. Bestätigen Sie Signallisten für Anlagen-DCS, Schaltanlagen und Notabschaltsysteme. Ein fehlender Statuspunkt verhindert möglicherweise nicht den Werksversuch, kann Betreiber jedoch gegenüber einem sich entwickelnden Problem vor Ort blind machen.
Wenn Fernzugriff, Datengateways oder Überwachung durch Dritte enthalten sind, klären Sie Netzwerkverantwortung, Zugriffsberechtigungen, Übergabe von Passwörtern, Sicherungsverfahren und die Grenze zwischen dem Paketsteuerungssystem und dem Standortnetzwerk. Dies ist zunehmend eine Frage von Sicherheit und Verfügbarkeit und nicht nur ein IT-Detail.
Gehen Sie vor der Freigabe um das Paket herum. Prüfen Sie den Zugang zu Filtern, Ablässen, Ventilen, Klemmenkästen, Inspektionsabdeckungen, Hebepunkten und Bereichen für die routinemäßige Wartung. Eine Komponente kann technisch konform sein, nach der Installation jedoch unpraktisch zu warten sein, wenn Freiräume nicht berücksichtigt wurden. Prüfen Sie Konservierungsanforderungen für den Versand, Listen loser Teile, Spezialwerkzeuge, empfohlene Ersatzteile und Lagerbeschränkungen. Diese Details entscheiden häufig darüber, ob eine Einheit bereit für die Inbetriebnahme eintrifft oder vermeidbare Nacharbeiten erfordert.
Das Werk mit einem kontrollierten Nachweispaket verlassen
Die endgültige Lieferung sollte mehr als ein unterzeichnetes FAT-Zertifikat umfassen. Fordern Sie das genehmigte Prüfverfahren, Rohdaten und korrigierte Leistungsaufzeichnungen soweit relevant, Kalibrierzertifikate, elektrische Prüfergebnisse, Schwingungsdaten, Schutzprüfblätter, Aufzeichnungen zu Software- und Einstellungsrevisionen, Zeichnungen mit endgültigen Revisionen, Inspektionsaufzeichnungen, Nichtkonformitätsberichte und eine klare Liste offener Punkte an.
Ein offener Punkt ist nicht automatisch ein Grund, den Versand abzulehnen. Die praktische Frage lautet, ob er Sicherheit, Leistung, Schnittstellenbereitschaft oder den späteren Konformitätsnachweis beeinflusst. Jeder Punkt sollte einen Verantwortlichen, eine Korrekturmaßnahme, eine Verifizierungsmethode und einen Abschlusszeitpunkt haben – vor dem Versand, während der Installation oder während der Abnahmeprüfung am Standort. Hersteller mit umfassenden Verantwortlichkeiten in Engineering, Fertigung, EPC und Service wie SINO-QNP sind in der Regel am besten aufgestellt, wenn diese Übergabe als fortlaufende Dokumentation von der Auslegung bis zur Inbetriebnahme und nicht als eintägiges Beobachtungsereignis behandelt wird.
Ein gut durchgeführter Werksversuch beseitigt das Risiko am Standort nicht. Er verhindert jedoch, dass bekannte Probleme über eine Grenze versandt, auf ein Fundament gehoben und erst entdeckt werden, wenn der Anlagenzeitplan bereits unter Druck steht. Dies ist der anzuwendende Maßstab: Jedes Ergebnis sollte rückverfolgbar sein, jede Einschränkung sollte sichtbar sein, und jede nicht nachgewiesene Funktion sollte einen definierten Plan für die Prüfung am Standort haben.
- ▶ Wenn eine Entnahmedampfturbine die Leistung der Kraft-Wärme-Kopplung steigert
- ▶ Was passiert, wenn sich der Prozessdampfbedarf bei einer Entnahme-Dampfturbine ändert?
- ▶ So stimmen Sie den Entnahmedruck einer Dampfturbine auf den Prozessbedarf ab
- ▶ Wann lokale Serviceabdeckung für einen Hersteller von Gasturbinengeneratoren wichtig ist
- ▶ Wie Herstellerlieferzeiten ein Gasturbinengeneratorprojekt verändern können
- ▶ Welche Zertifizierungen sind bei der Auswahl eines Herstellers von Gasturbinengeneratoren wichtig?
Von hier aus suchen
Eine Nachricht hinterlassen
