




















Co należy sprawdzić podczas testu fabrycznego generatora turbiny gazowej u producenta
Co należy zweryfikować podczas testu fabrycznego producenta generatorów z turbiną gazową
Fabryczny test odbiorczy nie jest jedynie końcową demonstracją, że generator z turbiną gazową może się uruchomić, pracować i wytwarzać energię elektryczną. Dla zespołów ds. jakości i bezpieczeństwa jest to ostatnia praktyczna możliwość porównania dostarczonego pakietu z zatwierdzonymi założeniami projektowymi, zanim urządzenie zostanie zapakowane, wysłane, zainstalowane i podłączone do systemów na obiekcie.
Kluczowe pytanie jest proste: czy urządzenie testowane w fabryce odpowiada urządzeniu określonemu w umowie, warunkom procesowym przewidywanym na obiekcie oraz obowiązującym normom projektu? Kompetentnyproducent generatorów z turbiną gazową powinien być w stanie odpowiedzieć na to pytanie za pomocą kontrolowanych procedur, skalibrowanych przyrządów, protokołów z udziałem świadków oraz identyfikowalnej dokumentacji — a nie wyłącznie krótkiego raportu z prób ruchowych.
Dokładny zakres jest różny. Zintegrowany generator rezerwowy, przemysłowy zespół energetyczny do pracy ciągłej oraz turbina gazowa przeznaczona do pracy w układzie gazowo-parowym nie wiążą się z takim samym ryzykiem eksploatacyjnym. Niektóre gwarancje osiągów można potwierdzić dopiero po instalacji na obiekcie, ponieważ warunki otoczenia, właściwości paliwa, straty na wlocie, przeciwciśnienie układu wydechowego i zachowanie sieci są specyficzne dla danego miejsca. Mimo to wiele kosztownych problemów można wykryć w fabryce, jeśli test zostanie zaplanowany w odniesieniu do rzeczywistych warunków pracy, a nie ogólnej listy kontrolnej.
Rozpocznij od zatwierdzonych podstaw testu, a nie od pracującej maszyny
Przed obserwowaniem testu należy zweryfikować, czy producent korzysta z najnowszych zatwierdzonych dokumentów. Brzmi to podstawowo, ale późne zmiany w filozofii sterowania, parametrach znamionowych generatora, silnikach pomocniczych, nastawach zabezpieczeń lub interfejsach klienta są częstym źródłem niezgodności. Procedura testu fabrycznego powinna określać numer seryjny urządzenia, konfigurację, wersję oprogramowania, rodzaj paliwa, ograniczenia testu, punkty pomiarowe, kryteria odbioru oraz obowiązki dotyczące udziału w testach i zatwierdzenia.
Należy zwrócić szczególną uwagę na warunki znamionowe. Zapytaj, czy deklarowana moc wyjściowa opiera się na projektowej temperaturze otoczenia, standardowych warunkach odniesienia czy rzeczywistym środowisku testowym w fabryce. Jeśli stosowane są krzywe korekcyjne, metoda i przyjęte założenia powinny być widoczne. Wynik może być technicznie ważny, lecz nadal nieodpowiedni dla obowiązków umownych, jeśli temperatura wlotowa, wilgotność, wartość opałowa paliwa lub opory układu wydechowego zostały potraktowane inaczej niż w projekcie.
Ta sama dyscyplina dotyczy parametrów elektrycznych. Potwierdź napięcie znamionowe, częstotliwość, współczynnik mocy, układ faz, sposób uziemienia punktu neutralnego, zdolność zwarciową tam, gdzie ma zastosowanie, oraz układ chłodzenia generatora. Normy referencyjne mogą obejmować IEC 60034 dla wirujących maszyn elektrycznych oraz specyficzne dla projektu wymagania dotyczące zabezpieczeń, lecz wiążące kryteria odbioru powinny zawsze być określone w umowie i zatwierdzonych dokumentach inżynieryjnych.
Sprawdź, czy konfiguracja testowa odzwierciedla rzeczywisty pakiet
Pakiet turbiny gazowej może zachowywać się zupełnie inaczej po dodaniu rurociągów obiektowych, kanałów wlotowych, tłumienia układu wydechowego, uzdatniania paliwa, rozdzielnicy oraz interfejsów sterowania instalacją. Konfiguracja fabryczna rzadko odtwarza wszystkie warunki na obiekcie, ale odchylenia powinny zostać wyraźnie wyszczególnione. Jeśli używane jest tymczasowe zasilanie paliwem, jeśli bank obciążenia zastępuje połączenie z siecią lub jeśli niektóre układy pomocnicze są symulowane, należy odnotować ten fakt i wskazać, co pozostaje do wykonania podczas rozruchu na obiekcie.
Potwierdź, że testowana konfiguracja obejmuje określone główne urządzenia: turbinę, napędzany generator, przekładnię, jeśli jest dostarczana, układ oleju smarowego, urządzenia wentylacyjne, układ rozruchowy, lokalny panel sterowania, interfejsy pożarowe i gazowe tam, gdzie są uwzględnione, oraz uzgodnioną aparaturę pomiarową. Warto fizycznie sprawdzić tabliczki znamionowe i oznaczenia. Niezgodność oznaczeń może wydawać się drobna w fabryce, a następnie spowodować poważne opóźnienie rozruchu, gdy zestawienia kabli, P&ID, diagramy przyczynowo-skutkowe i listy części zamiennych przestaną być zgodne.
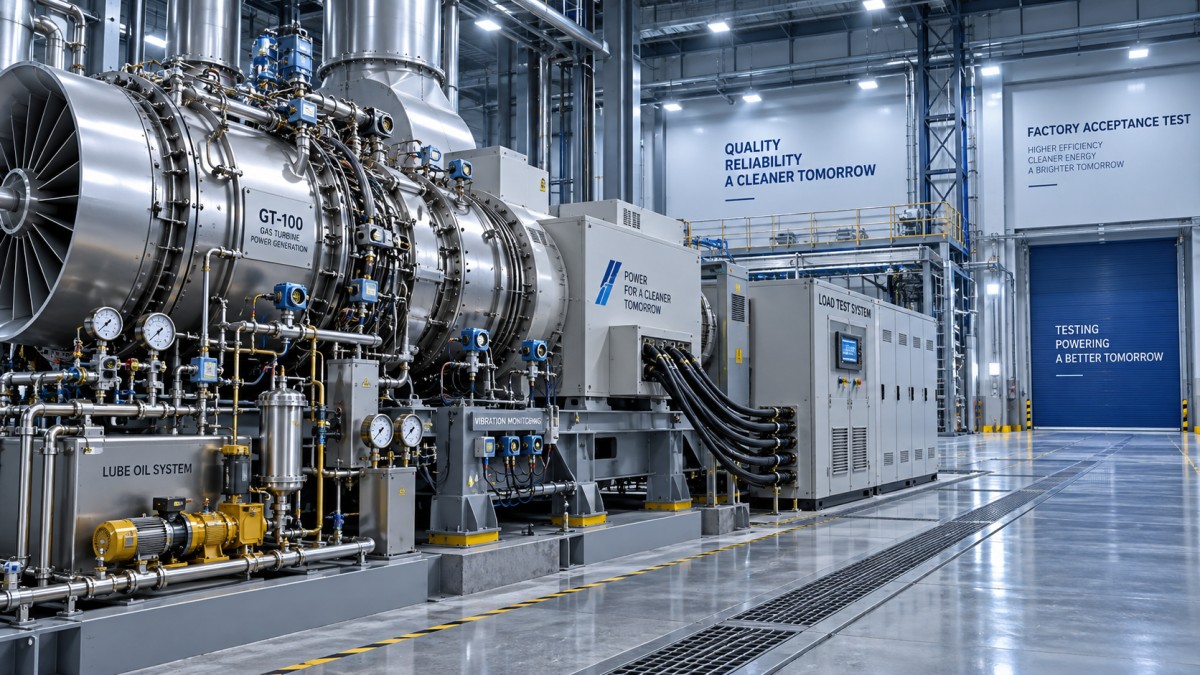
Istotne są tu świadectwa kalibracji. Pomiary temperatury, ciśnienia, drgań, prędkości, mocy elektrycznej i przepływu paliwa wykorzystywane do odbioru powinny być identyfikowalne względem aktualnych świadectw kalibracji. Raport z testu zawierający wiele miejsc po przecinku nie musi być wiarygodny, jeśli łańcuch pomiarowy, niepewność lub ważność kalibracji są niejasne.
Obserwuj zachowanie eksploatacyjne w uzgodnionym zakresie obciążenia
Stabilna praca bez obciążenia jest przydatna, ale nie dowodzi, że pakiet poradzi sobie z rzeczywistym obciążeniem roboczym. Tam, gdzie pozwalają na to możliwości fabryki i zakres umowy, należy obserwować pracę w uzgodnionym zakresie obciążeń, w tym etapy zwiększania i zmniejszania obciążenia. Celem nie jest wyłącznie obserwacja wzrostu mocy wyjściowej. Należy obserwować, jak regulator prędkości, układ wzbudzenia, sterowanie paliwem, temperatury, drgania i ciśnienia układów pomocniczych reagują podczas zmian pracy urządzenia.
W przypadku generatora przeznaczonego do pracy równoległej z siecią lub innym generatorem szczególnej uwagi wymaga logika synchronizacji i podziału obciążenia. Zweryfikuj zezwolenia synchronizacji, dopasowanie napięcia, dopasowanie częstotliwości, kolejność faz, sygnały zwrotne stanu wyłącznika, sterowanie mocą czynną, sterowanie mocą bierną lub współczynnikiem mocy oraz reakcję na utratę sygnału komunikacyjnego, jeśli taka funkcja jest uwzględniona. Ręczna demonstracja nie zastępuje potwierdzenia automatycznej sekwencji określonej dla projektu.
Zdolność do przyjmowania skoków obciążenia należy oceniać względem określonej filozofii eksploatacji. Generator awaryjny może wymagać innej reakcji niż przemysłowy pakiet do pracy ciągłej. Przeanalizuj zarejestrowane zachowanie częstotliwości i napięcia, czas powrotu do stanu ustalonego, margines temperatury spalin oraz wszelkie limity sterowania osiągnięte podczas skoku. Jeżeli producent ogranicza test fabryczny do mniejszego skoku niż określone obciążenie robocze, ograniczenie to powinno pozostać otwarte na liście usterek, a nie zniknąć w ogólnej uwadze dotyczącej rozruchu.
Traktuj drgania i temperatury jako informacje o trendach, a nie pojedyncze wartości
Odczyty drgań są często analizowane jako kryterium zaliczenia/niezaliczenia, lecz ich wartość jest większa, gdy interpretuje się je jako wzorzec. Potwierdź lokalizację i kierunek każdej sondy lub czujnika, prędkość, przy której wykonano odczyty, oraz to, czy wartości odnoszą się do drgań względnych wału czy drgań obudowy. Obowiązujące limity drgań zależą od układu maszyny, typu łożysk, oprzyrządowania i normy referencyjnej, dlatego ogólny limit skopiowany z innego pakietu nie wystarcza.
Szukaj nietypowych zmian podczas przyspieszania, obciążania i wybiegu. Wartość mieszcząca się w limicie odbiorowym może nadal wymagać zbadania, jeśli gwałtownie rośnie przy określonej prędkości lub obciążeniu. Podobna ostrożność dotyczy temperatur metalu łożysk, temperatur zasilania i powrotu oleju smarowego, rozrzutu temperatur spalin, temperatur powietrza chłodzącego oraz temperatur uzwojeń generatora tam, gdzie są mierzone. Nie chodzi wyłącznie o to, czy jeden kanał generuje alarm, lecz o to, czy zachowanie cieplne jest spójne w porównywalnych punktach.
W przypadku jednostek zintegrowanych z szerszymi systemami energetycznymi dyskusja fabryczna powinna również uwzględniać warunki pracy układu dalszego. Zakres turbinomaszyn SINO-QNP obejmuje turbiny gazowe, sprężarki, generatory oraz urządzenia obiegu parowego. W projektach gazowo-parowych, odzysku ciepła odpadowego, dostaw ciepła, wykorzystania biomasy lub wytwarzania energii cieplnej ograniczenia eksploatacyjne połączonejturbiny parowej mogą wpływać na strategię obciążania generatora z turbiną gazową, logikę dyspozycji oraz koordynację wyłączeń awaryjnych. Interfejsów tych nie zawsze można w pełni przetestować podczas jednego uruchomienia fabrycznego, lecz powinny one zostać odzwierciedlone w dokumentacji sterowania i planie rozruchu.
Testy zabezpieczeń i wyłączeń wymagają zdyscyplinowanego udziału w odbiorze
Najważniejsze pytania dotyczące testu fabrycznego są często zadawane, gdy maszyna nie wytwarza energii. Zweryfikuj, które wyłączenia awaryjne, alarmy, blokady i zezwolenia są testowane fizycznie, a które są symulowane. Oba podejścia mogą być dopuszczalne, jeśli są uzasadnione, lecz raport powinien wyraźnie je rozróżniać.
Typowe funkcje do przeanalizowania obejmują zabezpieczenie nadprędkościowe, niskie ciśnienie oleju smarowego, wysoką temperaturę łożysk, wysokie drgania, wejścia wyłączenia pożarowego lub gazowego tam, gdzie są dostarczane, stanowiska zatrzymania awaryjnego, zabezpieczenia elektryczne generatora, utratę wzbudzenia, jeśli ma zastosowanie, moc zwrotną, nadprąd, nad- i podnapięcie oraz nad- i podczęstotliwość. Wymagane funkcje zależą od zakresu projektu i schematu zabezpieczeń elektrycznych; nie każda funkcja przekaźnika jest testowana w ten sam sposób w fabryce pakietu.
Nie akceptuj stwierdzenia, że „wszystkie wyłączenia zostały sprawdzone”, bez dowodów potwierdzających. Protokół testu powinien przedstawiać warunek inicjujący, oczekiwaną nastawę, rzeczywiste działanie, sygnalizację alarmu lub wyłączenia, reakcję wyłącznika tam, gdzie ma zastosowanie, działanie odcięcia paliwa, sekwencję schładzania oraz wymagania dotyczące resetowania. Powinien także wykazywać, że funkcji bezpieczeństwa nie można niezamierzenie ominąć za pośrednictwem ekranu operatora lub trybu konserwacji bez kontrolowanego upoważnienia.
Sprawdź sterowanie, granice cyberbezpieczeństwa i możliwość konserwacji
Nowoczesny pakiet generatora z turbiną gazową jest tak samo zależny od logiki sterowania, jak od sprzętu mechanicznego. Porównaj macierz przyczynowo-skutkową z przetestowaną logiką, sprawdź priorytety alarmów i zweryfikuj, czy uprawnienia sterowania lokalnego i zdalnego są zrozumiałe. Potwierdź listy sygnałów dla systemu DCS instalacji, rozdzielnicy oraz systemów awaryjnego wyłączenia. Brakujący punkt statusowy może nie zatrzymać testu fabrycznego, ale może pozbawić operatorów widoczności rozwijającego się problemu w terenie.
Jeżeli uwzględniono zdalny dostęp, bramy danych lub monitorowanie przez strony trzecie, należy wyjaśnić własność sieci, uprawnienia dostępu, przekazanie haseł, procedury tworzenia kopii zapasowych oraz granicę między systemem sterowania pakietu a siecią obiektową. Coraz częściej jest to kwestia bezpieczeństwa i dostępności, a nie tylko szczegół informatyczny.
Przed zwolnieniem do wysyłki obejdź pakiet. Sprawdź dostęp do filtrów, spustów, zaworów, skrzynek zaciskowych, pokryw inspekcyjnych, punktów podnoszenia oraz obszarów rutynowej konserwacji. Element może być zgodny technicznie, lecz niepraktyczny w obsłudze po instalacji, jeśli nie uwzględniono wymaganych prześwitów. Zweryfikuj wymagania dotyczące zabezpieczenia na czas transportu, listy luźnych elementów, narzędzia specjalne, zalecane części zamienne oraz ograniczenia dotyczące magazynowania. Te szczegóły często decydują o tym, czy jednostka dotrze gotowa do rozruchu, czy będzie wymagała możliwych do uniknięcia prac naprawczych.
Opuść fabrykę z kontrolowanym pakietem dowodowym
Końcowy pakiet dokumentów powinien obejmować więcej niż podpisany certyfikat FAT. Należy zażądać zatwierdzonej procedury testowej, surowych i skorygowanych zapisów osiągów, tam gdzie ma to zastosowanie, świadectw kalibracji, wyników testów elektrycznych, danych dotyczących drgań, arkuszy testów zabezpieczeń, zapisów wersji oprogramowania i nastaw, rysunków oznaczonych ostatecznymi wersjami, protokołów inspekcji, raportów niezgodności oraz jasnej listy otwartych pozycji.
Otwarta pozycja nie jest automatycznie powodem do odrzucenia wysyłki. Praktyczne pytanie brzmi, czy wpływa ona na bezpieczeństwo, osiągi, gotowość interfejsów lub przyszłe potwierdzenie zgodności. Każda pozycja powinna mieć właściciela, działanie korygujące, metodę weryfikacji i punkt zamknięcia — przed wysyłką, podczas instalacji lub podczas testów odbiorczych na obiekcie. Producenci posiadający szerokie kompetencje w zakresie inżynierii, produkcji, EPC i serwisu, tacy jak SINO-QNP, są zazwyczaj najlepiej przygotowani, gdy przekazanie jest traktowane jako ciągły zapis od projektu aż po rozruch, a nie jednodniowe wydarzenie odbiorowe.
Dobrze przeprowadzony test fabryczny nie eliminuje ryzyka na obiekcie. Zapobiega jednak wysłaniu znanych problemów przez granicę, podniesieniu ich na fundament i wykryciu dopiero wtedy, gdy harmonogram realizacji instalacji jest już pod presją. To standard, który warto stosować: każdy wynik powinien być identyfikowalny, każde ograniczenie powinno być widoczne, a każda niepotwierdzona funkcja powinna mieć określony plan weryfikacji na obiekcie.
- ▶ Kiedy upustowa turbina parowa zwiększa wydajność kogeneracji
- ▶ Co się dzieje, gdy zmienia się zapotrzebowanie na parę technologiczną w turbinie parowej upustowej
- ▶ Jak dopasować ciśnienie pary upustowej turbiny parowej do zapotrzebowania procesu
- ▶ Kiedy lokalny zasięg serwisowy ma znaczenie przy wyborze producenta turbogeneratorów gazowych
- ▶ Jak terminy realizacji producenta mogą zmienić projekt generatora turbiny gazowej
- ▶ Jakie certyfikaty są istotne przy wyborze producenta generatorów turbin gazowych
Szukaj stąd
Zostaw wiadomość
