




















Cosa verificare durante un collaudo in fabbrica di un produttore di gruppi elettrogeni a turbina a gas
Cosa verificare durante un collaudo in fabbrica di un generatore a turbina a gas
Un collaudo di accettazione in fabbrica non è semplicemente una dimostrazione finale che un generatore a turbina a gas può avviarsi, funzionare e produrre energia elettrica. Per i team qualità e sicurezza, rappresenta l'ultima opportunità pratica per confrontare il pacchetto consegnato con la base di progetto approvata prima che l'unità venga imballata, spedita, installata e collegata ai sistemi del sito.
La domanda centrale è semplice: l'apparecchiatura collaudata in fabbrica corrisponde a quella specificata nel contratto, alle condizioni di processo previste in sito e agli standard di progetto applicabili? Un competenteproduttore di generatori a turbina a gas dovrebbe poter rispondere a questa domanda mediante procedure controllate, strumenti calibrati, registrazioni con testimoni e documentazione tracciabile, non soltanto con un breve rapporto di prova.
L'ambito esatto varia. Un generatore di emergenza in package, un'unità di potenza industriale per servizio continuo e una turbina a gas destinata al servizio in ciclo combinato non presentano gli stessi rischi operativi. Alcune garanzie di prestazione possono essere dimostrate solo dopo l'installazione in sito, poiché le condizioni ambientali, le caratteristiche del combustibile, le perdite all'aspirazione, la contropressione allo scarico e il comportamento della rete sono specifici del sito. Ciononostante, molti problemi costosi possono essere individuati in fabbrica se il collaudo viene pianificato in base al servizio effettivo anziché a una checklist generica.
Iniziare dalla base di prova approvata, non dalla macchina in funzione
Prima di assistere al collaudo, verificare che il produttore utilizzi i documenti approvati più recenti. Può sembrare un aspetto basilare, ma modifiche tardive alla filosofia di controllo, alle potenze nominali del generatore, ai motori ausiliari, alle impostazioni di protezione o alle interfacce del cliente sono fonti comuni di discrepanze. La procedura di prova in fabbrica deve identificare il numero di serie dell'unità, la configurazione, la revisione software, il tipo di combustibile, i limiti del test, i punti di misura, i criteri di accettazione e le responsabilità per la presenza al collaudo e l'approvazione finale.
Prestare particolare attenzione alle condizioni nominali. Chiedere se la potenza dichiarata si basa sulla temperatura ambiente di progetto, su una condizione di riferimento standard o sull'effettivo ambiente di prova in fabbrica. Se vengono utilizzate curve di correzione, il metodo e le ipotesi sottostanti devono essere visibili. Un risultato può essere tecnicamente valido ma comunque non adatto al servizio contrattuale se la temperatura di aspirazione, l'umidità, il potere calorifico del combustibile o la resistenza del sistema di scarico sono stati trattati diversamente rispetto al progetto.
La stessa disciplina si applica alle caratteristiche elettriche nominali. Confermare tensione nominale, frequenza, fattore di potenza, configurazione delle fasi, configurazione della messa a terra del neutro, capacità di cortocircuito ove applicabile e sistema di raffreddamento del generatore. Gli standard di riferimento possono includere IEC 60034 per le macchine elettriche rotanti e requisiti di protezione specifici del progetto, ma i criteri di accettazione vincolanti devono sempre essere quelli indicati nel contratto e nei documenti tecnici approvati.
Verificare che l'allestimento di prova rappresenti il package reale
Un package a turbina a gas può comportarsi in modo molto diverso una volta aggiunte le tubazioni di campo, le condotte di aspirazione, i silenziatori di scarico, il condizionamento del combustibile, il quadro elettrico e le interfacce di controllo dell'impianto. L'allestimento in fabbrica raramente riprodurrà ogni condizione del sito, ma le deviazioni devono essere elencate esplicitamente. Se viene utilizzata un'alimentazione temporanea di combustibile, se un banco di carico sostituisce il collegamento alla rete o se alcuni ausiliari vengono simulati, registrare tale circostanza e identificare ciò che resta da effettuare durante la messa in servizio in sito.
Confermare che la configurazione testata includa le principali apparecchiature specificate: turbina, generatore azionato, riduttore se fornito, sistema dell'olio di lubrificazione, apparecchiature di ventilazione, sistema di avviamento, pannello di controllo locale, interfacce antincendio e rilevamento gas ove incluse e la strumentazione concordata. Vale la pena verificare fisicamente targhette e cartellini identificativi. Una discrepanza in un cartellino può apparire irrilevante in fabbrica, per poi trasformarsi in un grave ritardo nella messa in servizio quando le tabelle dei cavi, i P&ID, i diagrammi causa-effetto e gli elenchi dei ricambi non coincidono più.
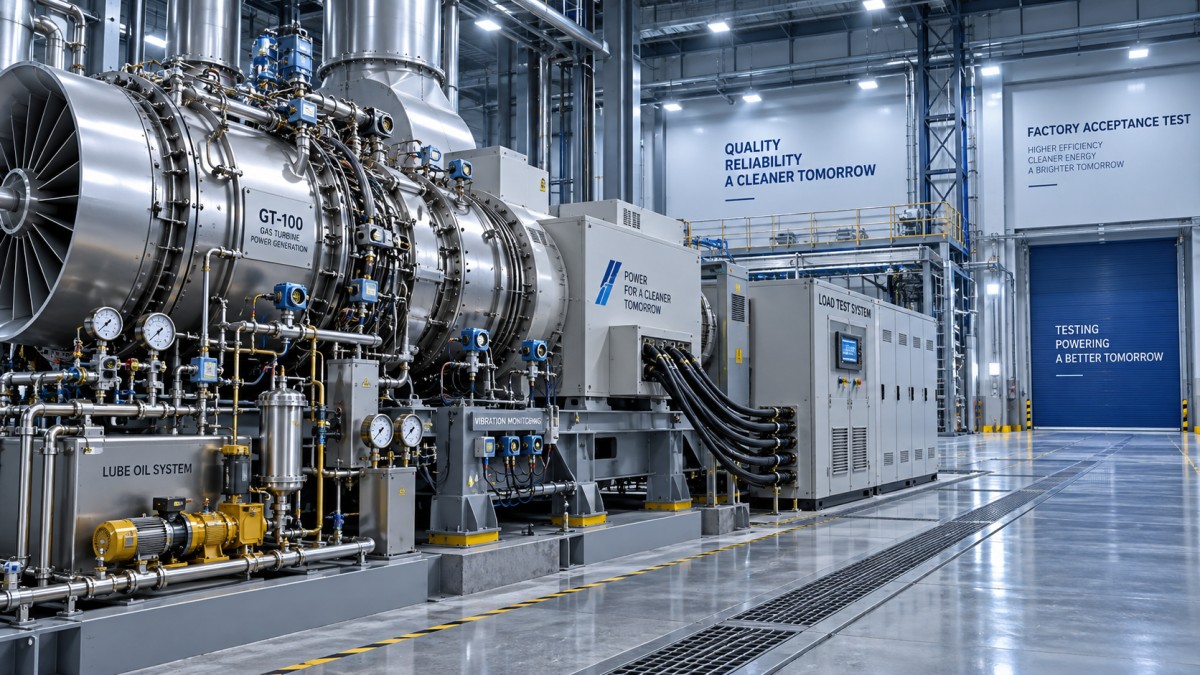
I registri di calibrazione sono importanti in questo caso. Le misurazioni di temperatura, pressione, vibrazioni, velocità, potenza elettrica e portata di combustibile utilizzate per l'accettazione devono essere tracciabili a certificati di calibrazione in corso di validità. Un rapporto di prova con molte cifre decimali non è necessariamente affidabile se la catena di misura, l'incertezza o la validità della calibrazione non sono chiare.
Osservare il comportamento operativo nell'intervallo di carico concordato
Un funzionamento stabile a vuoto è utile, ma non dimostra che il package sia in grado di gestire un reale servizio operativo. Laddove le strutture di fabbrica e l'ambito contrattuale lo consentano, assistere al funzionamento nell'intervallo di carico concordato, comprese le fasi di aumento e riduzione del carico. Lo scopo non è solo osservare l'aumento della potenza erogata. Osservare come il regolatore, il sistema di eccitazione, il controllo del combustibile, le temperature, le vibrazioni e le pressioni degli ausiliari rispondono ai cambiamenti dell'unità.
Per un generatore destinato a funzionare in parallelo con una rete o con un altro generatore, la logica di sincronizzazione e ripartizione del carico richiede particolare attenzione. Verificare i consensi alla sincronizzazione, l'abbinamento della tensione, l'abbinamento della frequenza, la sequenza delle fasi, il feedback dello stato dell'interruttore, il controllo della potenza attiva, il controllo della potenza reattiva o del fattore di potenza e la risposta alla perdita di un segnale di comunicazione, se tale funzione è inclusa. Una dimostrazione manuale non sostituisce la verifica della sequenza automatica specificata per il progetto.
La capacità di variazione a gradino del carico deve essere valutata rispetto alla filosofia operativa specificata. Un generatore di emergenza può richiedere una risposta diversa rispetto a un package industriale continuo. Esaminare il comportamento registrato di frequenza e tensione, il tempo di recupero, il margine della temperatura di scarico e gli eventuali limiti di controllo raggiunti durante il gradino. Se il produttore limita il collaudo in fabbrica a un gradino inferiore rispetto al servizio specificato, tale limitazione deve rimanere aperta nell'elenco delle anomalie anziché scomparire in una nota generale di messa in servizio.
Considerare vibrazioni e temperature come informazioni di tendenza, non come valori isolati
Le letture delle vibrazioni sono spesso esaminate come un elemento di superamento/non superamento, ma il loro valore è maggiore quando vengono interpretate come un andamento. Confermare la posizione e la direzione di ogni sonda o sensore, la velocità alla quale sono state effettuate le letture e se i valori si riferiscono a vibrazioni relative dell'albero o del carter. I limiti di vibrazione applicabili dipendono dalla configurazione della macchina, dal tipo di cuscinetto, dalla strumentazione e dallo standard di riferimento, pertanto un limite generico copiato da un altro package non è sufficiente.
Cercare variazioni anomale durante l'accelerazione, il caricamento e il rallentamento. Un valore entro un limite di accettazione può comunque richiedere un'indagine se aumenta bruscamente a una particolare velocità o a un determinato carico. Analoga cautela si applica alle temperature del metallo dei cuscinetti, alle temperature di mandata e ritorno dell'olio lubrificante, alla dispersione della temperatura di scarico, alle temperature dell'aria di raffreddamento e alle temperature degli avvolgimenti del generatore, ove misurate. La questione non è semplicemente se un canale genera un allarme, ma se il comportamento termico è coerente tra punti comparabili.
Per le unità integrate in sistemi energetici più ampi, la discussione in fabbrica dovrebbe considerare anche il regime operativo a valle. L'ambito delle turbomacchine di SINO-QNP include turbine a gas, compressori, generatori e apparecchiature per cicli a vapore. Nei progetti a ciclo combinato, recupero di calore, fornitura di calore, biomassa o generazione termica, i vincoli operativi di unaturbina a vapore collegata possono influenzare la strategia di carico del generatore a turbina a gas, la logica di dispacciamento e il coordinamento degli arresti. Tali interfacce non sono sempre completamente testabili in un'unica prova in fabbrica, ma devono essere riportate nella documentazione dei controlli e nel piano di messa in servizio.
Le prove di protezione e arresto richiedono una presenza disciplinata
Le domande più importanti durante un collaudo in fabbrica vengono spesso poste quando la macchina non produce energia. Verificare quali arresti, allarmi, interblocchi e consensi siano testati fisicamente e quali siano simulati. Entrambi gli approcci possono essere accettabili se giustificati, ma il rapporto deve distinguerli chiaramente.
Le funzioni tipiche da esaminare includono la protezione da sovravelocità, la bassa pressione dell'olio lubrificante, l'elevata temperatura dei cuscinetti, le vibrazioni elevate, gli ingressi di arresto antincendio o gas ove forniti, le stazioni di arresto di emergenza, la protezione elettrica del generatore, la perdita di eccitazione ove pertinente, la potenza inversa, la sovracorrente, la sovra- e sottotensione e la sovra- e sottofrequenza. Le funzioni richieste dipendono dall'ambito del progetto e dallo schema di protezione elettrica; non tutte le funzioni dei relè vengono testate nello stesso modo presso la fabbrica del package.
Non accettare una dichiarazione secondo cui “tutti gli arresti sono stati verificati” senza prove a supporto. Il registro di prova deve indicare la condizione di attivazione, il setpoint previsto, l'azione effettiva, l'annunciazione dell'allarme o dell'arresto, la risposta dell'interruttore ove applicabile, l'azione di intercettazione del combustibile, la sequenza di raffreddamento e i requisiti di ripristino. Deve inoltre dimostrare che le funzioni di sicurezza non possono essere bypassate involontariamente tramite una schermata operatore o una modalità di manutenzione senza autorizzazione controllata.
Ispezionare i controlli, i confini della cybersecurity e la manutenibilità
Un moderno package di generatore a turbina a gas dipende dalla logica di controllo tanto quanto dall'hardware meccanico. Esaminare la matrice causa-effetto rispetto alla logica testata, controllare le priorità degli allarmi e verificare che l'autorità di controllo locale e remoto sia chiara. Confermare gli elenchi dei segnali per il DCS dell'impianto, il quadro elettrico e i sistemi di arresto di emergenza. Un punto di stato mancante potrebbe non bloccare il collaudo in fabbrica, ma può lasciare gli operatori senza visibilità su un problema in evoluzione sul campo.
Laddove siano inclusi accesso remoto, gateway dati o monitoraggio di terze parti, chiarire la proprietà della rete, le autorizzazioni di accesso, la consegna delle password, le procedure di backup e il confine tra il sistema di controllo del package e la rete del sito. Si tratta sempre più di una questione di sicurezza e disponibilità, non di un semplice dettaglio IT.
Ispezionare il package prima del rilascio. Verificare l'accesso a filtri, scarichi, valvole, scatole morsetti, coperchi di ispezione, punti di sollevamento e aree di manutenzione ordinaria. Un componente può essere tecnicamente conforme ma poco pratico da manutenere dopo l'installazione se non sono stati considerati gli spazi liberi. Verificare i requisiti di conservazione per la spedizione, gli elenchi degli elementi sciolti, gli utensili speciali, i ricambi raccomandati e le limitazioni di stoccaggio. Questi dettagli spesso determinano se un'unità arriva pronta per la messa in servizio o richiede interventi correttivi evitabili.
Lasciare la fabbrica con un pacchetto di evidenze controllato
La consegna finale dovrebbe comprendere più di un certificato FAT firmato. Richiedere la procedura di prova approvata, le registrazioni delle prestazioni grezze e corrette ove pertinenti, i certificati di calibrazione, i risultati delle prove elettriche, i dati sulle vibrazioni, le schede di prova delle protezioni, i registri delle revisioni software e delle impostazioni, i disegni contrassegnati con le revisioni finali, i registri di ispezione, i rapporti di non conformità e un elenco chiaro degli elementi aperti.
Un elemento aperto non è automaticamente un motivo per rifiutare la spedizione. La domanda pratica è se influisca sulla sicurezza, sulle prestazioni, sulla prontezza delle interfacce o sulla futura dimostrazione di conformità. Ogni elemento deve avere un responsabile, un'azione correttiva, un metodo di verifica e un punto di chiusura: prima della spedizione, durante l'installazione o durante le prove di accettazione in sito. I produttori con ampie responsabilità di ingegneria, produzione, EPC e assistenza, come SINO-QNP, sono generalmente nella posizione migliore quando questo passaggio di consegne viene trattato come una registrazione continua dalla progettazione alla messa in servizio, anziché come un evento di presenza di un solo giorno.
Un collaudo in fabbrica ben gestito non elimina il rischio in sito. Tuttavia, impedisce che problemi noti vengano spediti oltre confine, sollevati su una fondazione e scoperti solo quando il programma dell'impianto è già sotto pressione. Questo è lo standard da applicare: ogni risultato deve essere tracciabile, ogni limitazione deve essere visibile e ogni funzione non comprovata deve avere un piano definito per la verifica in sito.
- ▶ Quando una turbina a vapore a estrazione migliora la produzione di cogenerazione
- ▶ Cosa succede quando la domanda di vapore di processo cambia in una turbina a vapore a estrazione
- ▶ Come adattare la pressione di estrazione della turbina a vapore alla domanda di processo
- ▶ Quando la copertura dell’assistenza locale è importante per un produttore di generatori a turbina a gas
- ▶ Come i tempi di consegna del produttore possono influire su un progetto di generatore a turbina a gas
- ▶ Quali certificazioni sono importanti nella scelta di un produttore di generatori a turbina a gas
Cerca qui
Lascia un messaggio
