




















Vad som ska verifieras under ett fabrikstest hos en tillverkare av gasturbingeneratorer
Vad som ska verifieras under ett fabrikstest hos en tillverkare av gasturbingeneratorer
Ett fabrikacceptanstest är inte bara en slutlig demonstration av att en gasturbingenerator kan starta, köras och producera elektrisk effekt. För kvalitets- och säkerhetsteam är det den sista praktiska möjligheten att jämföra den levererade enheten med den godkända konstruktionsgrunden innan aggregatet packas, transporteras, installeras och ansluts till anläggningens system.
Den centrala frågan är enkel: motsvarar den utrustning som testas i fabriken den utrustning som anges i kontraktet, de processförhållanden som förväntas på plats och tillämpliga projektstandarder? En kompetenttillverkare av gasturbingeneratorer bör kunna besvara den frågan med kontrollerade procedurer, kalibrerade instrument, bevittnade protokoll och spårbar dokumentation – inte enbart med en kort körningsrapport.
Det exakta omfattningen varierar. En reservgenerator i ett paket, ett industriellt kraftaggregat för kontinuerlig drift och en gasturbin avsedd för kombikraftdrift har inte samma driftsrisker. Vissa prestandagarantier kan endast bevisas efter installation på plats, eftersom omgivningsförhållanden, bränsleegenskaper, inloppsförluster, mottryck i avgassystemet och nätbeteende är platsspecifika. Trots detta kan många kostsamma problem upptäckas i fabriken om testet planeras utifrån den faktiska driften i stället för en generell checklista.
Börja med den godkända testgrunden, inte den körande maskinen
Innan testet bevittnas ska du verifiera att tillverkaren använder de senaste godkända dokumenten. Detta låter grundläggande, men sena ändringar av styrfilosofi, generatorvärden, hjälpmotorer, skyddsinställningar eller kundgränssnitt är vanliga orsaker till avvikelser. Fabrikstestproceduren bör identifiera aggregatets serienummer, konfiguration, programvarurevision, bränsletyp, testbegränsningar, mätpunkter, acceptanskriterier samt ansvar för bevittning och godkännande.
Var särskilt uppmärksam på märkdriftsförhållandena. Fråga om angiven uteffekt baseras på projektets omgivningstemperatur, ett standardreferensförhållande eller den faktiska testmiljön i fabriken. Om korrigeringskurvor används ska metoden och de underliggande antagandena vara synliga. Ett resultat kan vara tekniskt giltigt men ändå olämpligt för den kontraktsenliga driften om inloppstemperatur, luftfuktighet, bränslets värmevärde eller avgassystemets motstånd har behandlats annorlunda än i projektkonstruktionen.
Samma noggrannhet gäller elektriska märkdata. Bekräfta märkspänning, frekvens, effektfaktor, fasarrangemang, neutraljordningsarrangemang, kortslutningskapacitet där tillämpligt samt generatorns kylarrangemang. Referensstandarder kan omfatta IEC 60034 för roterande elektriska maskiner och projektspecifika skyddskrav, men de styrande acceptanskriterierna ska alltid vara de som anges i kontraktet och de godkända tekniska dokumenten.
Kontrollera att testuppställningen motsvarar det verkliga paketet
Ett gasturbinpaket kan uppträda mycket annorlunda när fältrörledningar, inloppskanaler, avgasljuddämpning, bränslebehandling, ställverk och gränssnitt för anläggningsstyrning läggs till. Fabriksuppställningen kommer sällan att återskapa alla förhållanden på plats, men avvikelser ska uttryckligen anges. Om en tillfällig bränsleförsörjning används, om lastbanken ersätter en nätanslutning eller om vissa hjälpsystem simuleras, ska detta dokumenteras och det som återstår för driftsättning på plats identifieras.
Bekräfta att den testade konfigurationen omfattar den specificerade huvudsakliga utrustningen: turbin, driven generator, växellåda om sådan levereras, smörjoljesystem, ventilationsutrustning, startsystem, lokal kontrollpanel, brand- och gasgränssnitt där sådana ingår samt överenskommen instrumentering. Det är värt att fysiskt kontrollera märkskyltar och taggar. En felaktig tagg kan verka obetydlig i en fabrik, men sedan orsaka en allvarlig försening vid driftsättning när kabelscheman, P&ID:er, orsak-verkan-diagram och reservdelslistor inte längre stämmer överens.
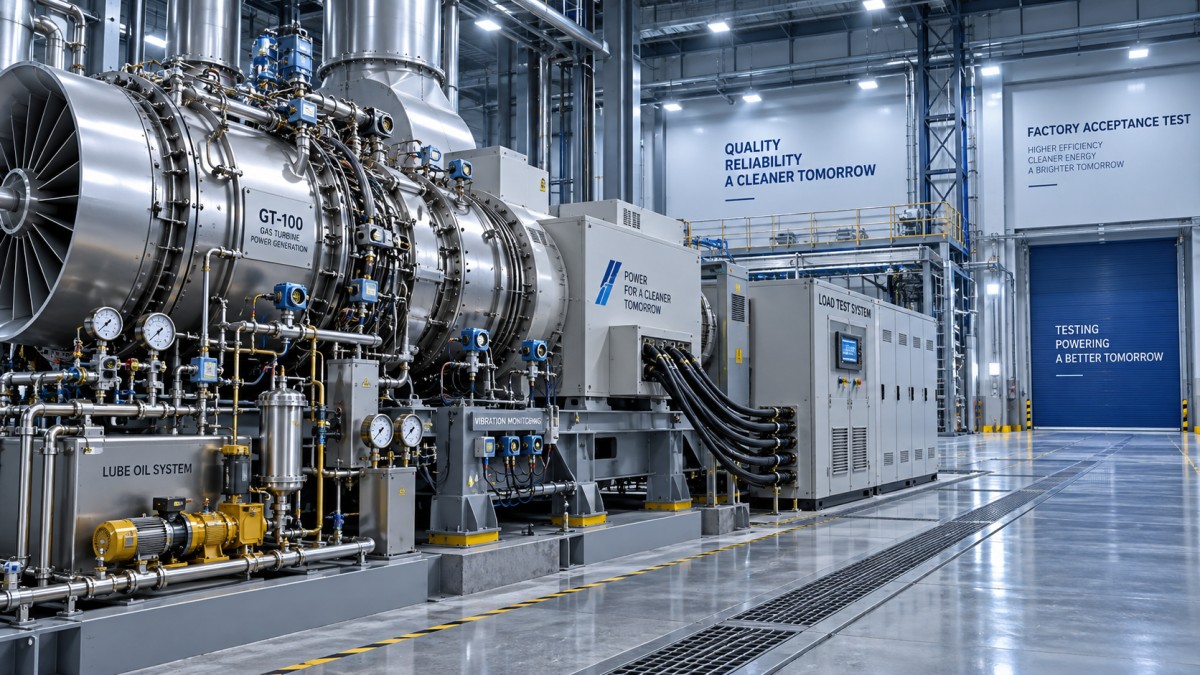
Kalibreringsprotokoll är viktiga här. Temperatur-, tryck-, vibrations-, varvtals-, elektrisk effekt- och bränsleflödesmätningar som används för acceptans ska vara spårbara till aktuella kalibreringscertifikat. En testrapport med många decimaler är inte nödvändigtvis tillförlitlig om mätkedjan, osäkerheten eller kalibreringens giltighet är oklar.
Observera driftbeteendet över det överenskomna lastintervallet
En stabil körning utan last är användbar, men den bevisar inte att paketet klarar verklig driftsbelastning. Där fabriksanläggningen och kontraktets omfattning tillåter det ska drift bevittnas över det överenskomna lastintervallet, inklusive steg för pålastning och avlastning. Syftet är inte bara att se uteffekten öka. Observera hur varvtalsregulatorn, exciteringssystemet, bränslestyrningen, temperaturerna, vibrationerna och hjälpsystemens tryck reagerar när aggregatet ändrar driftläge.
För en generator som är avsedd att drivas parallellt med ett elnät eller en annan generator kräver synkroniserings- och lastdelningslogiken särskild uppmärksamhet. Verifiera synkroniseringstillstånd, spänningsmatchning, frekvensmatchning, fasföljd, återkoppling av brytarstatus, aktiv effektstyrning, reaktiv effekt- eller effektfaktorstyrning samt reaktionen vid förlust av en kommunikationssignal om den funktionen ingår. En manuell demonstration ersätter inte bevisning av den automatiska sekvens som anges för projektet.
Förmågan att hantera laststeg ska bedömas mot den specificerade driftfilosofin. En nödgenerator kan kräva en annan respons än ett kontinuerligt industriellt paket. Granska registrerat frekvens- och spänningsbeteende, återhämtningstid, marginal för avgastemperatur och eventuella styrgränser som uppnåddes under steget. Om tillverkaren begränsar fabrikstestet till ett mindre steg än den specificerade driften ska begränsningen kvarstå som en öppen punkt på åtgärdslistan i stället för att försvinna i en allmän notering om driftsättning.
Behandla vibrationer och temperaturer som trendinformation, inte isolerade värden
Vibrationsavläsningar granskas ofta som en godkänd/underkänd-punkt, men deras värde är större när de tolkas som ett mönster. Bekräfta placering och riktning för varje givare eller upptagare, det varvtal vid vilket avläsningarna gjordes och om värdena avser axelrelativa vibrationer eller vibrationsnivåer i kapslingen. Tillämpliga vibrationsgränser beror på maskinarrangemang, lagertyp, instrumentering och refererad standard, så en generell gräns som kopierats från ett annat paket räcker inte.
Leta efter onormala förändringar under acceleration, lastning och utrullning. Ett värde inom acceptansgränsen kan ändå behöva utredas om det stiger kraftigt vid ett visst varvtal eller en viss last. Samma försiktighet gäller lagermetalltemperaturer, smörjoljans fram- och returtemperaturer, spridning i avgastemperatur, kylluftstemperaturer och generatorlindningstemperaturer där dessa mäts. Frågan är inte enbart om en kanal larmar, utan om det termiska beteendet är konsekvent mellan jämförbara punkter.
För enheter som integreras i bredare energisystem bör fabriksdiskussionen också beakta det efterföljande driftläget. SINO-QNP:s turbomaskinomfattning inkluderar gasturbiner, kompressorer, generatorer och ångcykelutrustning. I kombikraft-, spillvärme-, värmeförsörjnings-, biomassa- eller värmekraftprojekt kan driftsbegränsningarna för en anslutenångturbin påverka gasturbingeneratorns laststrategi, lastfördelningslogik och samordning av utlösningar. Dessa gränssnitt är inte alltid fullt testbara under en fabrikskörning, men de bör återspeglas i styrdokumentationen och planen för driftsättning.
Skydds- och avstängningstester kräver disciplinerat bevittnande
De viktigaste frågorna vid fabrikstest ställs ofta när maskinen inte producerar effekt. Verifiera vilka utlösningar, larm, förreglingar och tillstånd som testas fysiskt och vilka som simuleras. Båda metoderna kan vara godtagbara när de är motiverade, men rapporten ska tydligt skilja mellan dem.
Typiska funktioner att granska omfattar övervarvsskydd, lågt smörjoljetryck, hög lagertemperatur, hög vibration, ingångar för avstängning vid brand eller gas där sådana levereras, nödstoppsstationer, generatorns elektriska skydd, förlust av excitation där det är relevant, omvänd effekt, överström, över- och underspänning samt över- och underfrekvens. De erforderliga funktionerna beror på projektets omfattning och det elektriska skyddsschemat; alla reläfunktioner testas inte på samma sätt i paketfabriken.
Acceptera inte ett påstående om att ”alla utlösningar kontrollerades” utan stödjande bevis. Testprotokollet ska visa det initierande tillståndet, förväntat börvärde, faktisk åtgärd, larm- eller utlösningsindikering, brytarrespons där tillämpligt, åtgärd för bränsleavstängning, nedkylningssekvens och återställningskrav. Det ska också visa att säkerhetsfunktioner inte oavsiktligt kan kringgås via en operatörsbild eller ett underhållsläge utan kontrollerat tillstånd.
Inspektera styrsystem, cybersäkerhetsgränser och underhållbarhet
Ett modernt gasturbingeneratorpaket är lika beroende av styrlogik som av mekanisk hårdvara. Granska orsak-verkan-matrisen mot den testade logiken, kontrollera larmprioriteringar och verifiera att lokal och fjärrstyrningsbehörighet är tydligt definierade. Bekräfta signallistor för anläggningens DCS, ställverk och nödavstängningssystem. En saknad statuspunkt kanske inte stoppar fabrikstestet, men den kan göra operatörerna blinda för ett problem som utvecklas i fält.
Om fjärråtkomst, datagatewayar eller övervakning från tredje part ingår ska nätverksägarskap, åtkomstbehörigheter, överlämning av lösenord, säkerhetskopieringsprocedurer och gränsen mellan paketets styrsystem och anläggningens nätverk klargöras. Detta är i allt högre grad en fråga om säkerhet och tillgänglighet, inte bara en IT-detalj.
Gå runt paketet före frisläppning. Kontrollera åtkomst till filter, dräneringar, ventiler, kopplingslådor, inspektionsluckor, lyftpunkter och områden för rutinunderhåll. En komponent kan vara tekniskt överensstämmande men opraktisk att underhålla efter installation om fria utrymmen inte har beaktats. Verifiera krav på konservering inför transport, listor över lösa delar, specialverktyg, rekommenderade reservdelar och begränsningar för lagring. Dessa detaljer avgör ofta om en enhet anländer redo för driftsättning eller kräver undvikbara korrigerande åtgärder.
Lämna fabriken med ett kontrollerat underlagspaket
Den slutliga leveransen bör vara mer än ett undertecknat FAT-certifikat. Begär den godkända testproceduren, råa och korrigerade prestandaregistreringar där det är relevant, kalibreringscertifikat, resultat från elektriska tester, vibrationsdata, testblad för skydd, revisionsprotokoll för programvara och inställningar, ritningar märkta med slutliga revisioner, inspektionsprotokoll, avvikelserapporter och en tydlig lista över öppna punkter.
En öppen punkt är inte automatiskt ett skäl att avvisa leverans. Den praktiska frågan är om den påverkar säkerhet, prestanda, gränssnittsberedskap eller framtida bevis på överensstämmelse. Varje punkt ska ha en ansvarig part, korrigerande åtgärd, verifieringsmetod och avslutspunkt – före leverans, under installation eller under acceptanstest på plats. Tillverkare med ett brett ansvar för konstruktion, tillverkning, EPC och service, såsom SINO-QNP, är generellt bäst positionerade när denna överlämning behandlas som ett kontinuerligt register från konstruktion till driftsättning snarare än en bevittningshändelse under en dag.
Ett väl genomfört fabrikstest eliminerar inte risker på plats. Det förhindrar dock att kända problem transporteras över en gräns, lyfts upp på ett fundament och upptäcks först när anläggningens tidsplan redan är under press. Det är den standard som är värd att tillämpa: varje resultat ska vara spårbart, varje begränsning ska vara synlig och varje obevisad funktion ska ha en definierad plan för verifiering på plats.
- ▶ När en avtappningsångturbin förbättrar kraftvärmeproduktionen
- ▶ Vad händer när behovet av processånga förändras i en avtappningsångturbin
- ▶ Så matchar du uttagstrycket i en ångturbin med processbehovet
- ▶ När lokal servicekapacitet är viktig för en tillverkare av gasturbingeneratorer
- ▶ Hur tillverkares leveranstider kan förändra ett projekt för gasturbingeneratorer
- ▶ Vilka certifieringar är viktiga vid val av en tillverkare av gasturbingeneratorer
Sök härifrån
Lämna ett meddelande
