




















Como as válvulas de controle de turbinas a vapor de extração afetam a estabilidade operacional
Uma turbina a vapor de extração pode permanecer mecanicamente em boas condições, mas operar de forma instável quando suas válvulas de controle não gerenciam o fluxo de vapor com precisão suficiente. O motivo é simples: as válvulas regulam duas demandas que podem entrar em conflito. A turbina precisa de uma admissão de vapor estável para manter a velocidade ou a carga elétrica, enquanto o sistema de extração deve manter pressão e fluxo utilizáveis para os equipamentos de processo. Portanto, um pequeno erro de válvula pode se transformar em uma oscilação de pressão, uma perturbação de carga ou um desligamento por proteção.
Para o controle de qualidade e segurança, a questão prática não é se uma válvula abre e fecha. É se todo o circuito de válvula responde de maneira previsível durante variações normais de carga, mudanças na demanda de extração, partida e condições anormais. O curso da válvula, a força do atuador, a realimentação de posição, o vazamento de vapor, a lógica de controle e as condições da tubulação a jusante influenciam esse resultado.
Por que o comportamento da válvula tem um efeito tão forte na estabilidade
Em uma turbina a vapor de extração, as válvulas principais de admissão de vapor controlam a energia que entra na turbina. As válvulas de controle de extração, ou os arranjos de regulagem de extração, influenciam a quantidade de vapor que permanece disponível em um estágio intermediário para uso no processo. Mudanças em qualquer um dos lados afetam a distribuição de pressão na turbina.
Se um usuário do processo subitamente consome mais vapor de extração, a pressão de extração tende a cair. O sistema de controle deve reconhecer a mudança e movimentar a válvula relevante de forma controlada. Se a resposta for lenta demais, a pressão no coletor de processo pode cair abaixo da sua faixa operacional aceitável. Se a válvula reagir de forma muito agressiva, poderá ocorrer sobrepassagem, causando ciclos de pressão e movimentos corretivos repetidos. Essa oscilação pode se propagar para a carga da turbina, as condições do condensador, os controles da caldeira ou os equipamentos de processo conectados.
A situação inversa é igualmente importante. Uma redução acentuada na demanda de vapor do processo pode elevar a pressão de extração. Se a válvula de controle não puder reduzir o fluxo ou redirecionar o vapor conforme previsto, a turbina poderá apresentar condições anormais nos estágios ou levar o coletor de processo a um alarme de alta pressão. Portanto, a estabilidade é um resultado do sistema, e não uma característica exclusiva da válvula.
Três condições de válvula que causam a maioria dos problemas operacionais
1. Banda morta, atrito estático e controle deficiente em baixos cursos
Uma válvula com atrito excessivo pode não se mover quando o controlador solicita uma pequena correção. O sinal de saída muda, mas a haste permanece parada até que a força do atuador supere o atrito. Em seguida, ela se move demais de uma só vez. Esse comportamento de aderência-deslizamento cria um padrão reconhecível: a pressão de extração oscila enquanto a posição da válvula muda em etapas, em vez de suavemente.
Isso é especialmente arriscado quando a demanda de vapor do processo muda gradualmente. Os operadores podem compensar colocando o circuito em controle manual ou reduzindo a sensibilidade do controlador. Essas ações podem ocultar o sintoma, mas não eliminam a causa mecânica. Devem ser examinados o atrito da gaxeta, o dimensionamento inadequado do atuador, superfícies da haste danificadas, más condições das articulações e ajuste inadequado do posicionador.
2. Vazamento interno e estanqueidade inadequada
O vazamento através de uma válvula de controle altera o balanço de vapor mesmo quando a válvula recebe o comando de fechada ou quase fechada. Em serviço de extração, isso pode dificultar a estabilização da pressão do coletor em baixa demanda. Também pode criar um caminho inesperado de vapor durante a partida, a parada ou trabalhos de isolamento.
O vazamento não é apenas uma questão de eficiência. Para os gestores de segurança, ele afeta as premissas de isolamento. Uma indicação de posição da válvula mostrando “fechada” não comprova que o caminho do vapor esteja isolado. A condição da sede da válvula, o desgaste dos internos, os depósitos, a distorção térmica e o diferencial de pressão real através da válvula determinam se o desempenho de estanqueidade permanece adequado para o serviço.
3. Realimentação de posição imprecisa ou modo de falha do atuador
O controlador só consegue regular aquilo que consegue medir. Se o transmissor de posição estiver descalibrado, apresentar perda intermitente de sinal ou não refletir o deslocamento real da haste, o circuito poderá parecer em boas condições enquanto a válvula não segue o comando. Uma comparação entre a saída do controlador, a posição indicada da válvula e a resposta do processo é mais informativa do que analisar qualquer sinal isoladamente.
A ação do atuador também deve ser compatível com o risco do processo. Se uma válvula deve falhar aberta, falhar fechada ou permanecer na posição depende do projeto da turbina, do arranjo do coletor de extração, da capacidade de bypass e das consequências da perda de ar de instrumentos ou energia elétrica. Considerar “falha fechada” como automaticamente mais seguro é um erro comum. Em alguns arranjos, a remoção abrupta do vapor de extração pode prejudicar a estabilidade do processo a jusante; em outros, a admissão contínua pode criar risco de sobrepressão. O estado seguro exigido deve ser definido a partir do balanço completo de vapor e energia.
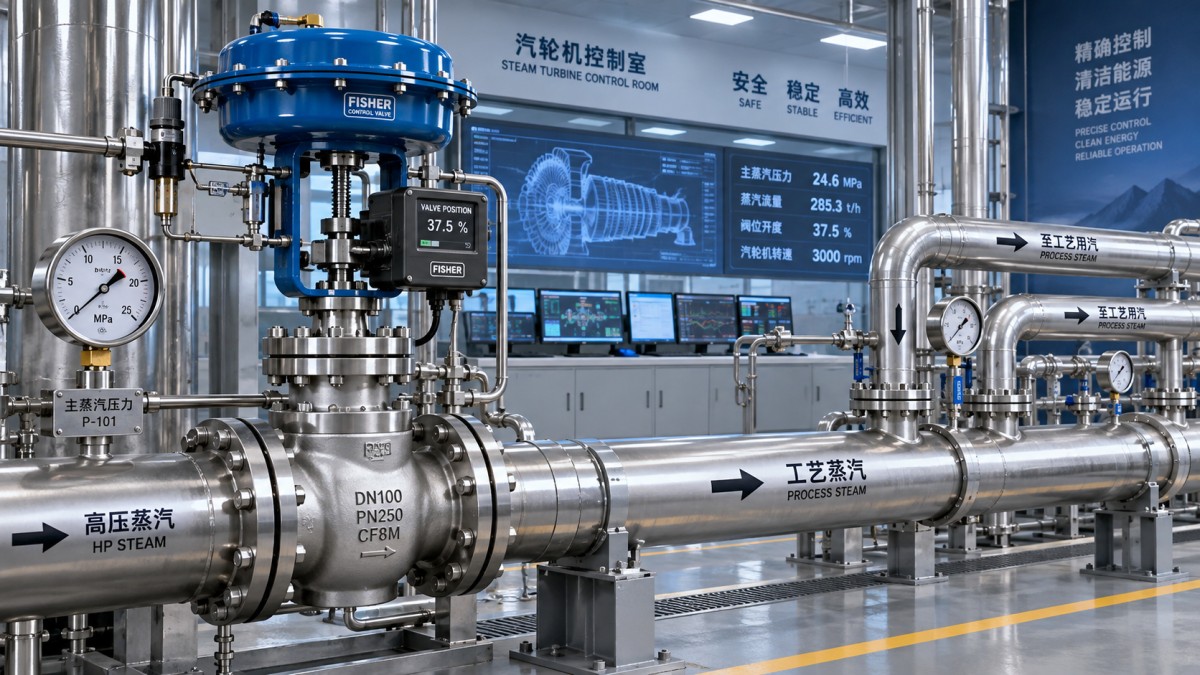
O dimensionamento da válvula não é o mesmo que controlabilidade estável
Uma válvula pode ter capacidade máxima de fluxo suficiente e ainda apresentar desempenho insatisfatório na operação normal. Válvulas superdimensionadas frequentemente operam rotineiramente próximas ao limite inferior do curso, onde pequenos movimentos da haste produzem mudanças de fluxo desproporcionalmente grandes ou onde a controlabilidade é limitada. Uma válvula subdimensionada pode permanecer quase totalmente aberta durante o pico de demanda de extração, deixando pouca autoridade para corrigir uma perturbação.
Portanto, a análise de qualidade deve considerar a faixa operacional esperada, e não apenas o máximo de projeto. A característica da válvula, a queda de pressão disponível, as condições do vapor, a demanda mínima e máxima de extração e a taxa esperada de variação da demanda devem ser avaliadas em conjunto. Internos de igual porcentagem são frequentemente selecionados quando o processo apresenta uma ampla faixa de carga, mas a escolha correta ainda depende do comportamento da queda de pressão instalada e do objetivo de controle.
Avalie todo o circuito de controle, não a válvula isoladamente
A manutenção da válvula por si só não consegue resolver um esquema de controle da turbina e do processo mal coordenado. O controle da pressão de extração pode interagir com o controle de velocidade/carga da turbina, o controle da pressão de admissão, a combustão da caldeira, as estações de redução de pressão e os bypasses do coletor de processo. Quando dois controladores tentam corrigir a mesma perturbação de pressão por diferentes caminhos de vapor, pode ocorrer oscilação mesmo quando cada circuito parece estar adequadamente ajustado isoladamente.
Uma sequência útil de investigação começa com as tendências operacionais. Analise a pressão de extração, a carga da turbina, a demanda da válvula, a posição real da válvula, a pressão a montante e a jusante e o estado dos equipamentos de bypass ou redução de pressão durante uma perturbação. O momento dos eventos é importante. Se o comando da válvula mudar antes de a pressão se mover, mas a posição indicada não acompanhar, o problema provavelmente está na válvula, no atuador ou no posicionador. Se a posição acompanhar corretamente, mas a pressão responder de forma inesperada, investigue a demanda de vapor, restrições na tubulação, caminhos de bypass, arraste de umidade ou interações com outros circuitos.
O comissionamento e as modificações significativas exigem a mesma visão integrada. Em sistemas de geração de energia e vapor industrial, a definição do escopo deve incluir a turbina, os coletores de vapor, os controles, a lógica de proteção, os sistemas auxiliares, os testes de comissionamento e o treinamento de operadores. Para projetos que exigem essa coordenação mais ampla, uma abordagem deEPC pode incorporar engenharia, interfaces de equipamentos, avaliação de segurança, instalação e comissionamento em um único plano de execução, em vez de tratar a válvula de extração como um item de aquisição independente.
O que deve ser verificado durante a inspeção e a aceitação
Para uma turbina a vapor de extração estável, a inspeção deve se concentrar em evidências de controlabilidade sob condições realistas. Um teste estático de curso é necessário, mas não é suficiente. As verificações a seguir fornecem uma base mais significativa para a aceitação e o controle de qualidade contínuo:
- Confirme que o curso comandado e o curso real da haste correspondem em toda a faixa operacional, incluindo posições de baixo curso.
- Verifique movimentos bidirecionais suaves, inversões inesperadas, hesitação e atraso excessivo de resposta.
- Verifique a calibração da realimentação de posição de forma independente do comando de controle.
- Avalie a estanqueidade e o vazamento interno de acordo com os requisitos do local para isolamento e controle de processo.
- Confirme a qualidade do suprimento de ar do atuador, a estabilidade da pressão, a condição da tubulação e a resposta à perda do suprimento auxiliar.
- Analise as ações da válvula, do bypass, do desligamento e dos alarmes em relação à filosofia operacional documentada para partida, operação normal e condições de emergência.
- Acompanhe ao longo do tempo o curso da válvula e o comportamento da pressão; o aumento da atividade de curso para a mesma demanda de processo pode indicar atrito emergente ou degradação dos internos.
Também é importante distinguir uma válvula de regulagem de um dispositivo de isolamento de proteção. Uma válvula selecionada para controle preciso pode não fornecer a integridade de isolamento necessária para limites de manutenção, e uma válvula de fechamento estanque pode não ter a resolução necessária para uma estrangulação estável. Quando ambas as funções são necessárias, o projeto deve indicar como cada função é atendida, em vez de pressupor que uma única válvula possa executar ambas de forma confiável.
A etapa seguinte mais útil após um evento de instabilidade
Não comece reajustando o controlador. Primeiro, determine se a válvula segue fisicamente seu comando e se a posição medida é confiável. Reajustar o controle em torno de atrito estático, vazamento ou ação incorreta da válvula pode reduzir temporariamente a oscilação visível, ao mesmo tempo que permite o agravamento da falha subjacente.
Depois que a condição mecânica e a integridade do sinal forem confirmadas, avalie o evento em relação ao estado operacional completo: carga da turbina, demanda de fluxo de extração, condições do vapor de admissão, pressão do coletor, estado do bypass e ações de proteção. Essa abordagem ajuda as equipes de qualidade e segurança a distinguir um defeito de válvula de uma interação de controle ou perturbação no lado do processo, além de produzir uma ação corretiva que melhora a estabilidade operacional, em vez de apenas redefinir o alarme.
- ▶ Como as válvulas de controle de turbinas a vapor de extração afetam a estabilidade operacional
- ▶ Quando uma turbina a vapor de extração melhora a produção combinada de calor e eletricidade
- ▶ O que acontece quando a demanda de vapor de processo muda em uma turbina a vapor de extração
- ▶ Como adequar a pressão de extração da turbina a vapor à demanda do processo
- ▶ Quando a cobertura de assistência técnica local é importante para um fabricante de geradores de turbina a gás
- ▶ Como os prazos de entrega do fabricante podem alterar um projeto de gerador de turbina a gás
Pesquise aqui
Deixe um recado
