




















Wie Regelventile von Entnahme-Dampfturbinen die Betriebsstabilität beeinflussen
Eine Entnahmedampfturbine kann mechanisch einwandfrei sein und dennoch instabil arbeiten, wenn ihre Regelventile den Dampfstrom nicht mit ausreichender Genauigkeit steuern. Der Grund ist einfach: Die Ventile regeln zwei Anforderungen, die miteinander in Konflikt stehen können. Die Turbine benötigt eine stabile Dampfzufuhr, um Drehzahl oder elektrische Last zu halten, während das Entnahmesystem einen nutzbaren Druck und Durchfluss für Prozessanlagen aufrechterhalten muss. Ein kleiner Ventilfehler kann daher zu Druckschwankungen, Laststörungen oder einer Schutzabschaltung führen.
Für Qualitäts- und Sicherheitskontrolle besteht die praktische Frage nicht darin, ob sich ein Ventil öffnet und schließt. Entscheidend ist, ob der vollständige Regelkreis bei normalen Laständerungen, Änderungen des Entnahmebedarfs, beim Anfahren und unter Störbedingungen vorhersehbar reagiert. Ventilhub, Stellkraft, Stellungsrückmeldung, Dampfleckage, Regelungslogik und nachgeschaltete Rohrleitungsbedingungen beeinflussen dieses Ergebnis.
Warum das Ventilverhalten die Stabilität so stark beeinflusst
In einer Entnahmedampfturbine steuern die Hauptdampf-Einlassventile die in die Turbine eintretende Energie. Entnahmeregelventile oder Entnahmeregeleinrichtungen beeinflussen, wie viel Dampf in einer Zwischenstufe für Prozesszwecke verfügbar bleibt. Änderungen auf beiden Seiten beeinflussen die Druckverteilung in der Turbine.
Wenn ein Prozessverbraucher plötzlich mehr Entnahmedampf abnimmt, sinkt der Entnahmedruck tendenziell. Das Regelungssystem muss die Änderung erkennen und das entsprechende Ventil kontrolliert verstellen. Reagiert es zu langsam, kann der Druck im Prozessdampfsammler unter seinen zulässigen Betriebsbereich fallen. Reagiert das Ventil zu aggressiv, kann es überschwingen und Druckschwingungen sowie wiederholte Korrekturbewegungen verursachen. Diese Schwingungen können sich auf die Turbinenlast, die Kondensatorbedingungen, die Kesselregelung oder angeschlossene Prozessanlagen übertragen.
Die umgekehrte Situation ist ebenso wichtig. Eine starke Verringerung des Prozessdampfbedarfs kann den Entnahmedruck erhöhen. Kann das Regelventil den Durchfluss nicht wie vorgesehen reduzieren oder den Dampf nicht umleiten, kann die Turbine anormale Stufenbedingungen erfahren oder den Prozessdampfsammler in Richtung eines Hochdruckalarms treiben. Stabilität ist daher ein Systemergebnis und nicht allein eine Ventileigenschaft.
Drei Ventilzustände, die die meisten Betriebsprobleme verursachen
1. Totband, Haftreibung und schlechte Regelung bei kleinen Hüben
Ein Ventil mit übermäßiger Reibung bewegt sich möglicherweise nicht, wenn der Regler eine kleine Korrektur anfordert. Das Ausgangssignal ändert sich, aber die Ventilspindel bleibt stehen, bis die Stellkraft die Reibung überwindet. Dann bewegt sie sich auf einmal zu weit. Dieses Stick-Slip-Verhalten erzeugt ein erkennbares Muster: Der Entnahmedruck schwankt, während sich die Ventilstellung stufenweise statt gleichmäßig verändert.
Dies ist besonders riskant, wenn sich der Prozessdampfbedarf allmählich ändert. Bediener können dies kompensieren, indem sie den Regelkreis auf Handbetrieb schalten oder die Reglersensitivität verringern. Diese Maßnahmen können das Symptom verdecken, beseitigen jedoch nicht die mechanische Ursache. Packungsreibung, unzureichende Auslegung des Stellantriebs, beschädigte Spindeloberflächen, schlechter Zustand des Gestänges und ungeeignete Positioniererabstimmung sollten sämtlich untersucht werden.
2. Interne Leckage und unzureichende Absperrdichtheit
Leckage über ein Regelventil hinweg verändert die Dampfbilanz, selbst wenn das Ventil geschlossen oder nahezu geschlossen angesteuert wird. Bei einer Entnahmeausführung kann dies die Stabilisierung des Sammlerdrucks bei geringem Bedarf erschweren. Zudem kann während des Anfahrens, Abfahrens oder bei Isolierungsarbeiten ein unerwarteter Dampfweg entstehen.
Leckage ist nicht nur ein Effizienzproblem. Für Sicherheitsverantwortliche beeinflusst sie die Annahmen zur Isolierung. Eine Ventilstellungsanzeige mit der Anzeige „geschlossen“ beweist nicht, dass der Dampfweg isoliert ist. Zustand des Ventilsitzes, Verschleiß der Innenteile, Ablagerungen, thermische Verformung und die tatsächliche Druckdifferenz über dem Ventil bestimmen, ob die Absperrleistung für die jeweilige Betriebsaufgabe ausreichend bleibt.
3. Ungenaue Stellungsrückmeldung oder Ausfallstellung des Stellantriebs
Der Regler kann nur das regeln, was er messen kann. Ist der Stellungsgeber falsch kalibriert, weist er zeitweise Signalausfälle auf oder bildet er den tatsächlichen Spindelhub nicht ab, kann der Regelkreis intakt erscheinen, obwohl das Ventil dem Stellbefehl nicht folgt. Ein Vergleich zwischen Reglerausgang, angezeigter Ventilstellung und Prozessreaktion ist aussagekräftiger als die Betrachtung eines einzelnen Signals.
Auch die Wirkungsrichtung des Stellantriebs muss zur Prozessgefährdung passen. Ob ein Ventil bei Ausfall öffnen, schließen oder in seiner Position verbleiben soll, hängt von der Turbinenauslegung, der Anordnung des Entnahmedampfsammlers, der Bypasskapazität und den Folgen eines Verlusts von Instrumentenluft oder elektrischer Energie ab. „Bei Ausfall geschlossen“ pauschal als sicherer zu betrachten, ist ein häufiger Fehler. In manchen Anordnungen kann ein abruptes Unterbrechen des Entnahmedampfs die Stabilität nachgeschalteter Prozesse beeinträchtigen; in anderen kann eine fortgesetzte Dampfzufuhr ein Überdruckrisiko verursachen. Der erforderliche sichere Zustand muss anhand der vollständigen Dampf- und Energiebilanz festgelegt werden.
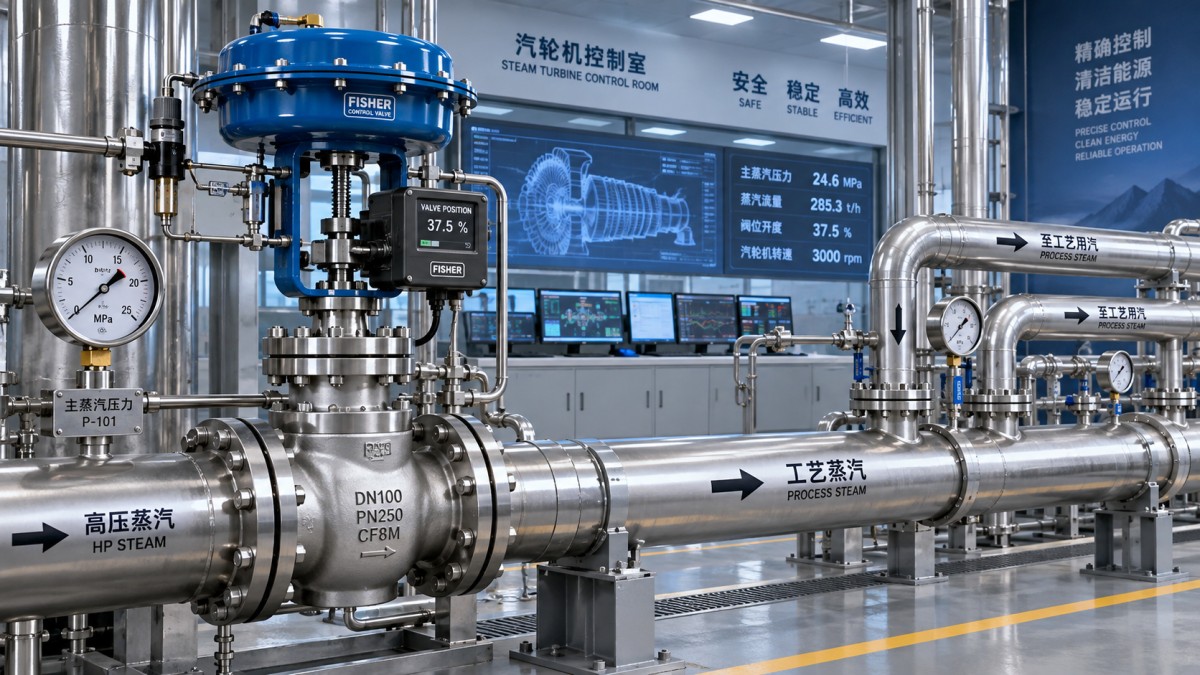
Ventilauslegung ist nicht dasselbe wie stabile Regelbarkeit
Ein Ventil kann über ausreichend maximale Durchflusskapazität verfügen und im Normalbetrieb dennoch schlecht funktionieren. Überdimensionierte Ventile arbeiten im Routinebetrieb häufig nahe dem unteren Hubbereich, wo kleine Spindelbewegungen unverhältnismäßig große Durchflussänderungen bewirken oder die Regelbarkeit schwach ist. Ein unterdimensioniertes Ventil kann bei maximalem Entnahmebedarf nahezu vollständig geöffnet bleiben und dadurch nur wenig Stellreserve zur Korrektur einer Störung lassen.
Die Qualitätsprüfung sollte daher nicht nur das maximale Auslegungsniveau, sondern den erwarteten Betriebsbereich berücksichtigen. Ventilkennlinie, verfügbarer Druckabfall, Dampfbedingungen, minimaler und maximaler Entnahmebedarf sowie die erwartete Änderungsrate des Bedarfs sollten gemeinsam bewertet werden. Eine gleichprozentige Ventilkennlinie wird häufig gewählt, wenn der Prozess einen breiten Lastbereich aufweist; die richtige Wahl hängt jedoch weiterhin vom Verhalten des eingebauten Druckabfalls und vom Regelungsziel ab.
Bewerten Sie den vollständigen Regelkreis, nicht das Ventil isoliert
Die Wartung eines Ventils allein kann ein schlecht abgestimmtes Turbinen- und Prozessregelungskonzept nicht beheben. Die Entnahmedruckregelung kann mit der Turbinendrehzahl-/Lastregelung, der Einlassdruckregelung, der Kesselfeuerung, Druckminderstationen und Prozesssammler-Bypässen wechselwirken. Wenn zwei Regler versuchen, dieselbe Druckstörung über unterschiedliche Dampfwege zu korrigieren, können Schwingungen entstehen, selbst wenn jeder Regelkreis für sich betrachtet korrekt abgestimmt erscheint.
Eine sinnvolle Untersuchungsabfolge beginnt mit Betriebstrends. Prüfen Sie während einer Störung Entnahmedruck, Turbinenlast, Ventilanforderung, tatsächliche Ventilstellung, Druck vor und nach dem Ventil sowie den Status von Bypass- oder Druckminderanlagen. Die zeitliche Abfolge ist entscheidend. Ändert sich der Ventilbefehl, bevor sich der Druck verändert, folgt jedoch die angezeigte Stellung nicht, liegt das Problem wahrscheinlich am Ventil, Stellantrieb oder Positionierer. Folgt die Stellung korrekt, reagiert der Druck jedoch unerwartet, sollten Dampfbedarf, Rohrleitungsengpässe, Bypasswege, Feuchtigkeitsmitriss oder Wechselwirkungen mit anderen Regelkreisen untersucht werden.
Inbetriebnahmen und größere Änderungen erfordern dieselbe integrierte Betrachtungsweise. In der Energieerzeugung und in industriellen Dampfsystemen sollte die Festlegung des Leistungsumfangs die Turbine, Dampfsammler, Regelungen, Schutzlogik, Hilfssysteme, Inbetriebnahmetests und Bedienerschulungen umfassen. Bei Projekten, die diese umfassendere Koordination erfordern, kann einEPC-Ansatz Engineering, Anlagenschnittstellen, Sicherheitsbewertung, Installation und Inbetriebnahme in einem Lieferplan bündeln, anstatt das Entnahmeregelventil als eigenständigen Beschaffungsgegenstand zu behandeln.
Was bei Inspektion und Abnahme überprüft werden sollte
Bei einer stabilen Entnahmedampfturbine sollte sich die Inspektion auf Nachweise der Regelbarkeit unter realistischen Bedingungen konzentrieren. Eine statische Hubprüfung ist erforderlich, reicht jedoch nicht aus. Die folgenden Prüfungen bieten eine aussagekräftigere Grundlage für Abnahme und laufende Qualitätskontrolle:
- Bestätigen Sie, dass angeforderter Hub und tatsächlicher Spindelhub über den gesamten Betriebsbereich einschließlich kleiner Hubstellungen übereinstimmen.
- Prüfen Sie auf gleichmäßige Bewegung in beide Richtungen, unerwartete Umkehrungen, Verzögerungen und übermäßige Reaktionsverzögerung.
- Überprüfen Sie die Kalibrierung der Stellungsrückmeldung unabhängig vom Stellbefehl.
- Bewerten Sie Absperrdichtheit und interne Leckage entsprechend den am Standort erforderlichen Isolierungs- und Prozessregelungsanforderungen.
- Bestätigen Sie Qualität der Stellantriebsluftversorgung, Druckstabilität, Zustand der Verrohrung und das Verhalten bei Ausfall der Hilfsversorgung.
- Prüfen Sie die Aktionen von Ventilen, Bypässen, Abschaltungen und Alarmen anhand der dokumentierten Betriebsphilosophie für Anfahren, Normalbetrieb und Notfallsituationen.
- Verfolgen Sie Ventilhub und Druckverhalten über die Zeit; zunehmende Hubaktivität bei gleichem Prozessbedarf kann auf entstehende Reibung oder eine Verschlechterung der Innenteile hinweisen.
Es ist außerdem wichtig, ein Regelventil von einer Schutzabsperreinrichtung zu unterscheiden. Ein für präzise Regelung ausgewähltes Ventil bietet möglicherweise nicht die für Wartungsgrenzen erforderliche Isolierungsintegrität, und ein dicht schließendes Absperrventil verfügt möglicherweise nicht über die für stabiles Drosseln erforderliche Auflösung. Werden beide Funktionen benötigt, sollte die Auslegung festlegen, wie jede Funktion erfüllt wird, anstatt anzunehmen, dass ein einziges Ventil beides zuverlässig leisten kann.
Der sinnvollste nächste Schritt nach einem Instabilitätsereignis
Beginnen Sie nicht mit einer Neuabstimmung des Reglers. Stellen Sie zunächst fest, ob das Ventil seinem Stellbefehl physisch folgt und ob die gemessene Stellung glaubwürdig ist. Eine Abstimmung unter Berücksichtigung von Haftreibung, Leckage oder falscher Ventilwirkung kann sichtbare Schwingungen vorübergehend verringern, während sich der zugrunde liegende Fehler weiter verschlechtert.
Sobald der mechanische Zustand und die Signalintegrität bestätigt sind, bewerten Sie das Ereignis anhand des vollständigen Betriebszustands: Turbinenlast, Entnahmedampfbedarf, Einlassdampfbedingungen, Sammlerdruck, Bypassstatus und Schutzmaßnahmen. Dieser Ansatz hilft Qualitäts- und Sicherheitsteams, einen Ventildefekt von einer Regelungswechselwirkung oder einer prozessseitigen Störung zu unterscheiden, und führt zu einer Korrekturmaßnahme, die die Betriebsstabilität verbessert, anstatt nur den Alarm zurückzusetzen.
- ▶ Wie Regelventile von Entnahme-Dampfturbinen die Betriebsstabilität beeinflussen
- ▶ Wenn eine Entnahmedampfturbine die Leistung der Kraft-Wärme-Kopplung steigert
- ▶ Was passiert, wenn sich der Prozessdampfbedarf bei einer Entnahme-Dampfturbine ändert?
- ▶ So stimmen Sie den Entnahmedruck einer Dampfturbine auf den Prozessbedarf ab
- ▶ Wann lokale Serviceabdeckung für einen Hersteller von Gasturbinengeneratoren wichtig ist
- ▶ Wie Herstellerlieferzeiten ein Gasturbinengeneratorprojekt verändern können
Von hier aus suchen
Eine Nachricht hinterlassen
