




















Comment les vannes de régulation des turbines à vapeur à soutirage affectent la stabilité de fonctionnement
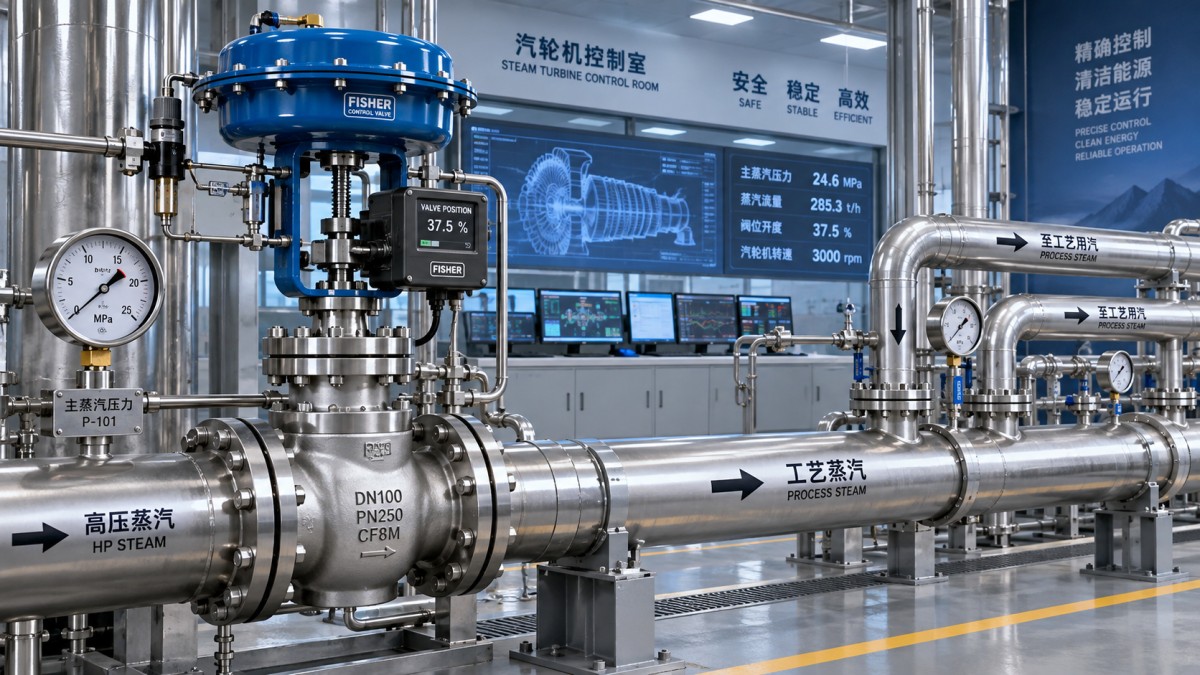
Une turbine à vapeur à soutirage peut rester mécaniquement en bon état tout en fonctionnant de manière instable lorsque ses vannes de régulation ne gèrent pas le débit de vapeur avec une précision suffisante. La raison est simple : les vannes régulent deux exigences qui peuvent entrer en conflit. La turbine nécessite une admission de vapeur stable pour maintenir la vitesse ou la charge électrique, tandis que le système de soutirage doit assurer une pression et un débit utilisables pour les équipements de procédé. Une faible erreur de vanne peut donc entraîner une fluctuation de pression, une perturbation de charge ou un déclenchement de protection.
Pour le contrôle qualité et la sécurité, la question pratique n'est pas de savoir si une vanne s'ouvre et se ferme. Il s'agit de déterminer si l'ensemble de la boucle de régulation de la vanne répond de façon prévisible aux variations normales de charge, aux changements de demande de soutirage, au démarrage et aux conditions perturbées. La course de la vanne, la force de l'actionneur, le retour de position, les fuites de vapeur, la logique de commande et les conditions de tuyauterie en aval influencent tous ce résultat.
Pourquoi le comportement des vannes a un effet aussi important sur la stabilité
Dans une turbine à vapeur à soutirage, les vannes d'admission de vapeur principale contrôlent l'énergie entrant dans la turbine. Les vannes de régulation de soutirage, ou dispositifs de régulation de soutirage, influencent la quantité de vapeur restant disponible à un étage intermédiaire pour l'utilisation par le procédé. Les changements de part et d'autre affectent la répartition de la pression dans la turbine.
Si un utilisateur de procédé prélève soudainement davantage de vapeur de soutirage, la pression de soutirage tend à diminuer. Le système de régulation doit reconnaître ce changement et déplacer la vanne concernée de manière contrôlée. Si la réponse est trop lente, la pression du collecteur de procédé peut tomber en dessous de sa plage de fonctionnement acceptable. Si la vanne réagit trop agressivement, elle peut dépasser la consigne, provoquant des cycles de pression et des mouvements correctifs répétés. Ces cycles peuvent se propager à la charge de la turbine, aux conditions du condenseur, aux commandes de la chaudière ou aux équipements de procédé raccordés.
La situation inverse est tout aussi importante. Une forte réduction de la demande de vapeur de procédé peut augmenter la pression de soutirage. Si la vanne de régulation ne peut pas réduire le débit ou rediriger la vapeur comme prévu, la turbine peut subir des conditions anormales aux étages ou pousser le collecteur de procédé vers une alarme de haute pression. La stabilité est donc le résultat d'un système, et non une caractéristique de la vanne seule.
Trois conditions de vanne à l'origine de la plupart des problèmes d'exploitation
1. Zone morte, adhérence et mauvaise régulation à faible course
Une vanne présentant un frottement excessif peut ne pas se déplacer lorsque le régulateur demande une faible correction. Le signal de sortie change, mais la tige reste immobile jusqu'à ce que la force de l'actionneur surmonte le frottement. Elle se déplace alors trop loin d'un seul coup. Ce comportement de glissement par à-coups crée un schéma reconnaissable : la pression de soutirage oscille tandis que la position de la vanne évolue par paliers plutôt que de façon continue.
Cela est particulièrement risqué lorsque la demande de vapeur de procédé évolue progressivement. Les opérateurs peuvent compenser en plaçant la boucle en commande manuelle ou en réduisant la sensibilité du régulateur. Ces actions peuvent masquer le symptôme, mais elles n'éliminent pas la cause mécanique. Le frottement de la garniture, le dimensionnement inadéquat de l'actionneur, les surfaces de tige endommagées, le mauvais état de la tringlerie et un réglage inadapté du positionneur doivent tous être examinés.
2. Fuite interne et étanchéité insuffisante
Une fuite à travers une vanne de régulation modifie le bilan de vapeur même lorsque la vanne reçoit l'ordre de se fermer ou d'être presque fermée. Dans un service de soutirage, cela peut rendre difficile la stabilisation de la pression du collecteur lorsque la demande est faible. Cela peut également créer un chemin de vapeur inattendu lors du démarrage, de l'arrêt ou de travaux d'isolement.
Les fuites ne sont pas seulement une question d'efficacité. Pour les responsables de la sécurité, elles affectent les hypothèses d'isolement. Une indication de position de vanne affichant « fermée » ne prouve pas que le passage de vapeur est isolé. L'état du siège de vanne, l'usure de la garniture interne, les dépôts, la déformation thermique et la différence de pression réelle à travers la vanne déterminent si la performance d'étanchéité reste adéquate pour le service concerné.
3. Retour de position imprécis ou mode de défaillance de l'actionneur
Le régulateur ne peut réguler que ce qu'il peut mesurer. Si le transmetteur de position est mal étalonné, présente des pertes de signal intermittentes ou ne reflète pas la course réelle de la tige, la boucle peut sembler en bon état alors que la vanne ne suit pas la commande. Une comparaison entre la sortie du régulateur, la position de vanne indiquée et la réponse du procédé est plus instructive que l'examen d'un seul signal.
L'action de l'actionneur doit également correspondre au danger lié au procédé. Le fait qu'une vanne doive s'ouvrir en cas de défaillance, se fermer en cas de défaillance ou rester en position dépend de la conception de la turbine, de la configuration du collecteur de soutirage, de la capacité de dérivation et des conséquences d'une perte d'air d'instrumentation ou d'alimentation électrique. Considérer que « fermeture en cas de défaillance » est automatiquement plus sûr est une erreur fréquente. Dans certaines configurations, supprimer brusquement la vapeur de soutirage peut nuire à la stabilité du procédé en aval ; dans d'autres, une admission continue peut créer un risque de surpression. L'état sûr requis doit être défini à partir du bilan complet de vapeur et d'énergie.
Le dimensionnement d'une vanne n'est pas la même chose qu'une régulabilité stable
Une vanne peut avoir une capacité de débit maximal suffisante tout en offrant de mauvaises performances en fonctionnement normal. Les vannes surdimensionnées fonctionnent souvent en régime habituel près de l'extrémité basse de leur course, où de faibles mouvements de tige produisent des variations de débit disproportionnellement importantes ou où la régulabilité est faible. Une vanne sous-dimensionnée peut rester presque entièrement ouverte pendant les pics de demande de soutirage, laissant peu d'autorité pour corriger une perturbation.
L'examen qualité doit donc prendre en compte l'enveloppe de fonctionnement prévue, et non seulement le maximum de conception. La caractéristique de la vanne, la perte de charge disponible, les conditions de vapeur, les demandes minimale et maximale de soutirage ainsi que la vitesse prévue de variation de la demande doivent être évaluées ensemble. Une garniture à pourcentage égal est souvent choisie lorsque le procédé couvre une large plage de charge, mais le choix approprié dépend toujours du comportement de la perte de charge installée et de l'objectif de régulation.
Évaluer la boucle de régulation complète, et non la vanne de manière isolée
La maintenance des vannes seule ne peut pas résoudre un schéma de régulation mal coordonné entre la turbine et le procédé. La régulation de la pression de soutirage peut interagir avec la régulation de vitesse/charge de la turbine, la régulation de pression d'admission, la combustion de la chaudière, les postes de réduction de pression et les dérivations du collecteur de procédé. Lorsque deux régulateurs tentent de corriger la même perturbation de pression par différents chemins de vapeur, des cycles peuvent se produire même si chaque boucle semble correctement réglée individuellement.
Une séquence d'investigation utile commence par les tendances de fonctionnement. Examinez la pression de soutirage, la charge de la turbine, la demande de la vanne, la position réelle de la vanne, les pressions en amont et en aval, ainsi que l'état des équipements de dérivation ou de réduction de pression pendant une perturbation. Le synchronisme est important. Si la commande de vanne change avant que la pression ne varie, mais que la position indiquée ne suit pas, le problème se situe probablement au niveau de la vanne, de l'actionneur ou du positionneur. Si la position suit correctement mais que la pression répond de façon inattendue, examinez la demande de vapeur, les restrictions de tuyauterie, les chemins de dérivation, l'entraînement d'humidité ou les interactions avec d'autres boucles.
La mise en service et les modifications majeures nécessitent la même vision intégrée. Dans les systèmes de production d'électricité et de vapeur industrielle, la définition du périmètre doit inclure la turbine, les collecteurs de vapeur, les commandes, la logique de protection, les systèmes auxiliaires, les essais de mise en service et la formation des opérateurs. Pour les projets nécessitant cette coordination plus large, une approche EPC peut intégrer l'ingénierie, les interfaces d'équipement, l'évaluation de la sécurité, l'installation et la mise en service dans un seul plan de réalisation, plutôt que de traiter la vanne de soutirage comme un article d'approvisionnement indépendant.
Éléments à vérifier lors de l'inspection et de la réception
Pour une turbine à vapeur à soutirage stable, l'inspection doit se concentrer sur les preuves de régulabilité dans des conditions réalistes. Un essai statique de course est nécessaire, mais il n'est pas suffisant. Les vérifications suivantes fournissent une base plus pertinente pour la réception et le contrôle qualité continu :
- Confirmer que la course commandée et la course réelle de la tige concordent sur toute la plage de fonctionnement, y compris aux positions de faible course.
- Vérifier la fluidité du mouvement dans les deux sens, les inversions inattendues, les hésitations et les retards de réponse excessifs.
- Vérifier l'étalonnage du retour de position indépendamment de la commande de régulation.
- Évaluer l'étanchéité et les fuites internes conformément aux exigences du site en matière d'isolement et de régulation du procédé.
- Confirmer la qualité de l'alimentation en air de l'actionneur, la stabilité de pression, l'état des tubes et la réponse à la perte des alimentations auxiliaires.
- Examiner les actions des vannes, des dérivations, des déclenchements et des alarmes par rapport à la philosophie d'exploitation documentée pour le démarrage, le fonctionnement normal et les situations d'urgence.
- Suivre dans le temps la course de la vanne et le comportement de la pression ; une activité de course croissante pour la même demande de procédé peut indiquer l'apparition de frottement ou une dégradation de la garniture interne.
Il est également important de distinguer une vanne de régulation d'un dispositif d'isolement de protection. Une vanne sélectionnée pour une régulation fine peut ne pas fournir l'intégrité d'isolement requise pour les limites de maintenance, et une vanne à fermeture étanche peut ne pas avoir la résolution nécessaire pour une détente stable. Lorsque les deux fonctions sont requises, la conception doit indiquer comment chacune est assurée au lieu de supposer qu'une seule vanne peut réaliser les deux de manière fiable.
L'étape la plus utile après un événement d'instabilité
Ne commencez pas par régler à nouveau le régulateur. Établissez d'abord si la vanne suit physiquement sa commande et si la position mesurée est fiable. Ajuster le régulateur en présence d'adhérence, de fuites ou d'une action de vanne incorrecte peut réduire temporairement les oscillations visibles tout en laissant le défaut sous-jacent s'aggraver.
Une fois l'état mécanique et l'intégrité des signaux confirmés, évaluez l'événement au regard de l'état de fonctionnement complet : charge de la turbine, demande de débit de soutirage, conditions de vapeur d'admission, pression du collecteur, état de la dérivation et actions de protection. Cette approche aide les équipes qualité et sécurité à distinguer un défaut de vanne d'une interaction de régulation ou d'une perturbation du côté procédé, et elle produit une action corrective qui améliore la stabilité de fonctionnement plutôt que de simplement réinitialiser l'alarme.
- ▶ Comment les vannes de régulation des turbines à vapeur à soutirage affectent la stabilité de fonctionnement
- ▶ Lorsqu'une turbine à vapeur à soutirage améliore la production combinée de chaleur et d'électricité
- ▶ Que se passe-t-il lorsque la demande de vapeur de procédé change sur une turbine à vapeur à soutirage ?
- ▶ Comment adapter la pression d’une turbine à vapeur à soutirage aux besoins du procédé
- ▶ Lorsque la couverture de service locale est importante pour un fabricant de groupes électrogènes à turbine à gaz
- ▶ Comment les délais de fabrication peuvent modifier un projet de groupe électrogène à turbine à gaz
Recherchez à partir d'ici
Laissez un message
