




















Cómo afectan las válvulas de control de extracción de las turbinas de vapor a la estabilidad operativa
Una turbina de vapor de extracción puede mantenerse mecánicamente en buen estado y, sin embargo, operar de forma inestable cuando sus válvulas de control no gestionan el flujo de vapor con suficiente precisión. La razón es simple: las válvulas regulan dos demandas que pueden entrar en conflicto. La turbina necesita una admisión de vapor estable para mantener la velocidad o la carga eléctrica, mientras que el sistema de extracción debe mantener una presión y un caudal utilizables para los equipos de proceso. Por lo tanto, un pequeño error de válvula puede convertirse en una oscilación de presión, una perturbación de carga o un disparo de protección.
Para el control de calidad y seguridad, la cuestión práctica no es si una válvula se abre y se cierra. Es si el circuito completo de la válvula responde de forma predecible ante cambios normales de carga, cambios en la demanda de extracción, arranque y condiciones anómalas. La carrera de la válvula, la fuerza del actuador, la realimentación de posición, las fugas de vapor, la lógica de control y las condiciones de las tuberías aguas abajo afectan a ese resultado.
Por qué el comportamiento de las válvulas tiene un efecto tan importante en la estabilidad
En una turbina de vapor de extracción, las válvulas de admisión de vapor principal controlan la energía que entra en la turbina. Las válvulas de control de extracción, o los sistemas de regulación de extracción, influyen en la cantidad de vapor que permanece disponible en una etapa intermedia para uso de proceso. Los cambios en cualquiera de los dos lados afectan a la distribución de presión a través de la turbina.
Si un usuario de proceso consume repentinamente más vapor de extracción, la presión de extracción tiende a disminuir. El sistema de control debe reconocer el cambio y mover la válvula correspondiente de manera controlada. Si la respuesta es demasiado lenta, la presión del colector de proceso puede caer por debajo de su rango operativo aceptable. Si la válvula reacciona con demasiada agresividad, puede sobrepasar el valor objetivo, provocando ciclos de presión y movimientos correctivos repetidos. Ese ciclado puede propagarse a la carga de la turbina, las condiciones del condensador, los controles de la caldera o los equipos de proceso conectados.
La situación inversa es igualmente importante. Una reducción brusca de la demanda de vapor de proceso puede elevar la presión de extracción. Si la válvula de control no puede reducir el caudal o redirigir el vapor según lo previsto, la turbina puede experimentar condiciones anormales en las etapas o llevar el colector de proceso hacia una alarma de alta presión. Por lo tanto, la estabilidad es el resultado de un sistema, no una característica exclusiva de la válvula.
Tres condiciones de las válvulas que generan la mayoría de los problemas operativos
1. Banda muerta, adherencia y deficiente control a baja carrera
Una válvula con fricción excesiva puede no moverse cuando el controlador solicita una pequeña corrección. La señal de salida cambia, pero el vástago permanece inmóvil hasta que la fuerza del actuador supera la fricción. Entonces se desplaza demasiado de una sola vez. Este comportamiento de adherencia-deslizamiento crea un patrón reconocible: la presión de extracción oscila mientras la posición de la válvula cambia por pasos en lugar de hacerlo suavemente.
Esto es especialmente riesgoso cuando la demanda de vapor de proceso cambia gradualmente. Los operadores pueden compensarlo colocando el circuito en control manual o reduciendo la sensibilidad del controlador. Estas acciones pueden ocultar el síntoma, pero no eliminan la causa mecánica. Deben examinarse la fricción del empaquetado, el dimensionamiento inadecuado del actuador, las superficies del vástago dañadas, el mal estado del varillaje y un ajuste inadecuado del posicionador.
2. Fugas internas y cierre insuficiente
Las fugas a través de una válvula de control modifican el balance de vapor incluso cuando se ordena que la válvula esté cerrada o casi cerrada. En un servicio de extracción, esto puede dificultar la estabilización de la presión del colector cuando la demanda es baja. También puede crear una trayectoria de vapor inesperada durante el arranque, la parada o los trabajos de aislamiento.
Las fugas no son solamente una cuestión de eficiencia. Para los responsables de seguridad, afectan a las premisas de aislamiento. Una indicación de posición de válvula que muestra “cerrada” no demuestra que la trayectoria de vapor esté aislada. El estado del asiento de la válvula, el desgaste de los internos, los depósitos, la distorsión térmica y la diferencia de presión real a través de la válvula determinan si el rendimiento de cierre sigue siendo adecuado para el servicio.
3. Realimentación de posición inexacta o modo de fallo del actuador
El controlador solo puede regular lo que puede medir. Si el transmisor de posición está mal calibrado, presenta pérdidas intermitentes de señal o no refleja el desplazamiento real del vástago, el circuito puede parecer correcto mientras la válvula no sigue la orden. Una comparación entre la salida del controlador, la posición indicada de la válvula y la respuesta del proceso es más informativa que revisar cualquiera de estas señales por separado.
La acción del actuador también debe corresponder al riesgo del proceso. Que una válvula deba fallar abierta, fallar cerrada o permanecer en posición depende del diseño de la turbina, la disposición del colector de extracción, la capacidad de bypass y las consecuencias de perder aire de instrumentos o energía eléctrica. Considerar que “fallar cerrada” es automáticamente más seguro es un error común. En algunas configuraciones, eliminar bruscamente el vapor de extracción puede perjudicar la estabilidad del proceso aguas abajo; en otras, una admisión continua puede crear un riesgo de sobrepresión. El estado seguro requerido debe definirse a partir del balance completo de vapor y energía.
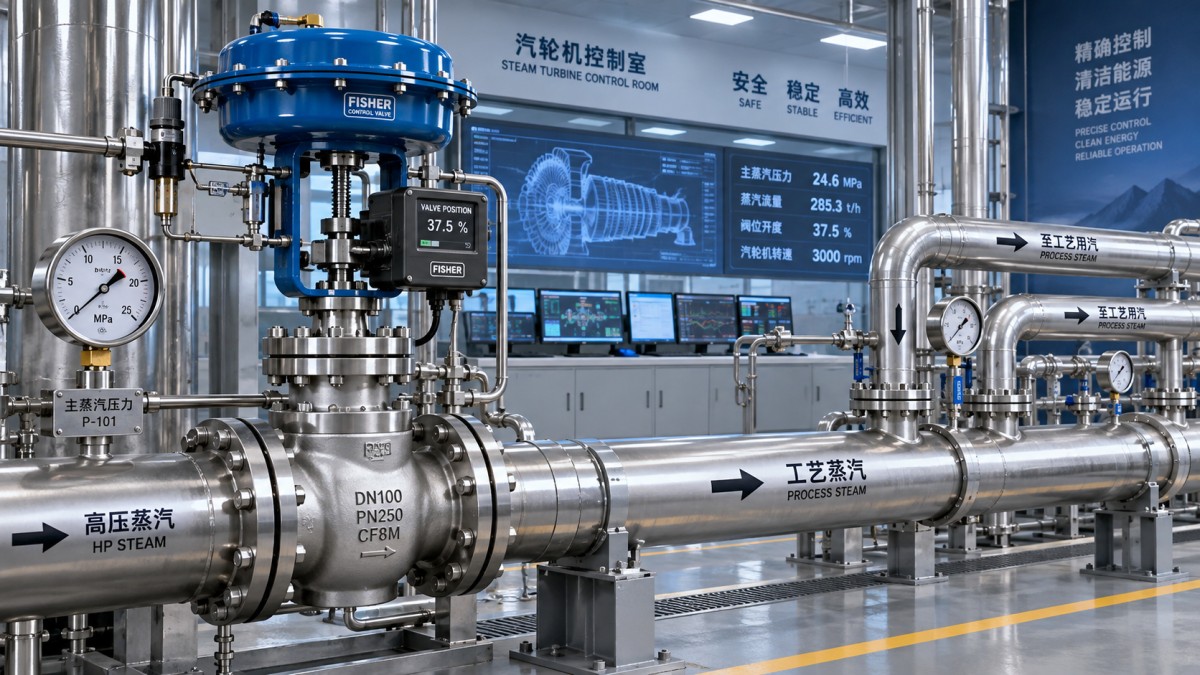
El dimensionamiento de la válvula no equivale a una controlabilidad estable
Una válvula puede tener suficiente capacidad máxima de caudal y aun así funcionar deficientemente en operación normal. Las válvulas sobredimensionadas suelen operar de forma rutinaria cerca del extremo inferior de su carrera, donde pequeños movimientos del vástago producen cambios de caudal desproporcionadamente grandes o donde la controlabilidad es débil. Una válvula subdimensionada puede permanecer casi totalmente abierta durante la demanda máxima de extracción, dejando poca capacidad de control para corregir una perturbación.
Por lo tanto, la revisión de calidad debe considerar el rango operativo previsto, no solo el máximo de diseño. Deben evaluarse conjuntamente la característica de la válvula, la caída de presión disponible, las condiciones del vapor, la demanda mínima y máxima de extracción y la tasa prevista de cambio de demanda. Los internos de porcentaje igual suelen seleccionarse cuando el proceso presenta una amplia gama de carga, pero la elección correcta sigue dependiendo del comportamiento de la caída de presión instalada y del objetivo de control.
Evalúe el circuito de control completo, no la válvula de forma aislada
El mantenimiento de la válvula por sí solo no puede resolver un esquema de control de turbina y proceso mal coordinado. El control de presión de extracción puede interactuar con el control de velocidad/carga de la turbina, el control de presión de entrada, la combustión de la caldera, las estaciones reductoras de presión y los bypasses del colector de proceso. Cuando dos controladores intentan corregir la misma perturbación de presión mediante diferentes trayectorias de vapor, puede producirse un ciclado incluso cuando cada circuito parece estar correctamente ajustado por separado.
Una secuencia de investigación útil comienza con las tendencias operativas. Revise la presión de extracción, la carga de la turbina, la demanda de la válvula, la posición real de la válvula, la presión aguas arriba y aguas abajo, y el estado de los equipos de bypass o reducción de presión durante una perturbación. La secuencia temporal es importante. Si la orden de la válvula cambia antes de que se mueva la presión, pero la posición indicada no la sigue, es probable que el problema esté en la válvula, el actuador o el posicionador. Si la posición sigue correctamente la orden pero la presión responde de forma inesperada, examine la demanda de vapor, las restricciones de tuberías, las trayectorias de bypass, el arrastre de humedad o las interacciones con otros circuitos.
La puesta en marcha y las modificaciones importantes requieren la misma visión integrada. En la generación de energía y los sistemas industriales de vapor, la definición del alcance debe incluir la turbina, los colectores de vapor, los controles, la lógica de protección, los sistemas auxiliares, las pruebas de puesta en marcha y la formación de operadores. Para los proyectos que requieren esta coordinación más amplia, un enfoqueEPC puede integrar la ingeniería, las interfaces de equipos, la evaluación de seguridad, la instalación y la puesta en marcha en un único plan de ejecución, en lugar de tratar la válvula de extracción como un elemento de compra independiente.
Qué debe verificarse durante la inspección y la aceptación
Para una turbina de vapor de extracción estable, la inspección debe centrarse en evidencias de controlabilidad en condiciones realistas. Una prueba estática de carrera es necesaria, pero no suficiente. Las siguientes comprobaciones proporcionan una base más significativa para la aceptación y el control de calidad continuo:
- Confirme que la carrera ordenada y el desplazamiento real del vástago coincidan en todo el rango operativo, incluidas las posiciones de baja carrera.
- Compruebe que el movimiento bidireccional sea suave y detecte inversiones inesperadas, vacilaciones y retrasos de respuesta excesivos.
- Verifique la calibración de la realimentación de posición de forma independiente de la orden de control.
- Evalúe el cierre y las fugas internas de acuerdo con los requisitos de aislamiento y control del proceso del sitio.
- Confirme la calidad del suministro de aire del actuador, la estabilidad de presión, el estado de las tuberías y la respuesta ante la pérdida del suministro de servicios auxiliares.
- Revise las acciones de válvula, bypass, disparo y alarma frente a la filosofía operativa documentada para el arranque, la operación normal y las condiciones de emergencia.
- Registre la evolución de la carrera de la válvula y del comportamiento de la presión a lo largo del tiempo; una mayor actividad de carrera para la misma demanda de proceso puede indicar fricción incipiente o degradación de los internos.
También es importante distinguir una válvula reguladora de un dispositivo de aislamiento de protección. Una válvula seleccionada para un control preciso puede no proporcionar la integridad de aislamiento necesaria para los límites de mantenimiento, y una válvula de cierre estanco puede no tener la resolución necesaria para una estrangulación estable. Cuando se requieren ambas funciones, el diseño debe indicar cómo se logra cada una en lugar de suponer que una sola válvula puede desempeñar ambas de manera fiable.
El paso más útil después de un evento de inestabilidad
No comience reajustando el controlador. Primero determine si la válvula sigue físicamente su orden y si la posición medida es fiable. Reajustar en presencia de adherencia, fugas o una acción incorrecta de la válvula puede reducir temporalmente la oscilación visible mientras permite que la falla subyacente empeore.
Una vez confirmados el estado mecánico y la integridad de la señal, evalúe el evento frente al estado operativo completo: carga de la turbina, demanda de caudal de extracción, condiciones del vapor de entrada, presión del colector, estado del bypass y acciones de protección. Este enfoque ayuda a los equipos de calidad y seguridad a diferenciar un defecto de válvula de una interacción de control o una perturbación del lado del proceso, y genera una acción correctiva que mejora la estabilidad operativa en lugar de limitarse a restablecer la alarma.
- ▶ Cómo afectan las válvulas de control de extracción de las turbinas de vapor a la estabilidad operativa
- ▶ Cuándo una turbina de vapor de extracción mejora la producción combinada de calor y electricidad
- ▶ Qué sucede cuando cambia la demanda de vapor de proceso en una turbina de vapor de extracción
- ▶ Cómo ajustar la presión de una turbina de vapor de extracción a la demanda del proceso
- ▶ Cuando la cobertura de servicio local es importante para un fabricante de generadores de turbina de gas
- ▶ Cómo los plazos de entrega del fabricante pueden alterar un proyecto de generador de turbina de gas
Buscar aquí
Deja un mensaje
