









Cosa deve verificare il collaudo di una pompa per fanghi prima dell'accettazione in cantiere?
Cosa deve confermare una prova di funzionamento di una pompa per fanghi prima dell’accettazione in cantiere?
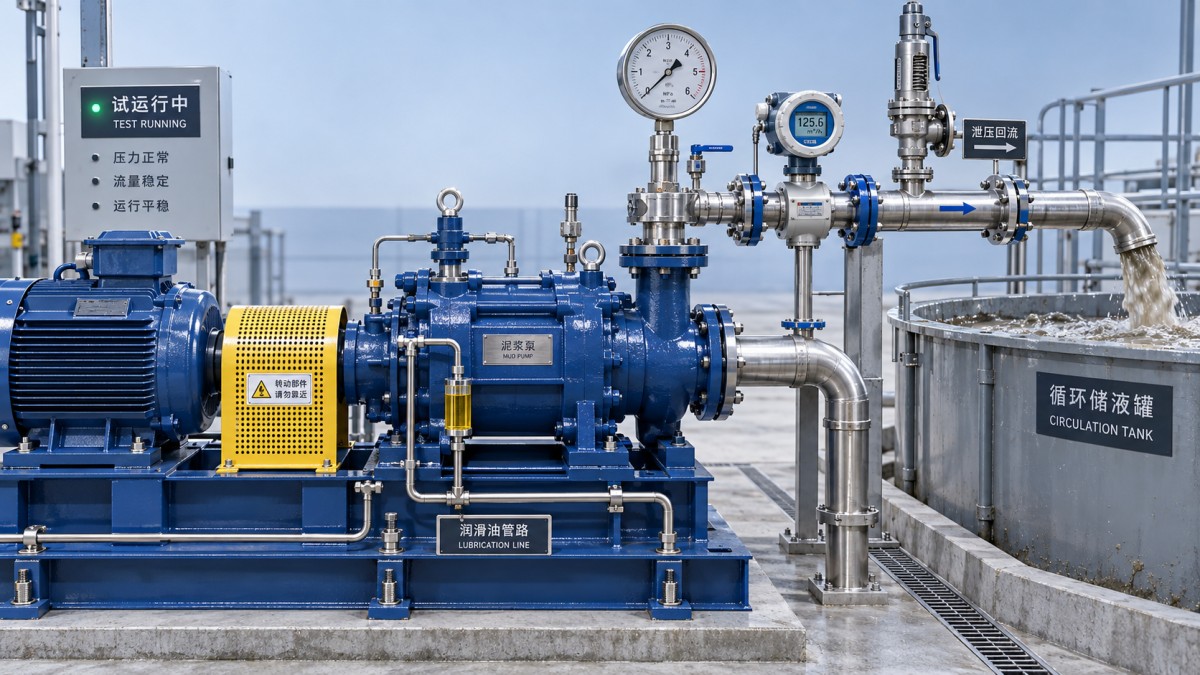
Una pompa per fanghi che funziona regolarmente durante una breve dimostrazione potrebbe comunque non soddisfare i requisiti di accettazione in cantiere. Per sapere come ispezionare una pompa per fanghi prima di accettarne la consegna in cantiere, occorre verificare più del solo avviamento. Una prova di funzionamento controllata dovrebbe confermare la pressione e la portata specificate, la stabilità della lubrificazione, livelli accettabili di vibrazione e temperatura, la tenuta dei collegamenti e il corretto funzionamento di protezioni, allarmi e sistemi di arresto. Le evidenze devono supportare una decisione di consegna documentata, non limitarsi a dimostrare che la macchina è in grado di funzionare.
Concordare i criteri di accettazione prima di iniziare
Le specifiche di acquisto, la scheda tecnica approvata, le istruzioni operative del produttore e il piano di ispezione e collaudo del progetto dovrebbero definire i criteri di accettazione. Le norme applicabili devono essere verificate in relazione al tipo di apparecchiatura e al contratto; una norma relativa alla progettazione o alle prove in fabbrica non stabilisce automaticamente tutti i requisiti della prova in cantiere.
Concordare il fluido di prova, i punti di funzionamento, la durata della prova, le posizioni di misurazione, le deviazioni ammissibili e i requisiti di presenza dei testimoni. Se il contratto non specifica questi aspetti, definirli prima delle prove. Non esiste una durata di prova universale né un limite di vibrazione adatto a ogni installazione di pompa per fanghi alternativa.
Le condizioni del fluido sono importanti. Una prova con acqua può dimostrare il funzionamento meccanico e le prestazioni idrauliche di base, ma non rappresenta necessariamente il funzionamento con fanghi più pesanti, viscosi o contenenti solidi. Registrare la densità e la temperatura del fluido, nonché le proprietà reologiche pertinenti. Qualsiasi differenza rispetto al fluido di servizio specificato richiede un’interpretazione concordata, non un’ipotesi non documentata.
Predisporre un’installazione sicura e verificabile
Prima di alimentare l’azionamento, verificare il modello consegnato, il numero di serie, la configurazione di camicia e pistone e la pressione nominale rispetto ai documenti approvati. Ispezionare la macchina per individuare eventuali danni da trasporto, elementi di fissaggio allentati, disallineamenti e materiali di conservazione rimasti nei passaggi operativi. Verificare la stabilità delle fondazioni e il supporto delle tubazioni, affinché i carichi esterni non deformino i collegamenti della pompa.
- Controllare il grado e il livello del lubrificante, le condizioni del filtro e l’eventuale sistema di prelubrificazione richiesto.
- Confermare che l’alimentazione in aspirazione sia adeguata, che la pompa sia adescata, che il raffreddamento o il lavaggio della camicia siano attivi, se previsti, e che il percorso di ritorno sia libero.
- Verificare le protezioni, la messa a terra elettrica, l’accessibilità dell’arresto di emergenza e la distanza di sicurezza dalle apparecchiature in pressione.
- Verificare che tubi flessibili, collettori, raccordi e strumenti siano idonei alla pressione e al fluido previsti per la prova.
- Verificare, secondo la procedura del produttore, le tarature dei dispositivi di scarico della pressione e il percorso di scarico, nonché le condizioni e la precarica degli smorzatori di pulsazioni, se applicabili.
Per dimostrare la capacità di generare pressione, una pompa volumetrica non deve mai essere mandata a mandata chiusa. Utilizzare un circuito di prova progettato, con carico controllato e protezione dalla pressione. Definire le condizioni di arresto e le zone di esclusione prima della prova; non cercare mai a mano una perdita ad alta pressione.
Verificare insieme pressione e portata
Avviare la prova nelle condizioni prescritte dal produttore, con la parte idraulica alimentata e i sistemi ausiliari in funzione. Verificare il senso di rotazione con un metodo approvato, quindi aumentare velocità e carico per fasi controllate. Fermarsi nei punti di funzionamento concordati per il tempo necessario a ottenere letture stabili e osservare gli andamenti.
A ogni punto, registrare la velocità della pompa o la frequenza delle corse, la pressione di aspirazione, la pressione di mandata, la portata misurata e il carico dell’azionamento. La sola pressione non è sufficiente: la pompa può generare pressione pur erogando un volume inferiore a quello richiesto. Analogamente, una portata adeguata con bassa resistenza non dimostra le prestazioni alla pressione di esercizio.
Confrontare la portata erogata con la cilindrata prevista per la dimensione della camicia installata, la corsa e la velocità. Indagare eventuali portate inferiori al previsto senza accettare come portata misurata un valore teorico calcolato. Perdite dalle valvole, usura di pistone o camicia, ingresso d’aria, condizioni di aspirazione inadeguate ed errori di misurazione possono influire sul risultato.
Le pompe alternative generano pulsazioni di pressione. La scelta degli strumenti e il campionamento devono consentire di distinguere le pulsazioni normali da un funzionamento instabile, senza filtrare picchi significativi. Registrare il punto di misurazione della pressione: la sola lettura su un manometro smorzato potrebbe non rivelare le sollecitazioni presenti altrove nel sistema di mandata.
Monitorare gli andamenti, non solo le singole letture
Una breve dimostrazione potrebbe terminare prima che le temperature di cuscinetti, riduttore o lubrificante si stabilizzino. Proseguire per la durata concordata e verificare se le temperature si assestano entro i limiti del produttore. Una lettura inferiore alla soglia di allarme non è rassicurante se continua ad aumentare senza tendere a stabilizzarsi.
Monitorare la pressione e la temperatura di lubrificazione sotto carico, non solo all’avviamento. Schiuma, interruzioni dell’alimentazione, indicazioni anomale del filtro o contaminazione insolita dell’olio richiedono un’indagine. Registrare i punti di misurazione e le condizioni ambientali affinché i confronti successivi siano significativi.
Anche la valutazione delle vibrazioni richiede un approccio rigoroso. Utilizzare posizioni di misurazione ripetibili e criteri adeguati alla macchina alternativa e alla configurazione di montaggio. Non applicare automaticamente limiti previsti per apparecchiature rotanti non correlate. Nuovi colpi, movimenti delle fondazioni o variazioni improvvise al variare del carico giustificano un arresto controllato, anche quando il valore complessivo delle vibrazioni sembra accettabile.
Ispezionare i collegamenti da una posizione sicura durante tutta la prova. Distinguere le perdite esterne non ammesse da eventuali trasudamenti dalle tenute, consentiti dal produttore, o dagli scarichi progettati. Registrare la posizione e le condizioni operative di ogni anomalia. Serrare un giunto in pressione o regolare componenti in movimento non è una procedura di risoluzione dei problemi accettabile.
Verificare le protezioni senza provocare un guasto
Le verifiche di allarmi e arresti devono seguire una sequenza causa-effetto approvata. Se presenti, verificare la bassa pressione di lubrificazione, la temperatura eccessiva, il sovraccarico dell’azionamento e le altre protezioni specificate mediante simulazioni sicure o prove approvate dal produttore. Non interrompere deliberatamente la lubrificazione, ostruire l’aspirazione o sovrapressurizzare il circuito per attivare una risposta.
Verificare l’intera risposta: rilevamento, segnalazione dell’allarme, azione di arresto, registrazione dell’evento e modalità di ripristino. La comparsa di un allarme sullo schermo non dimostra che l’azionamento si arresti. La prova dell’arresto di emergenza deve inoltre confermare che il riavvio richieda l’azione deliberata prevista. La verifica dei dispositivi di scarico della pressione è distinta dalla prova dell’arresto del sistema di controllo; documentare le evidenze per entrambe.
Definire chiaramente i limiti di accettazione dell’azionamento e della pompa
Quando una pompa fa parte di un pacchetto più ampio di apparecchiature di potenza, l’accettazione idraulica e quella del motore primo restano obblighi distinti. Gli oltre 30 anni di esperienza di SINO-QNP nel settore delle turbomacchine, comprendente turbine a gas, turbine a vapore, compressori e generatori, costituiscono un contesto pertinente per coordinare le interfacce tra apparecchiature. Il suo ambito comprende R&D, progettazione, produzione, vendite, progetti EPC e fornitura di ricambi, con il supporto di una rete globale di marketing e assistenza.
Per i progetti che prendono in considerazione una turbina a vapore per applicazioni di azionamento industriale, verificare separatamente l’adattamento della velocità, i collegamenti del giunto, la regolazione, le interfacce di lubrificazione e il coordinamento degli arresti. Le configurazioni a impulso o a reazione e quelle a condensazione o a contropressione richiedono una selezione specifica per l’applicazione; nessuna di esse sostituisce la verifica delle prestazioni idrauliche della pompa stessa.
Rendere tracciabile la decisione di consegna
Il rapporto di prova deve identificare la configurazione sottoposta a prova, gli strumenti calibrati, le condizioni del fluido, i punti di funzionamento, gli andamenti, i risultati delle prove delle protezioni e le eccezioni rilevate dai testimoni. Allegare le evidenze di taratura pertinenti e distinguere le misurazioni in cantiere dai registri di fabbrica.
Dopo l’arresto, isolare e depressurizzare l’impianto prima di verificare collegamenti allentati, segni di usura anomala, contaminazione o nuove perdite. Elencare i difetti irrisolti indicando un responsabile, l’azione correttiva e l’eventuale necessità di ripetere le prove. L’accettazione condizionata deve indicare esplicitamente le limitazioni operative; i problemi di sicurezza irrisolti o il mancato rispetto delle prestazioni richieste non devono essere trattati come normali voci di una lista di interventi. Firmare l’accettazione solo quando le evidenze corrispondono ai criteri concordati e ogni limitazione è chiaramente riportata nel verbale di consegna.
- ▶ Cosa deve verificare il collaudo di una pompa per fanghi prima dell'accettazione in cantiere?
- ▶ Quali documenti è necessario verificare prima di accettare una pompa per fanghi in cantiere?
- ▶ Come verificare la presenza di danni da trasporto su una pompa per fanghi prima dell’accettazione in cantiere
- ▶ Come verificare le prestazioni di una turbina a vapore da 100 MW secondo la norma IEC 60953
- ▶ Una turbina a vapore da 100 MW può funzionare in modo efficiente a metà carico?
- ▶ Quali fattori determinano il costo di installazione di una turbina a vapore da 100 MW?
Cerca qui
Lascia un messaggio
