














¿Qué causa los depósitos en los álabes de una turbina WTE?
Los depósitos en los álabes de una turbina de una planta de valorización energética de residuos (WTE) suelen tener su origen en impurezas del vapor: gotas de agua de caldera arrastradas al suministro de vapor, sílice transportada en fase vapor o productos de corrosión liberados por el circuito de agua y vapor. La medida correctiva depende del material presente y de cómo llegó a los álabes. La limpieza restablece el paso del flujo, pero la reaparición de depósitos indica que la fuente de contaminación o el mecanismo de transporte sigue activo.
En una planta de valorización energética de residuos, las cenizas de combustión y los gases de combustión permanecen fuera del recorrido normal del vapor por la turbina. La composición de los residuos influye en el funcionamiento de la caldera y en las superficies de transferencia de calor, pero la presencia de cenizas en el lado de combustión no demuestra la causa del ensuciamiento de la turbina. Para realizar un diagnóstico se necesitan pruebas que relacionen el depósito en los álabes con la química del vapor, el tratamiento del agua, el estado de los equipos o un evento operativo.
El arrastre de agua de caldera introduce sales disueltas
El arrastre mecánico se produce cuando las gotas de agua escapan del sistema de separación de vapor de la caldera. Estas gotas contienen material disuelto y en suspensión procedente del agua de caldera. Al entrar en el vapor sobrecalentado y evaporarse, dejan contaminantes que pueden acumularse en válvulas, toberas y álabes.
Un nivel elevado en el tambor, la formación de espuma, los componentes separadores dañados y el funcionamiento fuera del rango de carga previsto para el separador aumentan la probabilidad de arrastre. Los cambios rápidos de carga requieren especial atención. La expansión del nivel del tambor durante una reducción de presión puede elevar el nivel de agua aparente y alterar la separación, aunque las lecturas anteriores en régimen estable fueran aceptables.
Un alto contenido de sólidos disueltos en el agua de caldera favorece el arrastre en condiciones desfavorables. La contaminación orgánica, incluido el aceite que entra en el sistema de condensado, puede favorecer la formación de espuma. Aumentar la purga puede reducir la concentración de sólidos disueltos, pero no reparará un separador dañado ni eliminará una fuente de entrada de aceite.
El sodio en una muestra representativa de vapor es un indicador útil de contaminación, ya que muchas impurezas del agua de caldera contienen sodio. Sin embargo, un aumento puntual del sodio no identifica por sí solo el punto de entrada. Compare el momento en que se produce con el nivel del tambor, las rampas de carga, la química del agua de caldera y la calidad del condensado. Una contaminación breve durante el arranque o una perturbación de carga puede dejar depósitos, aunque las muestras posteriores vuelvan a la normalidad.
La sílice se comporta de forma distinta al arrastre de gotas
La sílice puede entrar en el vapor tanto por arrastre mecánico como por transporte en fase vapor. Su distribución entre el agua de caldera y el vapor cambia con la presión y la química del agua. Por lo tanto, una separación eficaz de las gotas no garantiza por sí sola que el contenido de sílice en el vapor sea suficientemente bajo.
A medida que el vapor se expande a través de la turbina, disminuye su capacidad para retener sílice, lo que permite que esta se deposite en las superficies situadas aguas abajo. Las etapas afectadas dependen de las condiciones de entrada y de la trayectoria de expansión; no es fiable atribuir todos los depósitos de sílice a una etapa fija de la turbina. Los depósitos ricos en sílice suelen ser duros y difíciles de eliminar solo con agua.
Por ello, una lectura baja de sodio en el vapor no demuestra que el control de la sílice sea satisfactorio. La sílice en el vapor requiere una medición específica, respaldada por los registros de sílice del agua de caldera y del tratamiento del agua de reposición. Cuando se utiliza una unidad de desmineralización, el agotamiento del medio, la ruptura de la resina o los problemas de regeneración pueden aumentar la carga de sílice que entra en el ciclo.
Los depósitos que contienen fosfatos requieren una interpretación diferente. En una caldera que utiliza tratamiento con fosfatos, la presencia de fosfato en un depósito de la turbina respalda firmemente la hipótesis de que se ha transportado agua de caldera al vapor. Aumentar la dosificación química sin investigar el arrastre puede incrementar la cantidad de material disponible para depositarse.
La composición de los depósitos permite acotar la investigación
El color y la textura ayudan a documentar un depósito, pero no permiten identificarlo de forma fiable. Una capa oscura puede contener óxidos de hierro mezclados con sales; un depósito claro puede contener sílice o varios compuestos del tratamiento del agua. Fotografíe las superficies y recoja muestras antes de lavarlas, limpiarlas con chorro abrasivo o aplicar productos químicos.
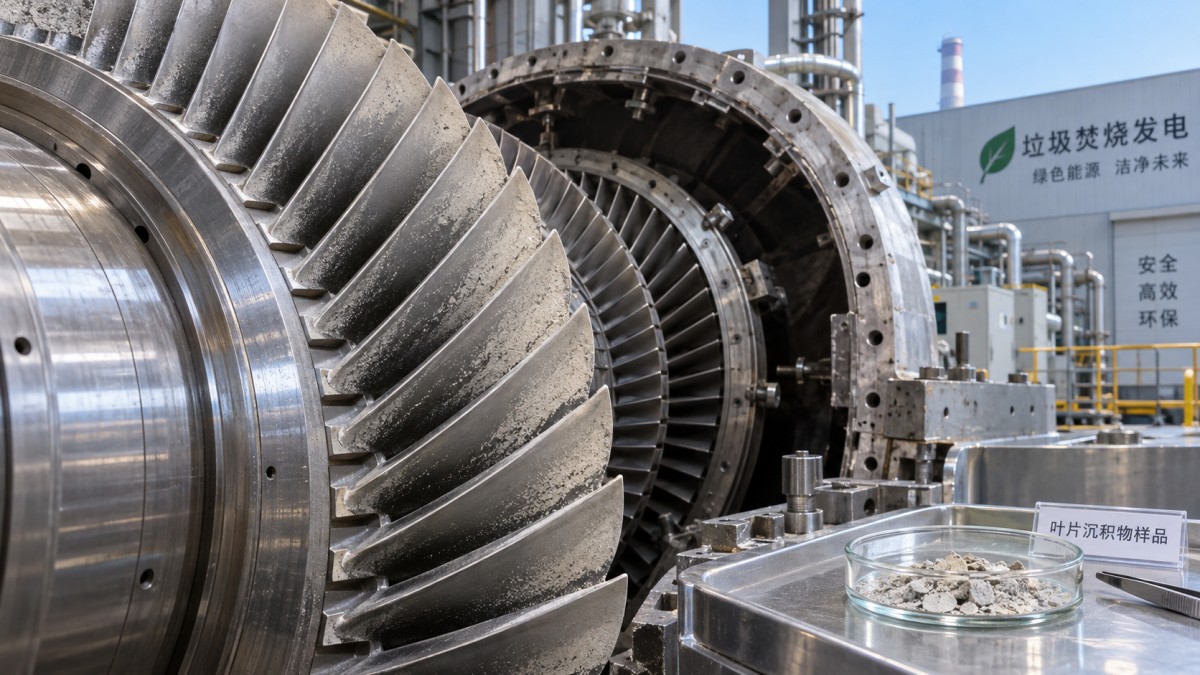
Mantenga separadas las muestras de las distintas etapas y componentes. Registre la etapa, el lado del álabe, la posición radial, el espesor del depósito y si el material está suelto o adherido. Mezclarlo todo en una sola muestra elimina información sobre la ubicación que ayuda a distinguir la contaminación aguas arriba de la deposición durante la expansión.
El análisis elemental identifica los componentes; el análisis de fases minerales ayuda a determinar los compuestos presentes. Las pruebas de solubilidad en agua también orientan la selección del método de limpieza. Los depósitos mixtos suelen requerir más de un método analítico, sobre todo cuando las sales solubles aglutinan partículas más duras de sílice u óxido.
Rastree la contaminación en el circuito de agua y vapor
Una fuga en el condensador puede introducir impurezas del agua de refrigeración en el condensado. El condensado de proceso contaminado que se devuelve al ciclo constituye otra vía de entrada cuando se exporta calor. Los depósitos resultantes en la turbina dependen de los contaminantes, su concentración en la caldera y su transferencia al vapor.
Compare muestras del agua de reposición, el condensado, el agua de alimentación, el agua de caldera y el vapor en la entrada de la turbina. Un deterioro que aparece primero en el condensado apunta a una fuente distinta de uno limitado al agua de caldera. Los registros de química también deben incluir cambios en el tratamiento, una demanda anormal de agua de reposición, períodos de arranque y cualquier aislamiento de los retornos de condensado.
En el caso de depósitos ricos en hierro, examine el transporte de productos de corrosión y el historial operativo reciente. La exposición durante las paradas, una conservación inadecuada y las perturbaciones durante el arranque pueden liberar óxidos acumulados. Las partículas de óxido de mayor tamaño también pueden causar erosión, por lo que una superficie con depósitos y daños por impacto puede reflejar más de un mecanismo.
Verifique el sistema de muestreo antes de aceptar un resultado aparentemente limpio del vapor. La ubicación de la toma, el sistema de extracción, el estado de las líneas, la refrigeración y la respuesta del analizador influyen en la detección de un episodio breve de contaminación. Una muestra de laboratorio tomada con retraso, después de reanudar el funcionamiento estable, no permite reconstruir un episodio anterior de arrastre.
Distinga los síntomas de ensuciamiento de otras pérdidas de rendimiento
Los depósitos alteran el perfil de los álabes, aumentan la rugosidad superficial y obstruyen los pasos de las toberas. Según su ubicación y gravedad, el resultado puede ser una menor eficiencia, cambios en las presiones de las etapas o una menor capacidad de admisión de vapor. Compare la presión de las etapas y el caudal de vapor con condiciones equivalentes de entrada, presión de escape y carga; una sola lectura de presión no es suficiente.
En una turbina de vapor que acciona un generador, disponible con potencias nominales de 1.5 MW a 400 MW, la potencia eléctrica debe evaluarse junto con el caudal de vapor y las condiciones termodinámicas. Una pérdida de potencia por sí sola no permite distinguir entre el ensuciamiento de los álabes, una temperatura de entrada más baja, una presión mayor en el condensador o limitaciones eléctricas.
El análisis de las vibraciones requiere el mismo rigor. Una deposición desigual puede alterar el equilibrado del rotor, pero los cambios de alineación, los problemas de cojinetes, el roce y los daños en los álabes también producen vibraciones. Correlacione las tendencias de vibración con los eventos de química y los cambios de rendimiento, y confirme el estado mecánico durante la inspección. El material suelto puede desprenderse, por lo que un cambio repentino en la vibración no demuestra que el ensuciamiento se haya resuelto.
Adapte la eliminación y la prevención al mecanismo confirmado
Seleccione los métodos de limpieza según el análisis de los depósitos y el procedimiento del fabricante de la turbina. El lavado con agua es adecuado para algunas sales solubles, mientras que los depósitos ricos en sílice o de óxido fuertemente adheridos pueden requerir otro método aprobado. Una limpieza abrasiva no controlada puede alterar la geometría o el acabado superficial de los álabes; los productos químicos inadecuados pueden atacar los materiales o quedar atrapados en las hendiduras.
Antes de la limpieza, evalúe si hay picaduras, grietas y erosión bajo el depósito. Un álabe que parece sucio también puede presentar daños por corrosión que requieran reparación o sustitución. El lavado en línea solo debe realizarse si el diseño de la turbina y el procedimiento operativo lo permiten explícitamente, con límites definidos para la introducción y el drenaje del agua.
Las medidas correctivas deben basarse en las pruebas: repare los componentes de separación en caso de arrastre mecánico, estabilice el comportamiento del nivel del tambor durante los transitorios, restablezca la eliminación de sílice cuando se confirme una ruptura del tratamiento o aísle la fuente de contaminación del condensado. Tras el rearranque, registre las tendencias de la química del vapor en condiciones estables y durante el arranque y los cambios de carga. Vuelva a inspeccionar las etapas afectadas en la siguiente parada programada adecuada para determinar si la deposición ha disminuido o ha reaparecido.
- ▶ ¿Qué causa los depósitos en los álabes de una turbina WTE?
- ▶ Cómo determinan las condiciones del vapor de la caldera el tamaño adecuado de una turbina WTE
- ▶ ¿Cuándo es adecuada una turbina de extracción WTE para la calefacción urbana?
- ▶ Cómo afectan las fluctuaciones del poder calorífico de los residuos a la potencia de la turbina de valorización energética
- ▶ ¿Qué causa el sobrecalentamiento de los rodamientos de las bombas de lodo durante el funcionamiento continuo?
- ▶ Por qué cae la presión de descarga de la bomba de lodo durante el funcionamiento continuo
Buscar aquí
Deja un mensaje
