














Quelles sont les causes des dépôts sur les aubes d’une turbine WTE ?
Les dépôts sur les aubes d’une turbine d’une installation de valorisation énergétique des déchets proviennent généralement d’impuretés présentes dans la vapeur : des gouttelettes d’eau de chaudière entraînées dans la vapeur d’alimentation, de la silice transportée en phase vapeur ou des produits de corrosion libérés par le circuit d’eau et de vapeur. Les mesures correctives dépendent de la nature du matériau présent et de la manière dont il a atteint les aubes. Le nettoyage rétablit le passage de la vapeur, mais la réapparition des dépôts indique que la source de contamination ou le mécanisme de transport reste actif.
Dans une installation de valorisation énergétique des déchets, les cendres de combustion et les fumées restent en dehors du circuit normal de vapeur de la turbine. La composition des déchets influe sur le fonctionnement de la chaudière et les surfaces d’échange thermique, mais la présence de cendres du côté du foyer ne permet pas d’établir la cause de l’encrassement de la turbine. Le diagnostic doit s’appuyer sur des éléments reliant les dépôts sur les aubes à la chimie de la vapeur, au traitement de l’eau, à l’état des équipements ou à un événement d’exploitation.
L’entraînement d’eau de chaudière introduit des sels dissous
L’entraînement mécanique se produit lorsque des gouttelettes d’eau échappent au système de séparation de la vapeur de la chaudière. Ces gouttelettes contiennent des matières dissoutes et en suspension provenant de l’eau de chaudière. Lorsqu’elles pénètrent dans la vapeur surchauffée et s’évaporent, elles laissent des contaminants susceptibles de s’accumuler sur les vannes, les tuyères et les aubes.
Un niveau élevé dans le ballon, la formation de mousse, des composants de séparation endommagés et un fonctionnement en dehors de la plage de charge prévue pour le séparateur augmentent tous le risque d’entraînement. Les variations rapides de charge méritent une attention particulière. Le gonflement du ballon lors d’une baisse de pression peut faire monter le niveau d’eau apparent et perturber la séparation, même si les relevés précédents en régime établi semblaient acceptables.
Une teneur élevée en matières dissoutes dans l’eau de chaudière favorise l’entraînement dans des conditions défavorables. Une contamination organique, notamment par de l’huile pénétrant dans le circuit des condensats, peut favoriser la formation de mousse. Augmenter la purge peut réduire la concentration en matières dissoutes, mais ne réparera pas un séparateur endommagé et n’éliminera pas une source d’infiltration d’huile.
Le sodium dans un échantillon représentatif de vapeur est un indicateur utile de contamination, car de nombreuses impuretés de l’eau de chaudière contiennent du sodium. Toutefois, une hausse du sodium ne permet pas à elle seule d’identifier le point d’entrée. Comparez son évolution dans le temps au niveau du ballon, aux variations de charge, à la chimie de l’eau de chaudière et à la qualité des condensats. Une contamination brève au démarrage ou lors d’une perturbation de charge peut laisser des dépôts, même si les échantillons prélevés par la suite redeviennent normaux.
La silice se comporte différemment de l’entraînement de gouttelettes
La silice peut pénétrer dans la vapeur à la fois par entraînement mécanique et par transport en phase vapeur. Sa répartition entre l’eau de chaudière et la vapeur varie en fonction de la pression et de la chimie de l’eau. Par conséquent, une séparation efficace des gouttelettes ne garantit pas à elle seule une teneur suffisamment faible en silice dans la vapeur.
À mesure que la vapeur se détend dans la turbine, sa capacité à retenir la silice diminue, ce qui permet à celle-ci de se déposer sur les surfaces en aval. Les étages touchés dépendent des conditions d’admission et du parcours de détente ; attribuer systématiquement chaque dépôt de silice à un étage fixe de la turbine n’est pas fiable. Les dépôts riches en silice sont souvent durs et difficiles à éliminer avec de l’eau seule.
Une faible teneur en sodium dans la vapeur ne prouve donc pas que la maîtrise de la silice est satisfaisante. La teneur en silice de la vapeur doit être mesurée séparément et évaluée à l’aide des relevés de silice dans l’eau de chaudière et de traitement de l’eau d’appoint. Lorsqu’une unité de déminéralisation est utilisée, l’épuisement des médias, leur percée ou des problèmes de régénération peuvent accroître la charge en silice qui pénètre dans le cycle.
Les dépôts contenant des phosphates appellent une interprétation différente. Dans une chaudière utilisant un traitement aux phosphates, la présence de phosphate dans un dépôt de turbine constitue un indice fort de transport d’eau de chaudière dans la vapeur. Augmenter le dosage de produits chimiques sans rechercher un éventuel entraînement peut accroître la quantité de matières susceptibles de se déposer.
La composition des dépôts permet de cibler les recherches
La couleur et la texture aident à documenter un dépôt, mais ne permettent pas de l’identifier de manière fiable. Une couche sombre peut contenir des oxydes de fer mélangés à des sels ; un dépôt pâle peut contenir de la silice ou plusieurs composés de traitement de l’eau. Photographiez les surfaces et prélevez des échantillons avant de les laver, de les décaper par projection ou d’appliquer des produits chimiques.
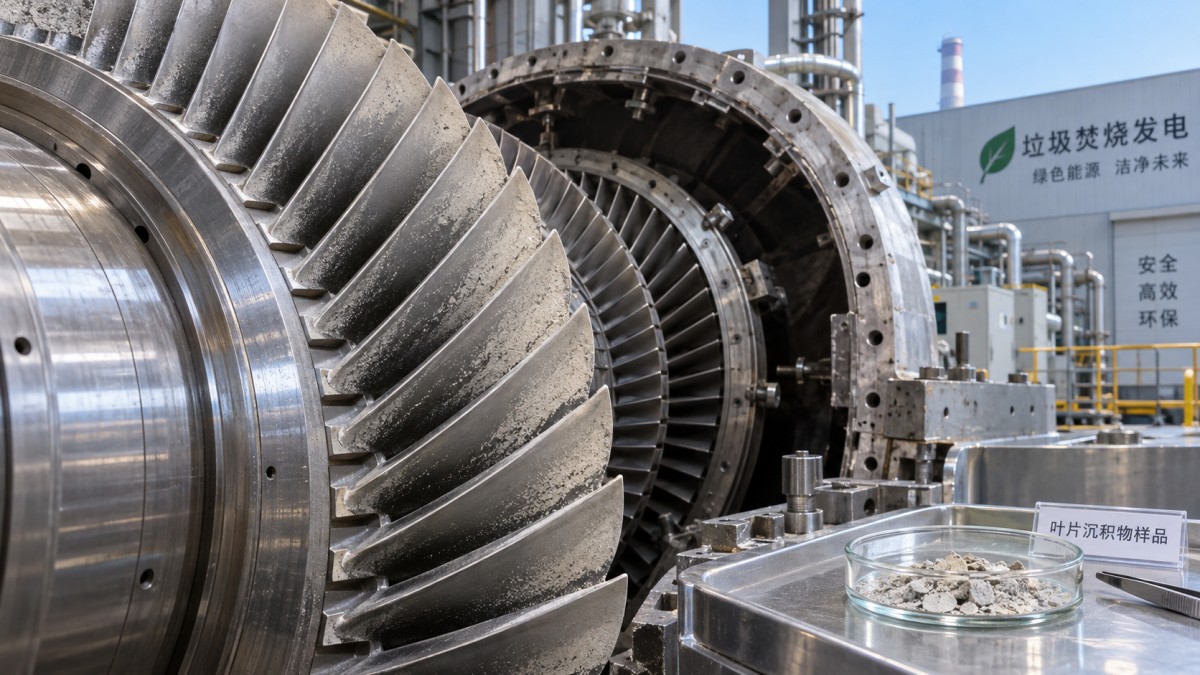
Conservez séparément les échantillons provenant de différents étages et composants. Notez l’étage, le côté de l’aube, la position radiale, l’épaisseur du dépôt et le caractère meuble ou adhérent du matériau. Regrouper tous les prélèvements en un seul échantillon fait perdre des informations de localisation qui aident à distinguer une contamination en amont d’un dépôt formé pendant la détente.
L’analyse élémentaire identifie les constituants ; l’analyse des phases minérales aide à déterminer les composés présents. Les essais de solubilité dans l’eau contribuent également au choix de la méthode de nettoyage. Les dépôts mixtes nécessitent souvent plusieurs méthodes d’analyse, notamment lorsque des sels solubles agglomèrent des particules plus dures de silice ou d’oxyde.
Rechercher l’origine de la contamination dans le circuit d’eau et de vapeur
Une fuite du condenseur peut introduire des impuretés de l’eau de refroidissement dans les condensats. Les condensats de procédé contaminés et renvoyés dans le cycle constituent une autre voie d’entrée lorsque de la chaleur est exportée. Les dépôts qui en résultent dans la turbine dépendent des contaminants, de leur concentration dans la chaudière et de leur transfert dans la vapeur.
Comparez les échantillons d’eau d’appoint, de condensats, d’eau d’alimentation, d’eau de chaudière et de vapeur à l’admission de la turbine. Une dégradation observée d’abord dans les condensats indique une source différente de celle d’une dégradation limitée à l’eau de chaudière. Les relevés de chimie doivent également inclure les changements de traitement, les besoins anormaux en eau d’appoint, les périodes de démarrage et toute mise à l’écart des retours de condensats.
Pour les dépôts riches en fer, examinez le transport des produits de corrosion et l’historique récent d’exploitation. L’exposition à l’arrêt, une conservation inadaptée et les perturbations au démarrage peuvent libérer des oxydes accumulés. Les particules d’oxyde les plus grosses peuvent également provoquer de l’érosion ; une surface présentant à la fois des dépôts et des dommages dus à des impacts peut donc résulter de plusieurs mécanismes.
Vérifiez le système de prélèvement avant de conclure à la propreté de la vapeur sur la base d’un résultat apparemment satisfaisant. L’emplacement et le dispositif de prélèvement, l’état de la conduite, le refroidissement et le temps de réponse de l’analyseur influent sur la détection d’un épisode bref de contamination. Un échantillon de laboratoire prélevé tardivement, après le retour à un fonctionnement stable, ne permet pas de reconstituer un épisode antérieur d’entraînement.
Distinguer les symptômes d’encrassement des autres pertes de performance
Les dépôts modifient le profil des aubes, augmentent la rugosité des surfaces et réduisent la section de passage des tuyères. Selon leur emplacement et leur gravité, ils entraînent une baisse du rendement, une modification des pressions d’étage ou une réduction de la capacité d’admission. Comparez la pression par étage et le débit de vapeur à conditions d’admission, pression d’échappement et charge équivalentes ; une seule mesure de pression ne suffit pas.
Pour une turbine à vapeur entraînant un générateur, disponible dans des puissances nominales de 1.5 MW à 400 MW, la puissance électrique doit être évaluée en parallèle avec le débit de vapeur et les conditions thermodynamiques. Une baisse de puissance ne permet pas à elle seule de distinguer l’encrassement des aubes d’une baisse de la température d’admission, d’une hausse de la pression au condenseur ou de limitations électriques.
Les vibrations exigent la même rigueur. Des dépôts irréguliers peuvent déséquilibrer le rotor, mais des problèmes d’alignement, de paliers ou de frottement, ainsi que des dommages aux aubes, peuvent également provoquer des vibrations. Mettez en corrélation les tendances vibratoires avec les événements chimiques et les variations de performance, puis confirmez l’état mécanique lors de l’inspection. Des matières non adhérentes peuvent se détacher ; une variation soudaine des vibrations ne prouve donc pas que l’encrassement a disparu.
Adapter l’élimination des dépôts et leur prévention au mécanisme confirmé
Choisissez les méthodes de nettoyage à partir de l’analyse des dépôts et des procédures du fabricant de la turbine. Le lavage à l’eau convient à certains sels solubles, tandis que les dépôts riches en silice ou fortement adhérents d’oxyde peuvent nécessiter une autre méthode approuvée. Un nettoyage abrasif non maîtrisé peut modifier la géométrie ou l’état de surface des aubes ; des produits chimiques inadaptés peuvent attaquer les matériaux ou rester piégés dans les interstices.
Avant le nettoyage, évaluez la présence de piqûres, de fissures et d’érosion sous le dépôt. Une aube qui semble encrassée peut également présenter des dommages dus à la corrosion, nécessitant une réparation ou un remplacement. Le lavage en ligne ne doit être effectué que si la conception de la turbine et les procédures d’exploitation l’autorisent expressément, avec des limites définies pour l’introduction et l’évacuation de l’eau.
Les mesures correctives doivent suivre les éléments constatés : réparer les équipements de séparation en cas d’entraînement mécanique, stabiliser le niveau du ballon pendant les transitoires, rétablir l’élimination de la silice lorsque la percée du traitement est confirmée, ou isoler la source de contamination dans les condensats. Après le redémarrage, suivez l’évolution de la chimie d’échantillons représentatifs de vapeur pendant le démarrage et les variations de charge, ainsi qu’en régime établi. Lors du prochain arrêt adapté, réinspectez les étages précédemment touchés afin de déterminer si la formation des dépôts a ralenti ou repris.
- ▶ Quelles sont les causes des dépôts sur les aubes d’une turbine WTE ?
- ▶ Comment les conditions de vapeur de la chaudière déterminent la taille adaptée d’une turbine WTE
- ▶ Quand une turbine WTE à soutirage est-elle adaptée au chauffage urbain ?
- ▶ Comment les variations du pouvoir calorifique des déchets affectent la puissance de la turbine d’une unité de valorisation énergétique des déchets
- ▶ Quelles sont les causes de la surchauffe des roulements d’une pompe à boue en fonctionnement continu ?
- ▶ Pourquoi la pression de refoulement de la pompe à boue baisse en fonctionnement continu
Recherchez à partir d'ici
Laissez un message
